
Ipinapaliwanag ng paghahambing na ito kung saan angkop ang plasma cutting at fiber laser cutting para sa sheet metal fabrication. Saklaw nito ang kalidad ng gilid, kerf, thickness windows, consumable costs at secondary operations upang matugma ng mga buyer ang proseso sa aktwal nilang trabaho.
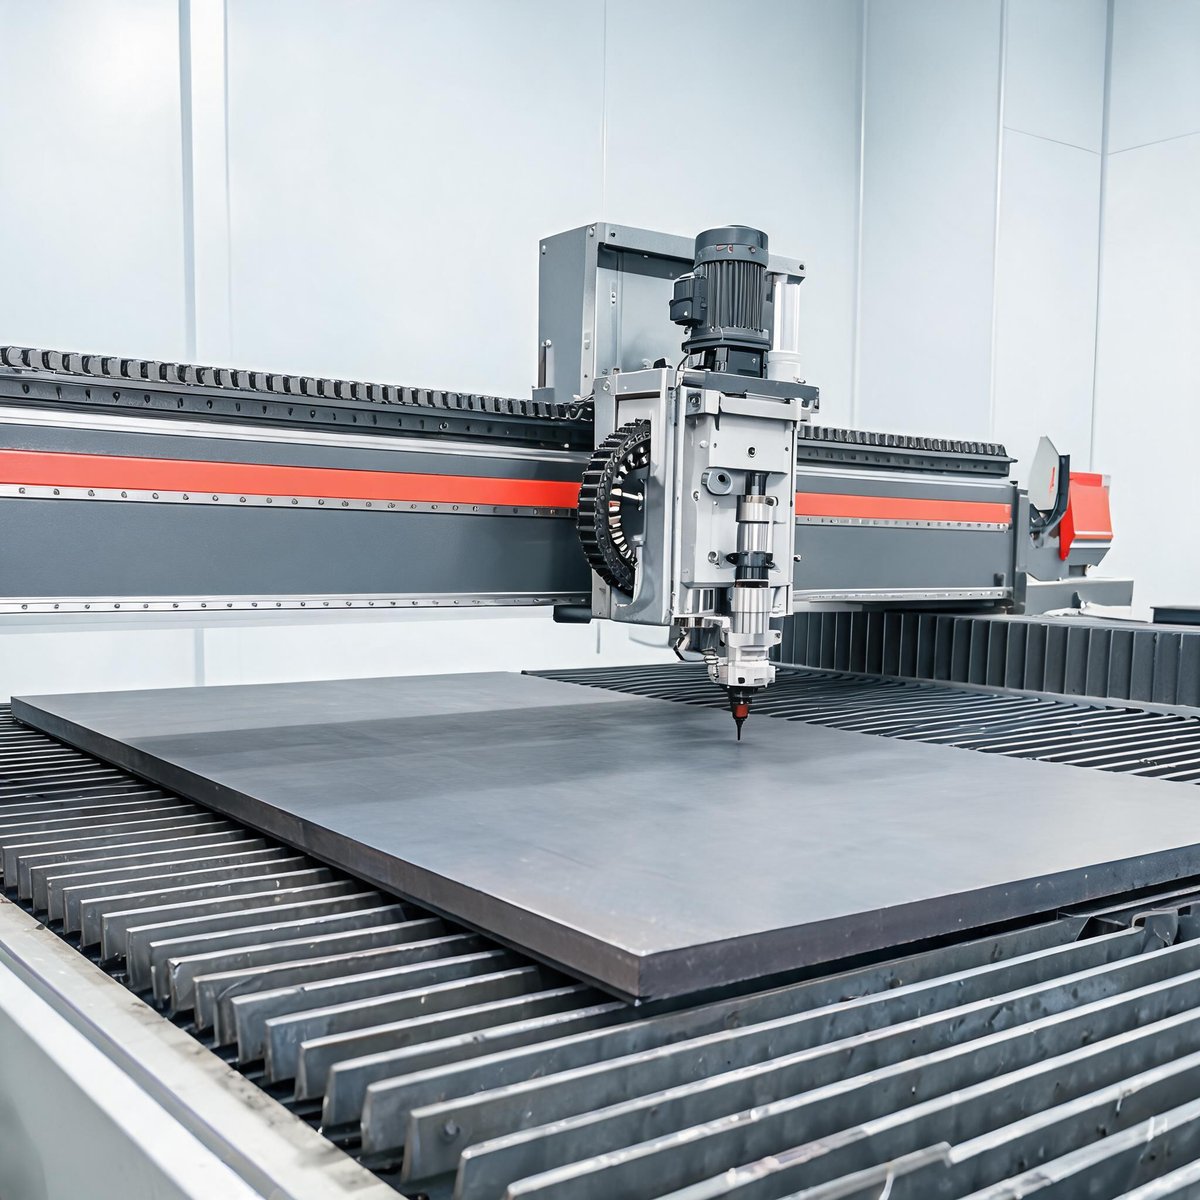
Kung kayo ay nag-aayos ng fabrication shop o nagpapalit ng lumang cutting table, ang desisyon ng plasma kumpara sa laser ay kadalasang nakabatay sa tatlong tanong: anong mga kapal ang pinuputol ninyo araw-araw, anong kalidad ng gilid ang tinatanggap ng inyong mga customer, at magkano ang kaya ninyong gastusin sa consumables sa buong buhay ng makina. Pareho ang dalawang proseso sa pagputol ng conductive metals, ngunit magkaiba ang kanilang pag-uugali sa praktika. Tatalakayin ng gabay na ito ang mga pagkakaibang aktwal na nakakaapekto sa desisyon sa pagbili.
Paano Gumagana ang Bawat Proseso
Plasma cutting ay bumubuo ng electrically conductive plasma arc sa pagitan ng electrode at workpiece. Pinapainit ng superheated gas ang metal at hinihihip ng gas jet ang tunaw na materyal sa hiwa. Dahil nakadepende ito sa electrical conductivity, gumagana lamang ang plasma sa mga metal na conductor ng kuryente — carbon steel, stainless steel, aluminum, copper at brass — at bumababa ang arc stability sa mga highly reflective surface.
Fiber laser cutting ay nagtutuon ng solid-state laser beam (karaniwang 1064–1080 nm wavelength) sa pamamagitan ng fiber optics papunta sa maliit na spot, na nagva-vaporize at nagtutunaw ng metal na tinutulungan ng coaxial assist gas (nitrogen, oxygen o air). Ang beam ay ipinapadala nang walang pisikal na kontak, kaya walang electrode na nauubos at mas makitid ang kerf.
Kalidad ng Gilid at Dross
Dito pinaka-malaking pagkakaiba ng dalawang proseso. Ang fiber laser ay gumagawa ng malinis at makitid na kerf na may makinis at halos patayong gilid at manipis na heat-affected zone na madaling alisin. Ang nitrogen-cut stainless at aluminum ay kadalasang hindi na kailangan ng post-processing bago ang welding o pagpipinta.
Ang plasma-cut edges ay may bevel (karaniwang angled isa hanggang tatlong degrees bawat gilid), mas maraming dross sa ilalim na gilid, at mas malawak na heat-affected zone. Binabawasan ng modernong high-definition plasma tables ang mga epektong ito nang malaki, ngunit ang dross removal — paggiling o pag-chisel sa ilalim na gilid — ay nananatiling routine secondary operation sa plasma parts, lalo na sa stainless steel at aluminum kung saan mas matigas ang pagkakadikit ng dross. Kung sinusuri ng inyong mga customer ang edge finish o direktang ipinapasok ninyo ang parts sa welding o powder coating, mabilis na nadadagdag ang labor na ito.
Lapad ng Kerf at Precision
Ang plasma arc ay may pisikal na minimum na lapad na itinatakda ng nozzle at arc characteristics; karaniwan ang kerf na humigit-kumulang 1.5–2 mm, at hindi praktikal ang fine-feature cutting na lampas sa kakayahan ng nozzle. Ang laser kerf ay karaniwang 0.1–0.5 mm depende sa materyal at kapal, na nagbibigay-daan sa masikip na inside corners, maliliit na butas, at mas malapit na part nesting.
Para sa shop na nag-quote ng precision parts, ang praktikal na epekto ay material yield. Ang mas makitid na kerf at masikip na nesting ay nangangahulugan ng mas maraming parts kada sheet. Ang mas malawak na kerf at mas malaking minimum feature size ng plasma ay naglilimita kung gaano kalapit maipapack ang mga parts.
Thickness Windows: Saan Nananalo ang Bawat Proseso
Walang prosesong pangkalahatang mas mahusay — ang thickness bands ay pumapabor sa iba't ibang tool.
| Thickness band | Mas angkop | Bakit |
| Thin sheet, hanggang ~6 mm | Fiber laser | Napakataas na traverse speeds, malinis na dross-free edges, minimal na distortion |
| Medium plate, ~6–12 mm | Fiber laser (may sapat na power) | Mas mabilis pa rin kaysa plasma na may mas mahusay na edge quality sa carbon steel |
| Heavy plate, ~15 mm pataas | Plasma | Nananatiling economical na paraan ang plasma sa pagputol ng makapal na carbon steel; kailangan ng laser ang mataas na power at bumagal ito nang malaki |
Bilang reference, ang 2000W fiber laser ay kayang humawak ng carbon steel hanggang 8 mm, stainless hanggang 5 mm at aluminum hanggang 4 mm; ang 3000W unit ay umaabot sa 12 mm carbon steel, 8 mm stainless at 6 mm aluminum. Para sa detalyadong thickness charts sa iba't ibang power levels, tingnan ang fiber laser material and thickness charts by power level. Para sa buong paghahambing ng high-power machine configurations, tingnan ang aming high-power fiber laser cutting machine buying guide, at para sa aktwal na nakakamit ng fiber lasers sa 12–70 mm carbon steel, basahin ang aming guide to laser cutting steel plate. Kung ang inyong production mix ay lampas sa mga range na ito, dapat seryosohin ang plasma; kung karamihan ng trabaho ninyo ay 12 mm pababa, kadalasang nananalo ang laser sa bilis at finish.
Mga Materyal: Conductivity vs Reflectivity
Kailangan ng plasma ng electrically conductive workpiece, na sumasaklaw sa karamihan ng structural at sheet metals ngunit hindi kasama ang non-conductors. Nahihirapan din ito sa highly reflective metals: maaaring gumala ang arc, at ang edge quality sa aluminum at copper ay kapansin-pansing mas mahina kaysa sa carbon steel.
Ang fiber laser ay pumuputol ng lahat ng conductive metals at, dahil gumagana ito sa light absorption kaysa conduction, kayang iproseso ang reflective materials tulad ng aluminum, brass at copper kapag ang machine power at processing parameters ay angkop. Ang fiber lasers ay pumuputol din ng non-metals sa ilang configuration, bagama't hindi ito karaniwan sa fabrication work.
Operating Cost: Paghahambing ng Consumables
Ang consumable structure ay isa sa pinakamalaking pangmatagalang pagkakaiba.
- Plasma consumables: nauubos ang electrodes at nozzles sa bawat arc start at oras ng pagputol. Ang consumable kits, shields at swirl rings ay paulit-ulit na gastos, at ang cutting hours ay direktang nagpapaikli sa buhay ng electrode. Maglaan ng badyet para sa patuloy na consumable spend na proporsyonal sa production volume.
- Fiber laser consumables: halos maintenance-free ang optics path — ipinapadala ang beam sa pamamagitan ng fiber, kaya walang mirrors na iaalign at walang electrode na masusunog. Ang paulit-ulit na gastos ay protective lenses, cover glasses at assist gases. Ang nitrogen para sa oxide-free stainless cutting ang pinakamalaking gas cost; ang oxygen para sa carbon steel at compressed air ay mas murang alternatibo depende sa edge requirements.
Sa araw-araw na thin-sheet production, kadalasang mas mababa ang laser consumable cost per part dahil mas matagal ang protective optics kaysa plasma electrodes at ang mas mabilis na cutting time ay nagpapamahagi ng fixed costs sa mas maraming parts. Sa makapal na carbon steel kung saan economical ang plasma at bumabagal ang laser, bumabalik ang matematika sa plasma.
Bilis ayon sa Thickness Band
Sa manipis na materyal, dramatic na mas mabilis ang fiber laser — ang nakatutok na beam ay nag-aalis ng materyal sa makitid na linya, kaya ang traverse speeds sa sheet hanggang ilang milimetro ay mas mataas kaysa kayang makamit ng anumang plasma system, at lumalaki pa ang agwat sa nitrogen-assisted cutting. Sa 3–6 mm sheet, kadalasang nalalampasan ng fiber laser ang plasma nang malaki habang gumagawa ng finished edge.
Nangyayari ang crossover sa mas mabibigat na plate. Ang plasma power levels ay murang umaabot sa thick carbon steel territory kung saan bumababa ang laser speed at tumataas ang kinakailangang laser power (at machine cost). Ang shop na pangunahing pumuputol ng 20 mm+ carbon steel plate ay makikitang mas economical ang plasma.
Secondary Operations
Isaalang-alang ang nangyayari pagkatapos ng hiwa:
- Plasma parts kadalasang nangangailangan ng dross removal, edge grinding para alisin ang bevel kung mahalaga ang square edge, at mas maraming cleanup bago ang welding o finishing. Ang mas malawak na heat-affected zone ay maaaring mangailangan ng mas maraming atensyon sa weld prep.
- Laser parts kadalasang direktang mula sa table papunta sa welding, bending o coating. Ang nitrogen-cut stainless edges ay madalas itinuturing na finished as-cut.
Ang nesting efficiency ng laser ay nakakabawas din ng scrap, at maraming fiber laser systems ay may kasamang material handling features na nakakabawas ng labor — halimbawa, ang aming 3000W compact fiber laser cutting machine ay may exchange table na may integrated fume extraction at enclosed safety canopy, kaya ang loading at unloading ay nagsasabay sa cutting kaysa huminto ito.
Capital Cost: Ang Tapat na Trade-Off
Nananatiling mas mababang entry point ang plasma. Ang basic plasma table ay mas mura nang malaki kaysa fiber laser system na katulad ang table size, at para sa startup shop o sa isang nakatuon sa thick structural steel, mahalaga ang pagkakaibang iyon. Ang fiber laser systems ay may mas mataas na initial investment, ngunit bumubuti ang kabuuang cost picture sa dami ng volume: mas mabilis na thin-sheet production, mas mababang consumable spend, mas kaunting rework at mas mahusay na material utilization — lahat ay nagsasama-sama sa mga shift.
Para sa mga shop na araw-araw na pumuputol ng mixed-gauge sheet metal, kadalasang mas mabilis maabot ng mid-power fiber laser ang payback kaysa sa ipinahihiwatig ng raw machine prices. Ang aming 2000W fiber laser cutting machine ay sumasaklaw sa 8 mm carbon steel, 5 mm stainless at 4 mm aluminum sa 1500×3000 mm bed na may IPG o RAYCUS source at Schneider Electric control — karaniwang configuration para sa general sheet metal job shops.
Mga Madalas Itanong
Laging mas mahusay ba ang laser cutting kaysa plasma cutting?
Hindi. Mas mura ang plasma sa pagbili, abot-kaya ang pagputol ng thick carbon steel, at kayang humawak ng napakabigat na plate na mangangailangan ng mamahaling high-power lasers. Nananalo ang laser sa precision, edge quality at thin-to-medium sheet productivity. Ang tamang sagot ay depende sa inyong thickness mix at quality requirements.
Gaano karaming dross ang naiiwan ng plasma cutting?
Asahan ang kaunting dross sa karamihan ng plasma cuts, mas marami sa stainless steel at aluminum. Binabawasan ito ng high-definition plasma sa tamang parameters sa carbon steel, ngunit ang dross removal ay routine secondary step sa plasma parts, samantalang ang nitrogen-assisted laser cuts ay kadalasang dross-free.
Kayang putulin ng fiber laser ang aluminum?
Oo, kung may sapat na power. Ang reflectivity at thermal conductivity ng aluminum ay nangangailangan ng mas mataas na power kaysa carbon steel na katulad ang kapal — halimbawa, ang 2000W fiber laser ay pumuputol ng aluminum hanggang 4 mm at ang 3000W unit hanggang 6 mm. Tingnan ang thickness charts by power level bago magpasya sa isang power class.
Aling proseso ang may mas mababang consumable costs?
Fiber laser, sa karamihan ng production scenarios. Ang laser consumables ay limitado sa protective optics at assist gas, samantalang ang plasma electrodes at nozzles ay nauubos sa bawat cut at arc start. Gayunpaman, sa heavy plate kung saan mahusay tumakbo ang plasma, ang plasma consumables per part ay maaaring maging competitive dahil mabilis at mura ang proseso mismo sa kapal na iyon.
Pumili ng Inyong Makina kasama ang Xinhong CNC
Ang desisyon ng plasma kumpara sa laser ay nakabatay sa inyong partikular na trabaho: dominanteng thickness range, material mix, edge quality requirements at production volume. Ipadala sa amin ang inyong karaniwang materyales, kapal at applications, at tutulungan kayo ng Xinhong CNC team na suriin kung angkop ang fiber laser sa inyong shop — o kung nananatiling mas mahusay na investment ang plasma para sa inyong mix. Isumite ang inyong inquiry sa pamamagitan ng aming website at sabihin sa amin kung ano ang pinuputol ninyo.