
Bu karşılaştırma, plazma kesim ile fiber lazer kesimin sac metal imalatında hangi durumlarda anlamlı olduğunu açıklar. Alıcıların işlemi gerçek işlerine uyarlayabilmesi için kenar kalitesi, kesim aralığı, kalınlık aralıkları, sarf malzemesi maliyetleri ve ikincil işlemleri ele alır.
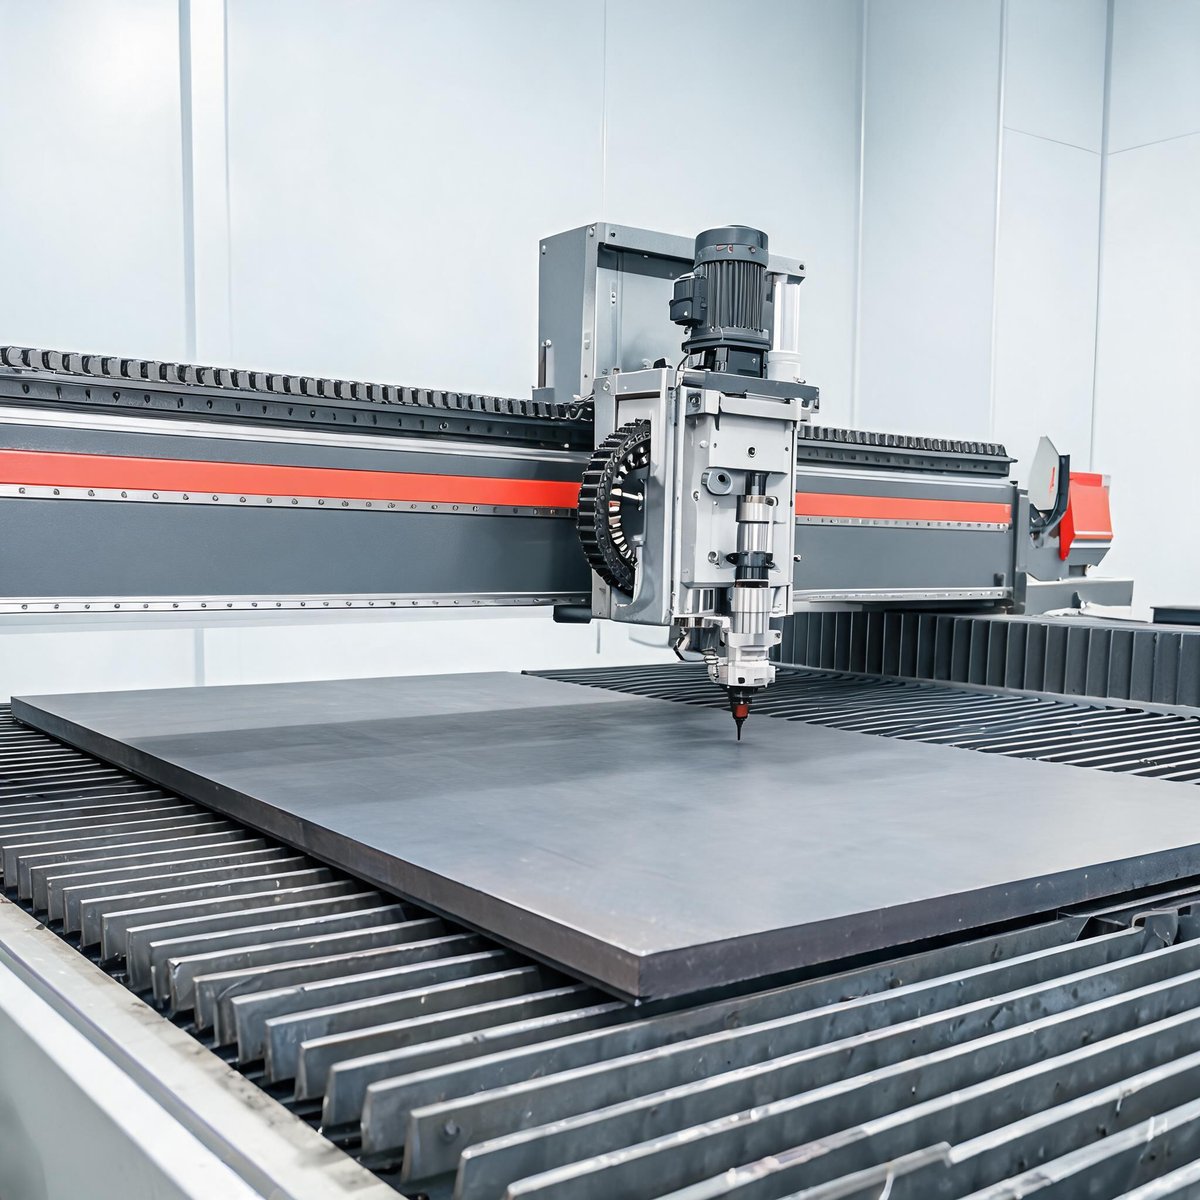
Bir imalat atölyesi kuruyorsanız veya eski bir kesim tezgâhını değiştiriyorsanız, plazma ile lazer arasındaki karar genellikle üç soruya dayanır: günlük olarak hangi kalınlıkları kesiyorsunuz, müşterileriniz hangi kenar kalitesini kabul ediyor ve makinenin ömrü boyunca sarf malzemelerine ne kadar harcayabilirsiniz. Her iki yöntem de iletken metalleri keser, ancak pratikte çok farklı davranırlar. Bu kılavuz, satın alma kararını gerçekten etkileyen farkları ele alıyor.
Her İşlem Nasıl Çalışır
Plazma kesim bir elektrot ile iş parçası arasında elektriksel olarak iletken bir plazma arkı oluşturur. Aşırı ısıtılmış gaz metali eritir ve gaz jeti erimiş malzemeyi kesimden dışarı üfler. Elektriksel iletkenliğe bağlı olduğundan plazma yalnızca elektriği ileten metallerde çalışır — karbon çeliği, paslanmaz çelik, alüminyum, bakır ve pirinç — ve yüksek oranda yansıtıcı yüzeylerde ark kararlılığı bozulur.
Fiber lazer kesim katı hal lazer ışınını (tipik olarak 1064–1080 nm dalga boyu) fiber optikler aracılığıyla küçük bir noktaya odaklar ve eş eksenli yardımcı gaz (azot, oksijen veya hava) desteğiyle metali buharlaştırıp eritir. Işın fiziksel temas olmadan iletilir, bu nedenle aşınacak elektrot yoktur ve kesim aralığı çok daha dardır.
Kenar Kalitesi ve Çapak
İki işlem arasındaki en belirgin fark burada ortaya çıkar. Fiber lazer, pürüzsüz, neredeyse dikey bir kenar ve ince, kolayca temizlenen bir ısıdan etkilenen bölge ile temiz, dar bir kesim aralığı üretir. Azotla kesilen paslanmaz ve alüminyum, kaynak veya boyamadan önce çoğu zaman hiçbir son işlem gerektirmez.
Plazma ile kesilen kenarlarda bir eğim (tipik olarak her iki tarafta bir ila üç derece), alt kenar boyunca daha fazla çapak ve daha geniş bir ısıdan etkilenen bölge görülür. Modern yüksek tanımlı plazma tezgâhları bu etkileri önemli ölçüde azaltır, ancak çapak temizliği — alt kenarın taşlanması veya keskiyle alınması — plazma parçalarında, özellikle çapağın daha inatla yapıştığı paslanmaz çelik ve alüminyumda, rutin bir ikincil işlem olmaya devam eder. Müşterileriniz kenar yüzeyini denetliyorsa veya parçaları doğrudan kaynağa ya da toz boyamaya veriyorsanız, bu ek işçilik hızla birikir.
Kesim Aralığı Genişliği ve Hassasiyet
Plazma arkının nozul ve ark özelliklerine göre belirlenen fiziksel bir minimum genişliği vardır; yaklaşık 1,5–2 mm kesim aralıkları yaygındır ve nozulun kapasitesinin altındaki ince detay kesimleri pratik değildir. Lazer kesim aralığı, malzeme ve kalınlığa bağlı olarak tipik olarak 0,1–0,5 mm'dir; bu da dar iç köşelere, küçük deliklere ve daha sıkı parça yerleşimine olanak tanır.
Hassas parçalar için fiyat teklifi veren bir atölye için pratik etki malzeme verimidir. Daha dar kesim aralığı ve daha sıkı yerleşim, levha başına daha fazla parça anlamına gelir. Plazmanın daha geniş kesim aralığı ve daha büyük minimum detay boyutu, parçaların ne kadar sıkı paketlenebileceğini sınırlar.
Kalınlık Aralıkları: Hangi İşlem Nerede Kazanır
Hiçbir işlem evrensel olarak daha iyi değildir — kalınlık bantları farklı araçları kayırır.
| Kalınlık bandı | Daha uygun | Neden |
| İnce sac, ~6 mm'ye kadar | Fiber lazer | Çok yüksek ilerleme hızları, temiz ve çapaksız kenarlar, minimum distorsiyon |
| Orta levha, ~6–12 mm | Fiber lazer (yeterli güçle) | Karbon çeliğinde çok daha iyi kenar kalitesiyle plazmadan hâlâ daha hızlı |
| Ağır levha, ~15 mm ve üzeri | Plazma | Plazma, kalın karbon çeliğini kesmenin ekonomik bir yolu olmaya devam eder; lazer yüksek güç gerektirir ve önemli ölçüde yavaşlar |
Referans olarak, 2000W fiber lazer karbon çeliğini 8 mm'ye, paslanmazı 5 mm'ye ve alüminyumu 4 mm'ye kadar işler; 3000W'lık bir ünite bunu 12 mm karbon çeliği, 8 mm paslanmaz ve 6 mm alüminyuma genişletir. Güç seviyelerine göre ayrıntılı kalınlık çizelgeleri için güç seviyesine göre fiber lazer malzeme ve kalınlık çizelgelerisayfasına bakın. Yüksek güçlü makine konfigürasyonlarının tam karşılaştırması için yüksek güçlü fiber lazer kesim makinesi satın alma kılavuzumuzuinceleyin ve fiber lazerlerin 12–70 mm karbon çeliğinde gerçekte neler başardığını görmek için çelik levha lazer kesim kılavuzumuzuokuyun. Üretim karışımınız bu aralıkların üzerindeyse plazma ciddi şekilde değerlendirilmeyi hak eder; işlerinizin çoğu 12 mm ve altındaysa lazer genellikle hem hız hem de yüzey kalitesinde kazanır.
Malzemeler: İletkenlik ve Yansıtıcılık
Plazma, elektriksel olarak iletken bir iş parçası gerektirir; bu çoğu yapısal ve sac metali kapsar ancak iletken olmayanları tamamen dışlar. Yüksek oranda yansıtıcı metallerde de zorlanır: ark sapabilir ve alüminyum ile bakırdaki kenar kalitesi karbon çeliğine göre belirgin şekilde daha kötüdür.
Fiber lazer tüm iletken metalleri keser ve iletim yerine ışık soğurmasıyla çalıştığından, makine gücü ve işleme parametreleri uygun olduğunda alüminyum, pirinç ve bakır gibi yansıtıcı malzemeleri işleyebilir. Fiber lazerler bazı konfigürasyonlarda metal olmayan malzemeleri de keser, ancak bu imalat işleri için tipik değildir.
İşletme Maliyeti: Sarf Malzemesi Karşılaştırması
Sarf malzemesi yapısı, en büyük uzun vadeli farklardan biridir.
- Plazma sarf malzemeleri: elektrotlar ve nozullar her ark başlangıcında ve her kesim saatinde aşınır. Sarf malzemesi setleri, kalkanlar ve girdap halkaları tekrarlayan maliyetlerdir ve kesim saatleri elektrot ömrünü doğrudan kısaltır. Üretim hacmiyle orantılı sürekli sarf malzemesi harcaması için bütçe ayırın.
- Fiber lazer sarf malzemeleri: optik yolu büyük ölçüde bakım gerektirmez — ışın fiber aracılığıyla iletilir, bu nedenle hizalanacak ayna ve yanacak elektrot yoktur. Tekrarlayan maliyetler koruyucu lensler, kapak camları ve yardımcı gazlardır. Oksitsiz paslanmaz kesim için azot en büyük gaz maliyetidir; karbon çeliği için oksijen ve sıkıştırılmış hava, kenar gereksinimlerine bağlı olarak daha ucuz alternatiflerdir.
Günlük ince sac üretiminde, lazer sarf malzemesi maliyeti parça başına genellikle daha düşüktür çünkü koruyucu optikler plazma elektrotlarından çok daha uzun dayanır ve daha hızlı kesim süresi sabit maliyetleri daha fazla parçaya yayar. Plazmanın ekonomik çalıştığı ve lazerin yavaşladığı kalın karbon çeliğinde ise hesap yeniden plazma lehine döner.
Kalınlık Bandına Göre Hız
İnce malzemede fiber lazer çarpıcı biçimde daha hızlıdır — odaklanmış ışın malzemeyi dar bir çizgide kaldırır, bu nedenle birkaç milimetreye kadar saclarda ilerleme hızları herhangi bir plazma sisteminin ulaşabileceğinden çok daha yüksektir ve azot destekli kesimde fark daha da açılır. 3–6 mm sacda bir fiber lazer, bitmiş kenar üretirken genellikle plazmayı geniş bir farkla geride bırakır.
Kesişme noktası daha ağır levhada ortaya çıkar. Plazma güç seviyeleri, lazer hızının düştüğü ve gerekli lazer gücünün (ve makine maliyetinin) yükseldiği kalın karbon çeliği alanına ucuza ölçeklenir. Ağırlıklı olarak 20 mm+ karbon çelik levha kesen bir atölye, plazmayı daha ekonomik işlem olarak bulacaktır.
İkincil İşlemler
Kesimden sonra ne olduğunu hesaba katın:
- Plazma parçaları genellikle çapak temizliği, kare kenar önemliyse eğimi kaldırmak için kenar taşlama ve kaynak veya yüzey işleminden önce daha fazla temizlik gerektirir. Daha geniş ısıdan etkilenen bölge daha fazla kaynak hazırlığı dikkati gerektirebilir.
- Lazer parçaları çoğu zaman doğrudan tezgâhtan kaynağa, bükmeye veya kaplamaya gider. Azotla kesilen paslanmaz kenarlar sıklıkla kesildiği gibi bitmiş kabul edilir.
Lazerin yerleşim verimliliği hurdayı da azaltır ve birçok fiber lazer sistemi işçiliği azaltan malzeme taşıma özellikleri içerir — örneğin 3000W kompakt fiber lazer kesim makinemiz entegre duman emişi ve kapalı güvenlik siperliğiyle birlikte bir değişim tezgâhı sunar; böylece yükleme ve boşaltma kesimi kesintiye uğratmak yerine kesimle örtüşür.
Yatırım Maliyeti: Dürüst Denge
Plazma, daha düşük maliyetli giriş noktası olmaya devam eder. Temel bir plazma tezgâhı, benzer tezgâh boyutundaki bir fiber lazer sisteminden önemli ölçüde daha ucuza gelir ve yeni kurulan bir atölye veya kalın yapısal çeliğe odaklanan bir işletme için bu fark önemlidir. Fiber lazer sistemleri daha yüksek bir başlangıç yatırımı gerektirir, ancak toplam maliyet tablosu hacimle birlikte iyileşir: daha hızlı ince sac üretimi, daha düşük sarf malzemesi harcaması, daha az yeniden işleme ve daha iyi malzeme kullanımı vardiyalar boyunca birikerek etkisini artırır.
Günlük olarak karışık kalınlıkta sac metal kesen atölyeler için orta güçlü bir fiber lazer, genellikle çıplak makine fiyatlarının ima ettiğinden daha hızlı yatırım geri dönüşüne ulaşır. 2000W fiber lazer kesim makinemiz 1500×3000 mm tezgâhta, IPG veya RAYCUS kaynağı ve Schneider Electric kontrolüyle 8 mm karbon çeliği, 5 mm paslanmaz ve 4 mm alüminyumu kapsar — genel sac metal iş atölyeleri için yaygın bir konfigürasyon.
Sıkça Sorulan Sorular
Lazer kesim her zaman plazma kesimden daha mı iyidir?
Hayır. Plazma satın almak daha ucuzdur, kalın karbon çeliğini ekonomik olarak keser ve pahalı yüksek güçlü lazerler gerektirecek çok ağır levhalarla başa çıkar. Lazer hassasiyet, kenar kalitesi ve inceden orta kalınlığa sac üretkenliğinde kazanır. Doğru cevap, kalınlık karışımınıza ve kalite gereksinimlerinize bağlıdır.
Plazma kesim ne kadar çapak bırakır?
Çoğu plazma kesiminde bir miktar çapak beklenir; paslanmaz çelik ve alüminyumda daha fazla. Doğru ayarlanmış parametrelerle yüksek tanımlı plazma, karbon çeliğinde bunu en aza indirir, ancak çapak temizliği plazma parçalarında rutin bir ikincil adımdır; azot destekli lazer kesimleri ise tipik olarak çapaksızdır.
Fiber lazer alüminyum kesebilir mi?
Evet, yeterli güçle. Alüminyumun yansıtıcılığı ve ısıl iletkenliği, aynı kalınlıktaki karbon çeliğinden daha fazla güç gerektirir — örneğin, 2000W fiber lazer alüminyumu 4 mm'ye ve 3000W'lık bir ünite 6 mm'ye kadar keser. Bir güç sınıfına karar vermeden önce güç seviyesine göre kalınlık çizelgelerini kontrol edin.
Hangi işlemin sarf malzemesi maliyetleri daha düşüktür?
Çoğu üretim senaryosunda fiber lazer. Lazer sarf malzemeleri koruyucu optikler ve yardımcı gazla sınırlıdır; plazma elektrotları ve nozulları ise her kesimde ve ark başlangıcında aşınır. Ancak plazmanın verimli çalıştığı ağır levhada, işlem o kalınlıkta hızlı ve ucuz olduğu için parça başına plazma sarf malzemesi maliyeti rekabetçi olabilir.
Xinhong CNC ile Makinenizi Seçin
Plazma-lazer kararı, özel işinize bağlıdır: baskın kalınlık aralığı, malzeme karışımı, kenar kalitesi gereksinimleri ve üretim hacmi. Tipik malzemelerinizi, kalınlıklarınızı ve uygulamalarınızı bize gönderin; Xinhong CNC ekibi, bir fiber lazerin atölyenize uyup uymadığını veya karışımınız için plazmanın daha iyi bir yatırım olup olmadığını değerlendirmenize yardımcı olacaktır. Teklif talebinizi web sitemiz üzerinden iletin ve ne kestiğinizi bize anlatın.