
یہ موازنہ بتاتا ہے کہ شیٹ میٹل فیبریکیشن کے لیے پلازما کٹنگ اور فائبر لیزر کٹنگ کہاں کہاں معقول ہیں۔ یہ کنارے کے معیار، کیرف، موٹائی کی حدود، کنزیوم ایبل اخراجات اور ثانوی عمل کا احاطہ کرتا ہے تاکہ خریدار عمل کو اپنے حقیقی کام سے ہم آہنگ کر سکیں۔
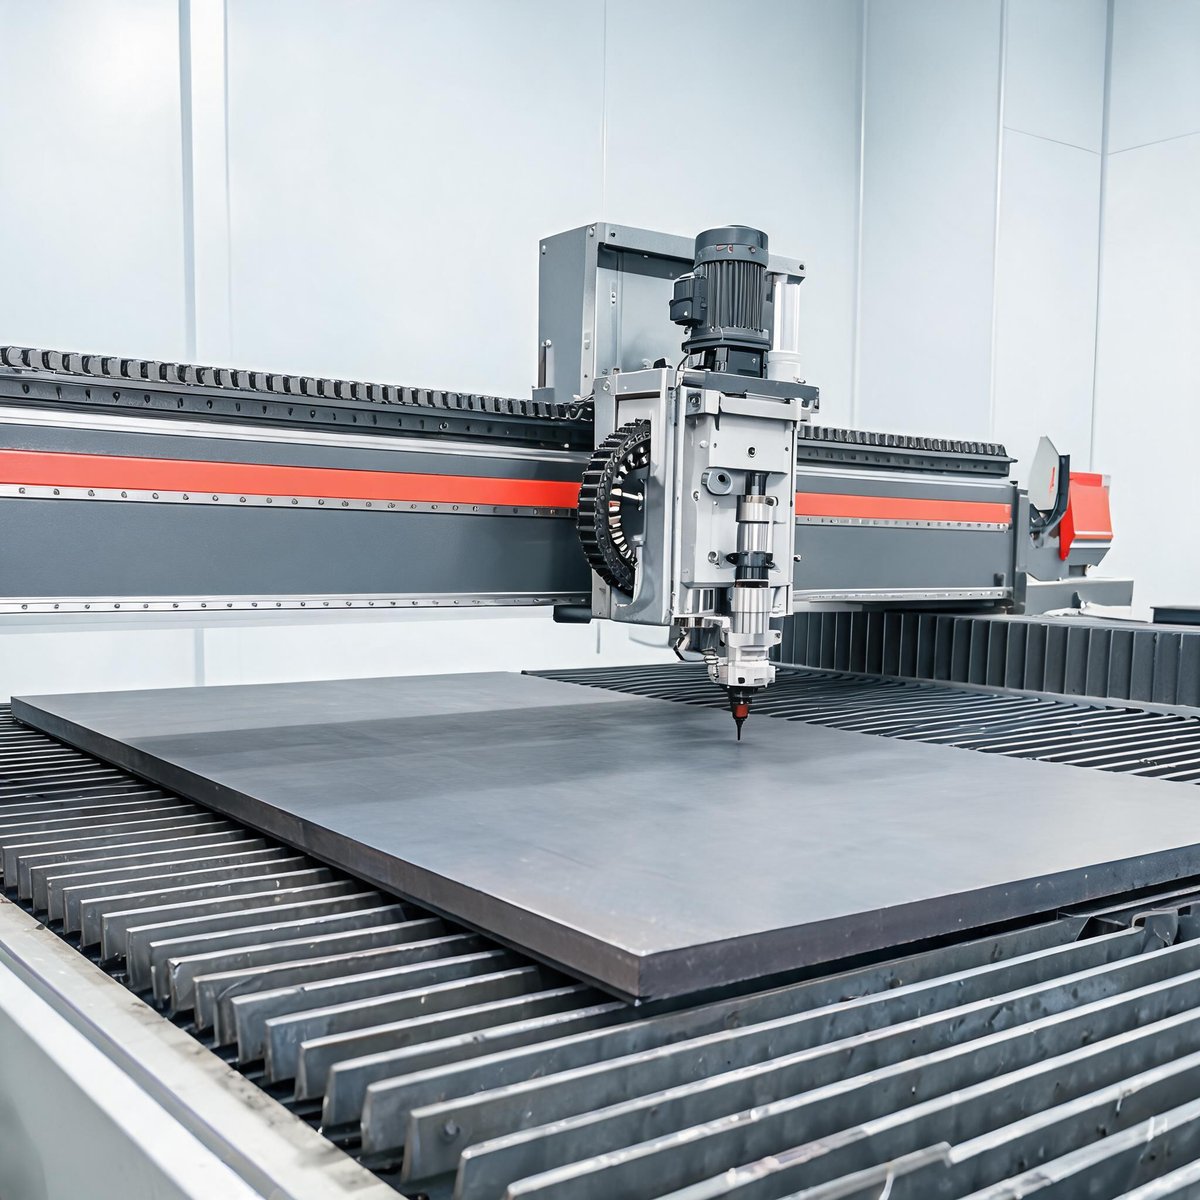
اگر آپ فیبریکیشن ورکشاپ کو لیس کر رہے ہیں یا پرانی کٹنگ ٹیبل تبدیل کر رہے ہیں، تو پلازما بمقابلہ لیزر کا فیصلہ عام طور پر تین سوالات پر آتا ہے: آپ روزانہ کون سی موٹائیاں کاٹتے ہیں، آپ کے خریدار کس کنارے کے معیار کو قبول کرتے ہیں، اور مشین کی زندگی میں آپ کنزیومبلز پر کتنا خرچ کر سکتے ہیں۔ دونوں عمل conductive دھاتیں کاٹتے ہیں، لیکن عملی طور پر ان کا رویہ بہت مختلف ہوتا ہے۔ یہ گائیڈ ان فرقوں پر روشنی ڈالتی ہے جو حقیقت میں خریداری کے فیصلے پر اثر انداز ہوتے ہیں۔
ہر عمل کیسے کام کرتا ہے
پلازما کٹنگ الیکٹروڈ اور ورک پیس کے درمیان برقی طور پر conductive پلازما آرک بناتی ہے۔ انتہائی گرم گیس دھات کو پگھلاتی ہے اور گیس کا جیٹ پگھلے ہوئے مواد کو کٹ کے ذریعے اڑا دیتا ہے۔ چونکہ یہ برقی conductivity پر منحصر ہے، پلازما صرف ان دھاتوں پر کام کرتا ہے جو بجلی منتقل کرتی ہیں — کاربن اسٹیل، سٹینلیس اسٹیل، ایلومینیم، تانبا اور پیتل — اور انتہائی عکاس سطحوں پر آرک کا استحکام کم ہو جاتا ہے۔
فائبر لیزر کٹنگ فائبر آپٹکس کے ذریعے ٹھوس حالت کے لیزر بیم (عام طور پر 1064–1080 nm طول موج) کو ایک چھوٹے نقطے پر مرکوز کرتی ہے، جو coaxial اسسٹ گیس (نائٹروجن، آکسیجن یا ہوا) کی مدد سے دھات کو بخارات اور پگھلا دیتی ہے۔ بیم بغیر کسی جسمانی رابطے کے پہنچایا جاتا ہے، لہٰذا کوئی الیکٹروڈ گھسنے کا نہیں اور کرف بہت زیادہ تنگ ہوتا ہے۔
کنارے کا معیار اور ڈراس
یہیں دونوں عمل سب سے زیادہ واضح طور پر مختلف ہوتے ہیں۔ فائبر لیزر صاف، تنگ کرف کے ساتھ ہموار، تقریباً عمودی کنارہ اور پتلا، آسانی سے ہٹنے والا حرارت سے متاثرہ زون پیدا کرتا ہے۔ نائٹروجن سے کٹے ہوئے سٹینلیس اور ایلومینیم کو ویلڈنگ یا پینٹنگ سے پہلے اکثر کسی بعد کی پروسیسنگ کی ضرورت نہیں ہوتی۔
پلازما سے کٹے ہوئے کناروں پر بیول (عام طور پر فی طرف ایک سے تین ڈگری کا زاویہ)، نچلے کنارے پر زیادہ ڈراس، اور زیادہ چوڑا حرارت سے متاثرہ زون نظر آتا ہے۔ جدید ہائی ڈیفینیشن پلازما ٹیبلز ان اثرات کو کافی حد تک کم کرتے ہیں، لیکن ڈراس ہٹانا — نچلے کنارے کو پیسنا یا چھینی مارنا — پلازما پرزوں پر ایک معمول کا ثانوی عمل رہتا ہے، خاص طور پر سٹینلیس اسٹیل اور ایلومینیم پر جہاں ڈراس زیادہ مضبوطی سے چپکتا ہے۔ اگر آپ کے خریدار کنارے کی فنش کا معائنہ کرتے ہیں یا آپ پرزے براہ راست ویلڈنگ یا پاؤڈر کوٹنگ میں دیتے ہیں، تو وہ اضافی محنت تیزی سے بڑھ جاتی ہے۔
کرف کی چوڑائی اور درستگی
پلازما آرک کی جسمانی کم از کم چوڑائی نوزل اور آرک کی خصوصیات سے طے ہوتی ہے؛ تقریباً 1.5–2 mm کے کرف عام ہیں، اور نوزل کی صلاحیت سے نیچے باریک خصوصیات کاٹنا عملی نہیں ہے۔ لیزر کرف عام طور پر مواد اور موٹائی کے لحاظ سے 0.1–0.5 mm ہوتا ہے، جو تنگ اندرونی کونے، چھوٹے سوراخ، اور قریبی پرزے کی نیسٹنگ کی اجازت دیتا ہے۔
درست پرزوں کی کوٹیشن دینے والی ورکشاپ کے لیے عملی اثر مواد کی پیداوار ہے۔ تنگ کرف اور قریبی نیسٹنگ کا مطلب ہے فی شیٹ زیادہ پرزے۔ پلازما کا چوڑا کرف اور بڑا کم از کم فیچر سائز اس بات کو محدود کرتا ہے کہ پرزوں کو کتنی قریب سے رکھا جا سکتا ہے۔
موٹائی کی حدود: کہاں ہر عمل جیتتا ہے
کوئی بھی عمل عالمی طور پر بہتر نہیں ہے — موٹائی کے بینڈ مختلف اوزاروں کے حق میں ہیں۔
| موٹائی کا بینڈ | بہتر موزوں | کیوں |
| پتلی شیٹ، تقریباً 6 mm تک | فائبر لیزر | انتہائی تیز ٹراورس اسپیڈ، صاف ڈراس سے پاک کنارے، کم سے کم بگاڑ |
| درمیانی پلیٹ، تقریباً 6–12 mm | فائبر لیزر (مناسب پاور کے ساتھ) | کاربن اسٹیل پر بہت بہتر کنارے کے معیار کے ساتھ پلازما سے اب بھی تیز |
| بھاری پلیٹ، تقریباً 15 mm اور اس سے زیادہ | پلازما | پلازما موٹی کاربن اسٹیل کاٹنے کا ایک اقتصادی طریقہ ہے؛ لیزر کو زیادہ پاور کی ضرورت ہوتی ہے اور نمایاں طور پر سست ہو جاتا ہے |
حوالے کے طور پر، 2000W فائبر لیزر کاربن اسٹیل 8 mm، سٹینلیس 5 mm اور ایلومینیم 4 mm تک سنبھالتا ہے؛ 3000W یونٹ اسے کاربن اسٹیل 12 mm، سٹینلیس 8 mm اور ایلومینیم 6 mm تک بڑھاتا ہے۔ پاور لیولز کے درمیان تفصیلی موٹائی چارٹس کے لیے، دیکھیں پاور لیول کے لحاظ سے فائبر لیزر مواد اور موٹائی چارٹس۔ ہائی پاور مشین کنفیگریشنز کے مکمل موازنے کے لیے، ہماری ہائی پاور فائبر لیزر کٹنگ مشین خریداری گائیڈدیکھیں، اور 12–70 mm کاربن اسٹیل پر فائبر لیزرز اصل میں کیا حاصل کرتے ہیں، یہ جاننے کے لیے ہماری لیزر سے اسٹیل پلیٹ کاٹنے کی گائیڈپڑھیں۔ اگر آپ کی پیداواری رینج ان حدود سے اوپر ہے، تو پلازما ایک سنجیدہ نظر کا مستحق ہے؛ اگر آپ کا زیادہ تر کام 12 mm اور اس سے کم ہے، تو لیزر عام طور پر رفتار اور فنش دونوں میں جیتتا ہے۔
مواد: conductivity بمقابلہ reflectivity
پلازما کو برقی طور پر conductive ورک پیس درکار ہوتا ہے، جو زیادہ تر ساختی اور شیٹ دھاتوں کا احاطہ کرتا ہے لیکن غیر conductive کو مکمل طور پر خارج کرتا ہے۔ یہ انتہائی عکاس دھاتوں پر بھی جدوجہد کرتا ہے: آرک بھٹک سکتا ہے، اور ایلومینیم اور تانبے پر کنارے کا معیار کاربن اسٹیل کے مقابلے میں نمایاں طور پر خراب ہوتا ہے۔
فائبر لیزر تمام conductive دھاتیں کاٹتا ہے اور، چونکہ یہ conduction کے بجائے روشنی جذب کرنے سے کام کرتا ہے، یہ عکاس مواد جیسے ایلومینیم، پیتل اور تانبا بھی پروسیس کر سکتا ہے جب مشین کی پاور اور پروسیسنگ پیرامیٹرز مناسب ہوں۔ فائبر لیزرز کچھ کنفیگریشنز میں غیر دھاتیں بھی کاٹتے ہیں، حالانکہ یہ فیبریکیشن کام کے لیے عام نہیں ہے۔
آپریٹنگ لاگت: کنزیومبلز کا موازنہ
کنزیومبل کی ساخت طویل مدتی سب سے بڑے فرقوں میں سے ایک ہے۔
- پلازما کنزیومبلز: الیکٹروڈ اور نوزلز ہر آرک اسٹارٹ اور کٹائی کے گھنٹے کے ساتھ گھستے ہیں۔ کنزیومبل کٹس، شیلڈز اور swirl rings بار بار ہونے والے اخراجات ہیں، اور کٹائی کے گھنٹے براہ راست الیکٹروڈ کی زندگی کو کم کرتے ہیں۔ پیداواری مقدار کے متناسب جاری کنزیومبل اخراجات کا بجٹ رکھیں۔
- فائبر لیزر کنزیومبلز: آپٹکس کا راستہ زیادہ تر دیکھ بھال سے پاک ہے — بیم فائبر کے ذریعے پہنچایا جاتا ہے، لہٰذا سیدھ میں لانے کے لیے کوئی آئینہ نہیں اور جلنے کے لیے کوئی الیکٹروڈ نہیں۔ بار بار ہونے والے اخراجات حفاظتی لینز، کور گلاسز اور اسسٹ گیسز ہیں۔ آکسائیڈ سے پاک سٹینلیس کٹائی کے لیے نائٹروجن سب سے بڑا گیس خرچ ہے؛ کاربن اسٹیل کے لیے آکسیجن اور کمپریسڈ ہوا کنارے کی ضروریات کے لحاظ سے سستے متبادل ہیں۔
روزمرہ پتلی شیٹ کی پیداوار میں، فی پرزہ لیزر کنزیومبل لاگت عام طور پر کم ہوتی ہے کیونکہ حفاظتی آپٹکس پلازما الیکٹروڈز سے کہیں زیادہ دیر تک چلتے ہیں اور تیز کٹائی کا وقت مقررہ اخراجات کو زیادہ پرزوں پر پھیلا دیتا ہے۔ موٹی کاربن اسٹیل پر جہاں پلازما اقتصادی طور پر چلتا ہے اور لیزر سست ہو جاتا ہے، حساب واپس پلازما کی طرف جھک جاتا ہے۔
موٹائی کے بینڈ کے لحاظ سے رفتار
پتلے مواد پر، فائبر لیزر ڈرامائی طور پر تیز ہے — مرکوز بیم مواد کو ایک تنگ لکیر میں ہٹاتا ہے، لہٰذا چند ملی میٹر تک شیٹ پر ٹراورس اسپیڈ کسی بھی پلازما سسٹم سے کہیں زیادہ ہوتی ہے، اور نائٹروجن کی مدد سے کٹائی کے ساتھ یہ فرق مزید بڑھ جاتا ہے۔ 3–6 mm شیٹ پر، فائبر لیزر عام طور پر پلازما کو بڑے مارجن سے پیچھے چھوڑ دیتا ہے جبکہ تیار کنارہ پیدا کرتا ہے۔
کراس اوور بھاری پلیٹ پر ہوتا ہے۔ پلازما پاور لیولز سستے طور پر موٹی کاربن اسٹیل کے علاقے میں بڑھتے ہیں جہاں لیزر کی رفتار گرتی ہے اور مطلوبہ لیزر پاور (اور مشین کی لاگت) بڑھتی ہے۔ بنیادی طور پر 20 mm+ کاربن اسٹیل پلیٹ کاٹنے والی ورکشاپ کو پلازما زیادہ اقتصادی عمل معلوم ہوگا۔
ثانوی کارروائیاں
کٹائی کے بعد کیا ہوتا ہے اسے بھی شامل کریں:
- پلازما پرزے عام طور پر ڈراس ہٹانے، اگر مربع کنارہ اہم ہو تو بیول ہٹانے کے لیے کنارہ پیسنے، اور ویلڈنگ یا فنشنگ سے پہلے زیادہ صفائی کی ضرورت ہوتی ہے۔ زیادہ چوڑا حرارت سے متاثرہ زون ویلڈ کی تیاری میں زیادہ توجہ کا تقاضا کر سکتا ہے۔
- لیزر پارٹس اکثر میز سے سیدھا ویلڈنگ، موڑنے یا کوٹنگ کے لیے جاتے ہیں۔ نائٹروجن کٹے اسٹین لیس کنارے اکثر کٹے ہوئے حالت میں ہی مکمل سمجھے جاتے ہیں۔
لیزر کی نیسٹنگ کارکردگی سکریپ کو بھی کم کرتی ہے، اور بہت سے فائبر لیزر سسٹمز میں میٹریل ہینڈلنگ کی خصوصیات شامل ہوتی ہیں جو مزدوری کم کرتی ہیں — مثلاً، ہماری 3000W کمپیکٹ فائبر لیزر کٹنگ مشین ایک ایکسچینج ٹیبل کو انٹیگریٹڈ فیوم ایکسٹریکشن اور ایک بند حفاظتی کینوپی کے ساتھ جوڑتی ہے، تاکہ لوڈنگ اور ان لوڈنگ کٹنگ کے ساتھ ساتھ چلے نہ کہ اسے روکے۔
سرمایہ لاگت: ایماندارانہ تجارت
پلازما کم لاگت کا نقطہ آغاز ہے۔ ایک بنیادی پلازما ٹیبل کی قیمت اسی سائز کے فائبر لیزر سسٹم سے کافی کم ہوتی ہے، اور اسٹارٹ اپ شاپ یا موٹے ساختی اسٹیل پر مرکوز کاروبار کے لیے یہ فرق اہم ہے۔ فائبر لیزر سسٹمز میں ابتدائی سرمایہ کاری زیادہ ہوتی ہے، لیکن کل لاگت کی تصویر حجم کے ساتھ بہتر ہوتی ہے: تیز پتلی شیٹ کی پیداوار، کم استعمالی اخراجات، کم دوبارہ کام اور بہتر میٹریل استعمال شفٹوں میں جمع ہوتے ہیں۔
ان دکانوں کے لیے جو روزانہ مخلوط گیج شیٹ میٹل کاٹتی ہیں، درمیانی طاقت کا فائبر لیزر عام طور پر خام مشین کی قیمتوں سے زیادہ تیزی سے پے بیک تک پہنچتا ہے۔ ہماری 2000W فائبر لیزر کٹنگ مشین 8 mm کاربن اسٹیل، 5 mm اسٹین لیس اور 4 mm ایلومینیم کو 1500×3000 mm بیڈ پر IPG یا RAYCUS سورس اور Schneider Electric کنٹرول کے ساتھ کور کرتی ہے — یہ عام شیٹ میٹل جاب شاپس کے لیے ایک عام ترتیب ہے۔
اکثر پوچھے گئے سوالات
کیا لیزر کٹنگ ہمیشہ پلازما کٹنگ سے بہتر ہوتی ہے؟
نہیں۔ پلازما خریداری میں سستا ہے، موٹے کاربن اسٹیل کو سستی سے کاٹتا ہے، اور بہت بھاری پلیٹ کو سنبھالتا ہے جس کے لیے مہنگے ہائی پاور لیزرز درکار ہوں گے۔ لیزر درستگی، کنارے کے معیار اور پتلی سے درمیانی شیٹ کی پیداواریت میں جیتتا ہے۔ صحیح جواب آپ کی موٹائی کے امتزاج اور معیار کی ضروریات پر منحصر ہے۔
پلازما کٹنگ کتنا ڈروس چھوڑتی ہے؟
زیادہ تر پلازما کٹس پر کچھ ڈروس متوقع ہے، اسٹین لیس اسٹیل اور ایلومینیم پر زیادہ۔ مناسب طریقے سے سیٹ پیرامیٹرز پر ہائی ڈیفینیشن پلازما کاربن اسٹیل پر اسے کم کرتا ہے، لیکن پلازما پارٹس پر ڈروس ہٹانا ایک معمولی ثانوی مرحلہ ہے، جبکہ نائٹروجن کی مدد سے لیزر کٹس عام طور پر ڈروس سے پاک ہوتی ہیں۔
کیا فائبر لیزر ایلومینیم کاٹ سکتا ہے؟
ہاں، کافی طاقت کے ساتھ۔ ایلومینیم کی انعکاسی اور حرارتی موصلیت اسی موٹائی کے کاربن اسٹیل سے زیادہ طاقت کا تقاضا کرتی ہے — مثلاً، 2000W فائبر لیزر ایلومینیم کو 4 mm اور 3000W یونٹ 6 mm تک کاٹتا ہے۔ پاور کلاس کا انتخاب کرنے سے پہلے پاور لیول کے مطابق موٹائی چارٹس دیکھیں۔
کون سے عمل میں استعمالی اخراجات کم ہیں؟
فائبر لیزر، زیادہ تر پیداواری منظرناموں میں۔ لیزر کے استعمالی اخراجات حفاظتی آپٹکس اور اسسٹ گیس تک محدود ہیں، جبکہ پلازما الیکٹروڈز اور نوزلز ہر کٹ اور آرک اسٹارٹ کے ساتھ گھستے ہیں۔ تاہم، بھاری پلیٹ پر جہاں پلازما مؤثر طریقے سے چلتا ہے، پلازما کے استعمالی اخراجات فی پارٹ مسابقتی ہو سکتے ہیں کیونکہ عمل خود اس موٹائی پر تیز اور سستا ہے۔
Xinhong CNC کے ساتھ اپنی مشین کا انتخاب کریں
پلازما بمقابلہ لیزر کا فیصلہ آپ کے مخصوص کام پر آتا ہے: غالب موٹائی کی حد، میٹریل کا امتزاج، کنارے کے معیار کی ضروریات اور پیداواری حجم۔ ہمیں اپنے عام میٹریل، موٹائی اور ایپلیکیشنز بھیجیں، اور Xinhong CNC ٹیم آپ کو یہ جانچنے میں مدد کرے گی کہ آیا فائبر لیزر آپ کی دکان کے لیے موزوں ہے — یا آیا پلازما آپ کے امتزاج کے لیے بہتر سرمایہ کاری رہتا ہے۔ ہماری ویب سائٹ کے ذریعے اپنی درخواست جمع کروائیں اور بتائیں کہ آپ کیا کاٹتے ہیں۔