
So sánh này giải thích nơi cắt plasma và cắt laser sợi quang phù hợp cho gia công kim loại tấm. Nội dung bao gồm chất lượng mép, rãnh cắt, cửa sổ độ dày, chi phí vật tư tiêu hao và công đoạn phụ để người mua có thể khớp quy trình với công việc thực tế của họ.
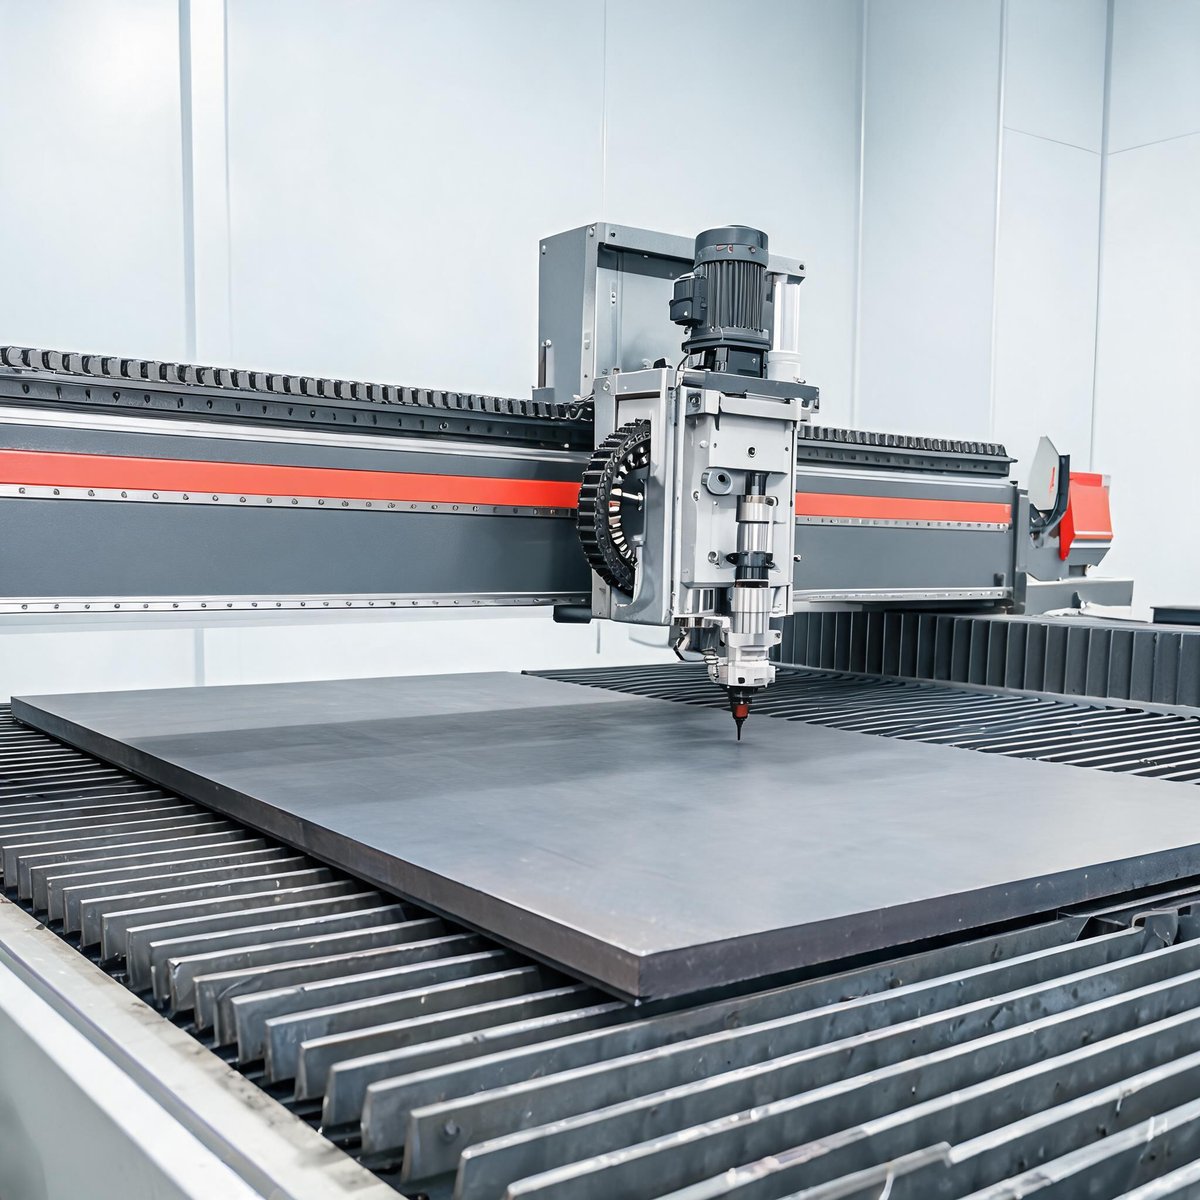
Nếu Quý khách đang trang bị một xưởng gia công hoặc thay thế một bàn cắt cũ, quyết định giữa plasma và laser thường xoay quanh ba câu hỏi: Quý khách cắt những độ dày nào hàng ngày, khách hàng của Quý khách chấp nhận chất lượng cạnh nào, và Quý khách có thể chi bao nhiêu cho vật tư tiêu hao trong suốt vòng đời của máy. Cả hai quy trình đều cắt kim loại dẫn điện, nhưng chúng hoạt động rất khác nhau trong thực tế. Hướng dẫn này sẽ đi qua những khác biệt thực sự ảnh hưởng đến quyết định mua hàng.
Cách mỗi quy trình hoạt động
Cắt plasma tạo ra một hồ quang plasma dẫn điện giữa điện cực và phôi. Khí quá nhiệt làm nóng chảy kim loại và luồng khí thổi vật liệu nóng chảy qua đường cắt. Vì phụ thuộc vào tính dẫn điện, plasma chỉ hoạt động trên kim loại dẫn điện — thép carbon, thép không gỉ, nhôm, đồng và đồng thau — và độ ổn định hồ quang giảm trên các bề mặt có độ phản xạ cao.
Cắt laser sợi quang hội tụ một chùm tia laser thể rắn (thường có bước sóng 1064–1080 nm) qua sợi quang lên một điểm nhỏ, làm bay hơi và nóng chảy kim loại với sự hỗ trợ của khí phụ trợ đồng trục (nitơ, oxy hoặc không khí). Chùm tia được truyền không tiếp xúc vật lý, nên không có điện cực để bị ăn mòn và rãnh cắt hẹp hơn đáng kể.
Chất lượng cạnh và xỉ cắt
Đây là nơi hai quy trình khác biệt rõ rệt nhất. Laser sợi quang tạo ra rãnh cắt sạch, hẹp với cạnh nhẵn, gần như thẳng đứng và vùng ảnh hưởng nhiệt mỏng, dễ loại bỏ. Thép không gỉ và nhôm cắt bằng nitơ thường không cần xử lý sau khi cắt trước khi hàn hoặc sơn.
Cạnh cắt plasma có vát (thường nghiêng một đến ba độ mỗi bên), nhiều xỉ hơn dọc theo cạnh dưới và vùng ảnh hưởng nhiệt rộng hơn. Các bàn plasma độ nét cao hiện đại giảm đáng kể những tác động này, nhưng việc loại bỏ xỉ — mài hoặc đục cạnh dưới — vẫn là một công đoạn phụ thường lệ trên các chi tiết plasma, đặc biệt trên thép không gỉ và nhôm nơi xỉ bám cứng hơn. Nếu khách hàng của Quý khách kiểm tra độ hoàn thiện cạnh hoặc Quý khách đưa chi tiết trực tiếp vào hàn hoặc sơn tĩnh điện, lao động phát sinh đó sẽ nhanh chóng tăng lên.
Chiều rộng rãnh cắt và độ chính xác
Hồ quang plasma có chiều rộng tối thiểu vật lý được xác định bởi vòi phun và đặc tính hồ quang; rãnh cắt khoảng 1,5–2 mm là phổ biến, và việc cắt chi tiết nhỏ dưới khả năng của vòi phun là không thực tế. Rãnh cắt laser thường là 0,1–0,5 mm tùy thuộc vào vật liệu và độ dày, cho phép các góc trong chặt chẽ, lỗ nhỏ và lồng ghép chi tiết sát nhau hơn.
Đối với một xưởng báo giá các chi tiết chính xác, tác động thực tế là hiệu suất vật liệu. Rãnh cắt hẹp hơn và lồng ghép chặt hơn có nghĩa là nhiều chi tiết hơn trên mỗi tấm. Rãnh cắt rộng hơn và kích thước chi tiết tối thiểu lớn hơn của plasma hạn chế mức độ sát nhau của các chi tiết.
Cửa sổ độ dày: Nơi mỗi quy trình chiến thắng
Không quy trình nào tốt hơn một cách phổ biến — các dải độ dày ưu tiên các công cụ khác nhau.
| Dải độ dày | Phù hợp hơn | Lý do |
| Tấm mỏng, đến ~6 mm | Laser sợi quang | Tốc độ di chuyển rất cao, cạnh sạch không xỉ, biến dạng tối thiểu |
| Tấm trung bình, ~6–12 mm | Laser sợi quang (với công suất đủ) | Vẫn nhanh hơn plasma với chất lượng cạnh tốt hơn nhiều trên thép carbon |
| Tấm dày, ~15 mm trở lên | Plasma | Plasma vẫn là cách kinh tế để cắt thép carbon dày; laser cần công suất cao và chậm đi đáng kể |
Như một điểm tham chiếu, laser sợi quang 2000W xử lý thép carbon đến 8 mm, thép không gỉ đến 5 mm và nhôm đến 4 mm; máy 3000W mở rộng đến 12 mm thép carbon, 8 mm thép không gỉ và 6 mm nhôm. Để biết bảng độ dày chi tiết theo các mức công suất, xem bảng vật liệu và độ dày của laser sợi quang theo mức công suất. Để so sánh đầy đủ các cấu hình máy công suất cao, xem hướng dẫn mua máy cắt laser sợi quang công suất caocủa chúng tôi, và để biết laser sợi quang thực sự đạt được gì trên thép carbon 12–70 mm, hãy đọc hướng dẫn cắt thép tấm bằng lasercủa chúng tôi. Nếu hỗn hợp sản xuất của Quý khách nằm trên các dải đó, plasma xứng đáng được xem xét nghiêm túc; nếu phần lớn công việc của Quý khách là 12 mm trở xuống, laser thường thắng về cả tốc độ và độ hoàn thiện.
Vật liệu: Độ dẫn điện so với độ phản xạ
Plasma yêu cầu phôi dẫn điện, bao gồm hầu hết kim loại kết cấu và kim loại tấm nhưng loại trừ hoàn toàn các vật liệu không dẫn điện. Nó cũng gặp khó khăn trên kim loại có độ phản xạ cao: hồ quang có thể lang thang, và chất lượng cạnh trên nhôm và đồng kém rõ rệt so với thép carbon.
Laser sợi quang cắt tất cả kim loại dẫn điện và, vì hoạt động bằng hấp thụ ánh sáng thay vì dẫn điện, nó có thể xử lý các vật liệu phản xạ như nhôm, đồng thau và đồng khi công suất máy và thông số xử lý phù hợp. Laser sợi quang cũng cắt phi kim trong một số cấu hình, mặc dù điều đó không điển hình cho công việc gia công.
Chi phí vận hành: So sánh vật tư tiêu hao
Cấu trúc vật tư tiêu hao là một trong những khác biệt dài hạn lớn nhất.
- Vật tư tiêu hao plasma: điện cực và vòi phun bị ăn mòn với mỗi lần khởi động hồ quang và mỗi giờ cắt. Bộ vật tư tiêu hao, tấm chắn và vòng xoáy là các chi phí định kỳ, và số giờ cắt trực tiếp làm giảm tuổi thọ điện cực. Hãy dự trù chi phí vật tư tiêu hao liên tục tỷ lệ với khối lượng sản xuất.
- Vật tư tiêu hao laser sợi quang: đường quang gần như không cần bảo trì — chùm tia được truyền qua sợi quang, nên không có gương để căn chỉnh và không có điện cực để cháy. Các chi phí định kỳ là thấu kính bảo vệ, kính bảo vệ và khí phụ trợ. Nitơ để cắt thép không gỉ không oxy hóa là chi phí khí lớn nhất; oxy cho thép carbon và khí nén là các lựa chọn thay thế rẻ hơn tùy theo yêu cầu về cạnh.
Trong sản xuất tấm mỏng hàng ngày, chi phí vật tư tiêu hao laser trên mỗi chi tiết thường thấp hơn vì quang học bảo vệ kéo dài lâu hơn nhiều so với điện cực plasma và thời gian cắt nhanh hơn phân bổ chi phí cố định trên nhiều chi tiết hơn. Trên thép carbon dày nơi plasma chạy kinh tế và laser chậm lại, bài toán lại nghiêng về plasma.
Tốc độ theo dải độ dày
Trên vật liệu mỏng, laser sợi quang nhanh hơn đáng kể — chùm tia hội tụ loại bỏ vật liệu trong một đường hẹp, nên tốc độ di chuyển trên tấm đến vài milimét cao hơn nhiều so với bất kỳ hệ thống plasma nào có thể đạt được, và khoảng cách càng mở rộng với cắt hỗ trợ nitơ. Trên tấm 3–6 mm, laser sợi quang thường vượt plasma với biên độ lớn trong khi tạo ra cạnh hoàn thiện.
Điểm giao nhau xảy ra ở tấm dày hơn. Các mức công suất plasma tăng rẻ vào lãnh thổ thép carbon dày nơi tốc độ laser giảm và công suất laser cần thiết (và chi phí máy) tăng lên. Một xưởng chủ yếu cắt thép tấm carbon 20 mm+ sẽ thấy plasma là quy trình kinh tế hơn.
Công đoạn phụ
Hãy tính đến những gì xảy ra sau khi cắt:
- Chi tiết plasma thường cần loại bỏ xỉ, mài cạnh để loại bỏ vát nếu cần cạnh vuông, và vệ sinh nhiều hơn trước khi hàn hoặc hoàn thiện. Vùng ảnh hưởng nhiệt rộng hơn có thể cần chú ý chuẩn bị hàn nhiều hơn.
- Chi tiết laser thường đi thẳng từ bàn cắt đến hàn, uốn hoặc phủ. Cạnh thép không gỉ cắt bằng nitơ thường được coi là hoàn thiện ngay khi cắt.
Hiệu quả lồng ghép của laser cũng giảm phế liệu, và nhiều hệ thống laser sợi quang bao gồm các tính năng xử lý vật liệu giúp giảm lao động — ví dụ, máy cắt laser sợi quang compact 3000W của chúng tôi kết hợp bàn trao đổi với hệ thống hút khói tích hợp và mái che an toàn kín, để việc tải và dỡ hàng chồng lấp với cắt thay vì làm gián đoạn.
Chi phí vốn: Sự đánh đổi trung thực
Plasma vẫn là điểm vào chi phí thấp hơn. Một bàn plasma cơ bản có giá thấp hơn đáng kể so với hệ thống laser sợi quang có cùng kích thước bàn, và đối với một xưởng khởi nghiệp hoặc một xưởng tập trung vào thép kết cấu dày, sự khác biệt đó rất quan trọng. Hệ thống laser sợi quang có đầu tư ban đầu cao hơn, nhưng bức tranh tổng chi phí cải thiện theo khối lượng: sản xuất tấm mỏng nhanh hơn, chi phí vật tư tiêu hao thấp hơn, ít làm lại hơn và sử dụng vật liệu tốt hơn đều cộng dồn qua các ca làm việc.
Đối với các xưởng cắt kim loại tấm hỗn hợp hàng ngày, laser sợi quang công suất trung thường đạt điểm hoàn vốn nhanh hơn so với giá máy thô cho thấy. máy cắt laser sợi quang 2000W của chúng tôi bao phủ thép carbon 8 mm, thép không gỉ 5 mm và nhôm 4 mm trên bàn 1500×3000 mm với nguồn IPG hoặc RAYCUS và điều khiển Schneider Electric — một cấu hình phổ biến cho các xưởng gia công kim loại tấm thông thường.
Câu hỏi thường gặp
Cắt laser có luôn tốt hơn cắt plasma không?
Không. Plasma rẻ hơn để mua, cắt thép carbon dày một cách kinh tế và xử lý tấm rất dày mà sẽ cần laser công suất cao đắt tiền. Laser thắng về độ chính xác, chất lượng cạnh và năng suất tấm mỏng đến trung bình. Câu trả lời đúng phụ thuộc vào hỗn hợp độ dày và yêu cầu chất lượng của Quý khách.
Cắt plasma để lại bao nhiêu xỉ?
Hãy mong đợi một số xỉ trên hầu hết các vết cắt plasma, nhiều hơn trên thép không gỉ và nhôm. Plasma độ nét cao với thông số được thiết lập đúng giảm thiểu nó trên thép carbon, nhưng loại bỏ xỉ là một bước phụ thường lệ trên chi tiết plasma, trong khi cắt laser hỗ trợ nitơ thường không có xỉ.
Laser sợi quang có cắt được nhôm không?
Có, với công suất đủ. Độ phản xạ và độ dẫn nhiệt của nhôm đòi hỏi công suất cao hơn thép carbon cùng độ dày — ví dụ, laser sợi quang 2000W cắt nhôm đến 4 mm và máy 3000W đến 6 mm. Hãy kiểm tra bảng độ dày theo mức công suất trước khi cam kết một cấp công suất.
Quy trình nào có chi phí vật tư tiêu hao thấp hơn?
Laser sợi quang, trong hầu hết các kịch bản sản xuất. Vật tư tiêu hao laser chỉ giới hạn ở quang học bảo vệ và khí phụ trợ, trong khi điện cực và vòi phun plasma bị ăn mòn với mỗi vết cắt và mỗi lần khởi động hồ quang. Tuy nhiên, trên tấm dày nơi plasma chạy hiệu quả, vật tư tiêu hao plasma trên mỗi chi tiết có thể cạnh tranh vì bản thân quy trình nhanh và rẻ ở độ dày đó.
Chọn máy của Quý khách cùng Xinhong CNC
Quyết định giữa plasma và laser phụ thuộc vào công việc cụ thể của Quý khách: dải độ dày chủ đạo, hỗn hợp vật liệu, yêu cầu chất lượng cạnh và khối lượng sản xuất. Hãy gửi cho chúng tôi các vật liệu, độ dày và ứng dụng điển hình của Quý khách, và đội ngũ Xinhong CNC sẽ giúp Quý khách đánh giá liệu laser sợi quang có phù hợp với xưởng của Quý khách — hoặc liệu plasma vẫn là khoản đầu tư tốt hơn cho hỗn hợp của Quý khách. Hãy gửi yêu cầu qua trang web của chúng tôi và cho chúng tôi biết Quý khách cắt gì.