
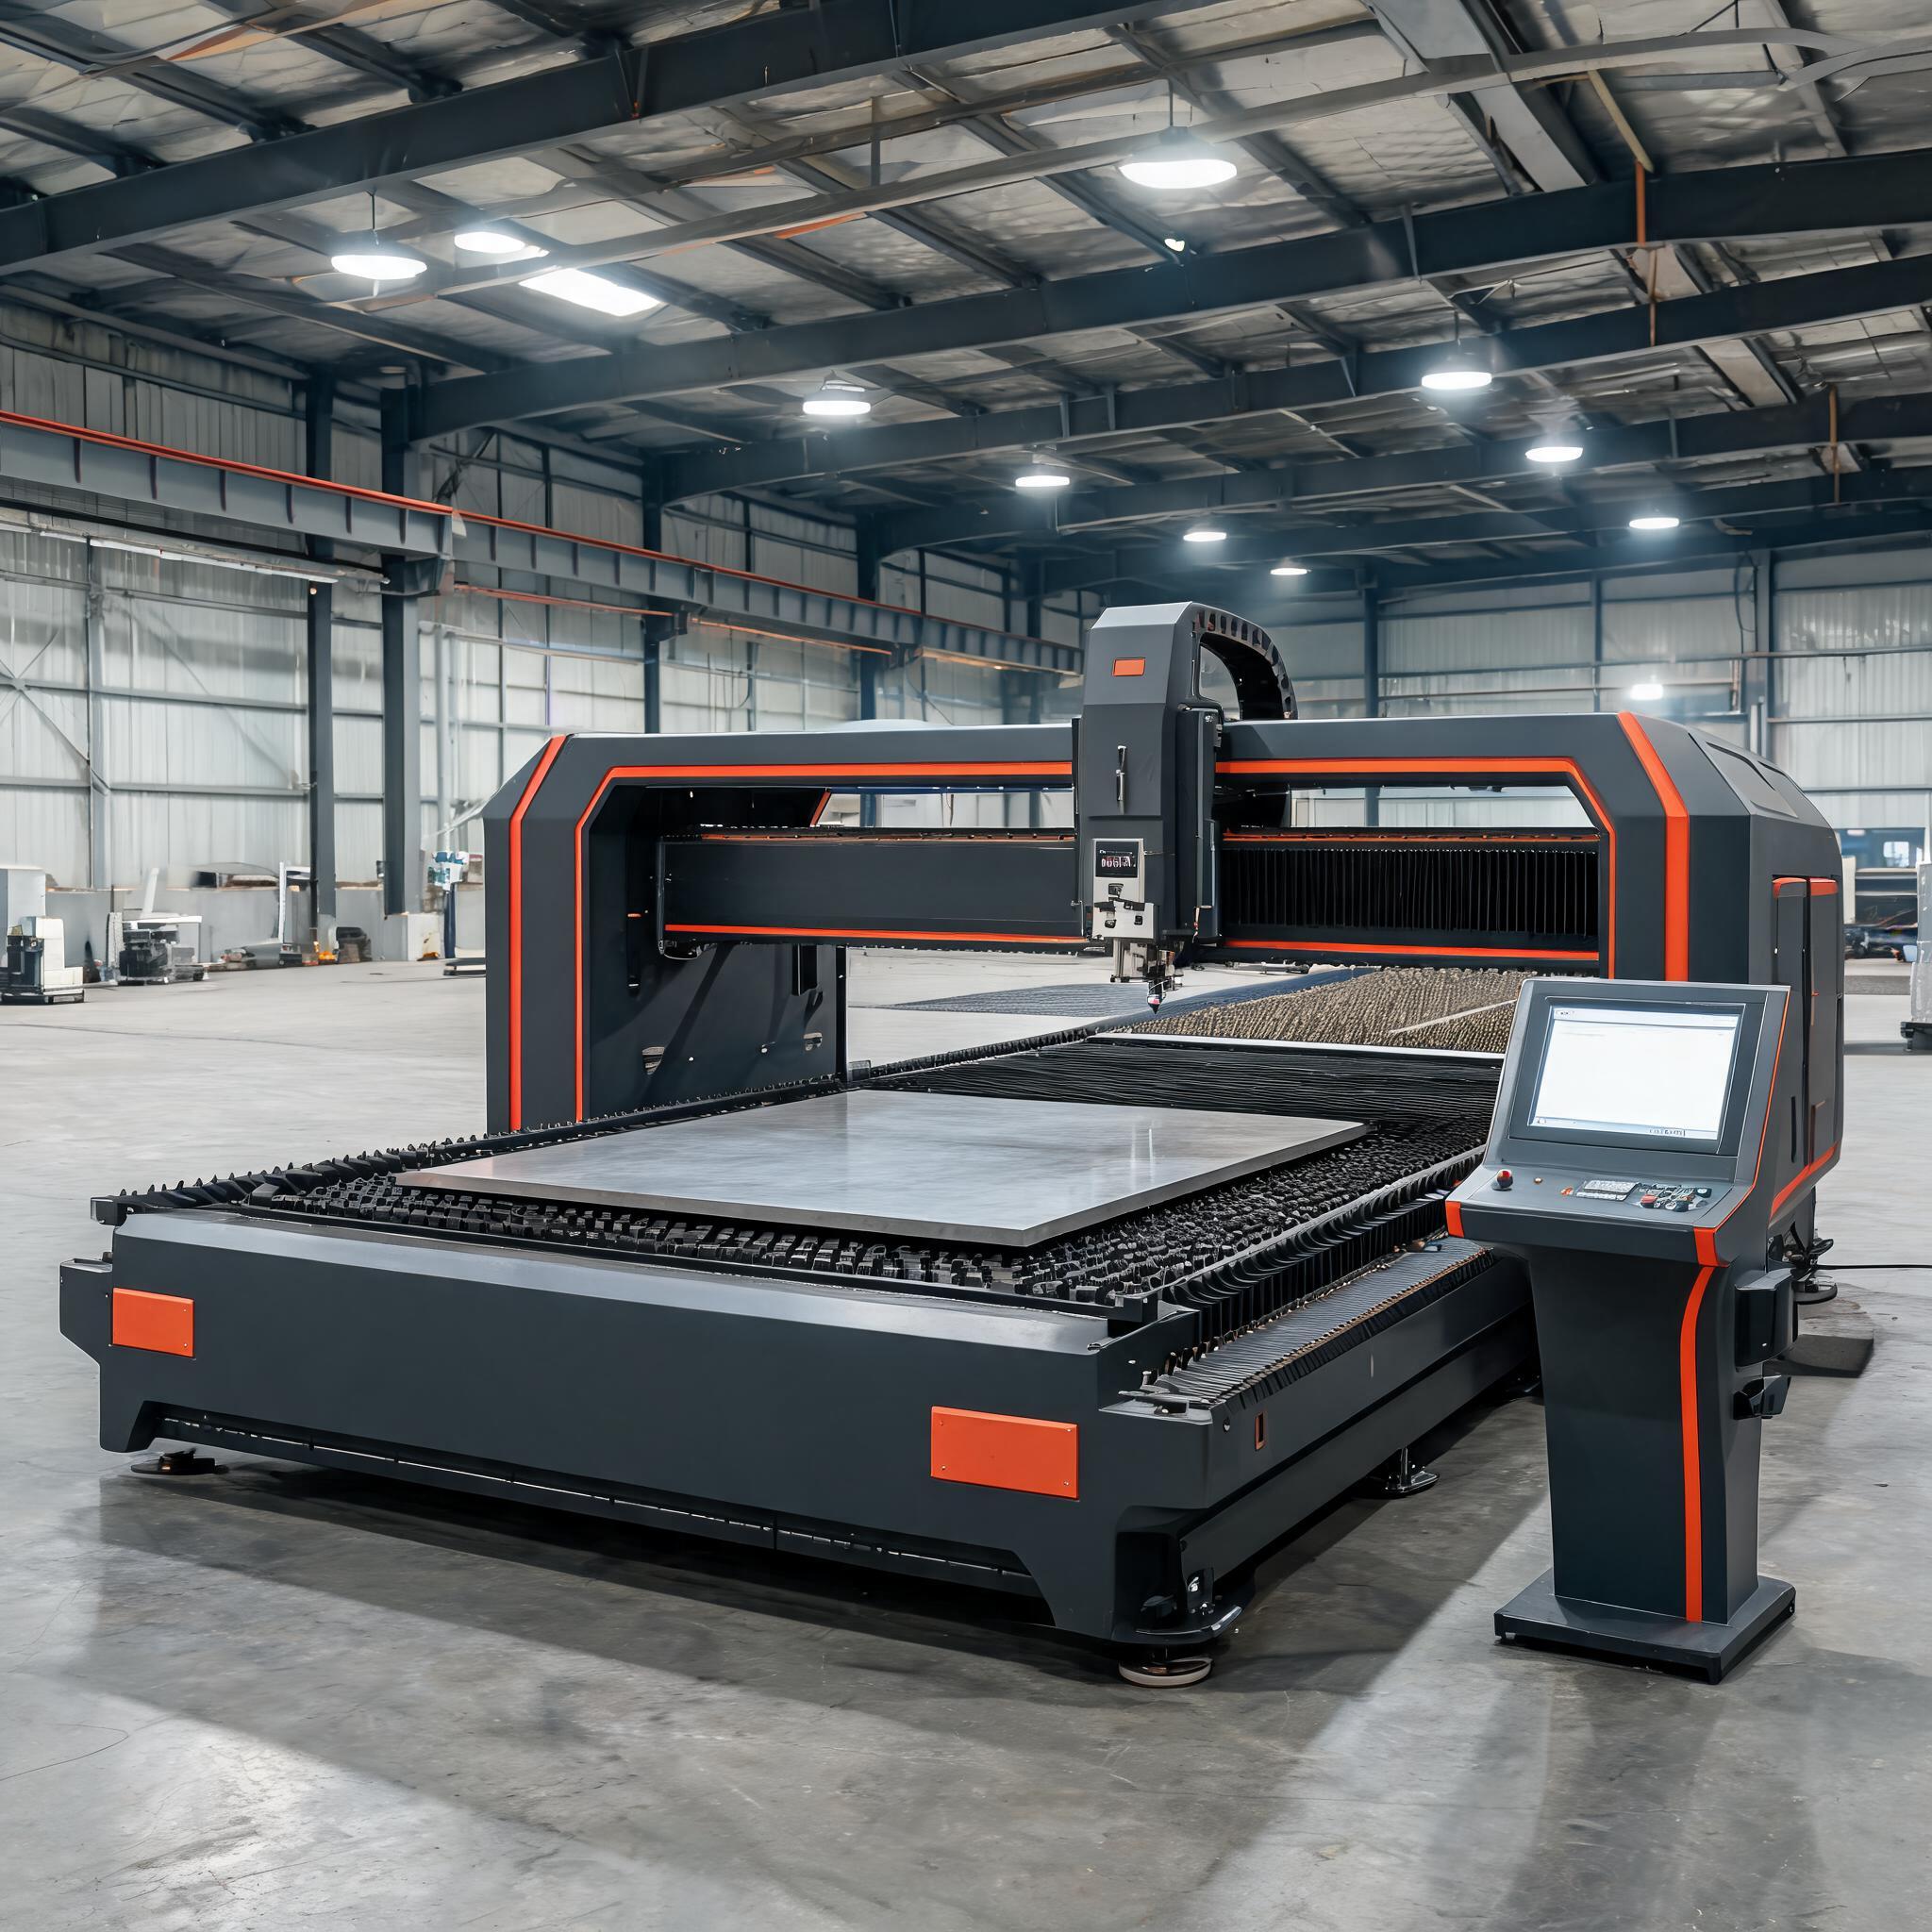
ما يمكن أن تفعله ليزرات الألياف واقعياً في ألواح الفولاذ السميكة: حدود السماكة العملية حسب القدرة من 12,000W إلى 30,000W، وغاز المساعدة الأكسجين مقابل النيتروجين على الفولاذ الكربوني، وجودة الحواف مقارنةً بالبلازما والأكسجين، وكيفية مطابقة الماكينة لمزيج السماكات لديك.
دليل الشراء · القطع الليفي بالليزر للألواح السميكة
لماذا يُعدّ الفولاذ الصلب السميك مشكلة قطع مختلفة؟
قطع ألواح الفولاذ بالليزر بسمك يزيد على 20 مم لا يشبه إطلاقاً قطع الصفائح بسمك 3 مم. فالحرارة لا تجد منفذاً للتسرب، وجدران القطع تمتص الطاقة، ويحتاج الخبث المنصهر إلى مسار أطول للخروج من القطع، ويجب على غاز المساعدة أن يدفع عبر قناة عميقة دون فقدان الضغط. لعقود، كانت هذه الفئة من السماكة حكراً على القطع بالبلازما والقطع بالأكسجين والوقود والنفث المائي — ولكل منها مقايضات في جودة الحواف أو السرعة أو التكلفة. غيّرت الليزرات الليفية عالية الطاقة (12,000W إلى 30,000W) اقتصاديات القطع الليفي بالليزر لألواح الفولاذ في نطاق 20–70 مم، ويشرح هذا الدليل ما يمكن للتكنولوجيا أن تفعله واقعياً، وكيف تختار على هذا الأساس.
ما يغطيه هذا الدليل:
• حدود السماكة الواقعية للفولاذ الكربوني حسب قدرة الليزر
• الأكسجين مقابل النيتروجين كغاز مساعدة على الفولاذ الكربوني السميك
• جودة الحواف وعرض القطع والعمليات الثانوية مقابل البلازما والقطع بالأكسجين والوقود
• الصناعات التي استبدل فيها القطع الليفي بالليزر للألواح السميكة العمليات الأقدم
• كيفية مطابقة الماكينة مع مزيج السماكات الفعلي لديك
إلى أي سماكة يمكن للليزر الليفي قطع الفولاذ الكربوني؟
الإجابة الصادقة تعتمد على القدرة وتوقعات جودة الحواف وزمن الدورة المقبول. غالباً ما تذكر التسويقات من الشركات المصنعة قيماً قصوى متفائلة؛ وتعكس الأرقام أدناه قدرة المرور الواحد العملية للماكينات المُعدّة للإنتاج:
| قدرة الماكينة | أقصى سماكة للفولاذ الكربوني | أقصى سماكة للفولاذ المقاوم للصدأ | أقصى سماكة للألومنيوم | حجم المنضدة |
|---|---|---|---|---|
| 12,000W | 35 مم | 20 مم | – | 2000×6000 مم |
| 20,000W | 50 مم | 30 مم | 25 مم | 2000×6000 مم |
| 30,000W | 70 مم | 40 مم | 30 مم | 2000×6000 مم |
تحذيران عند قراءة مواصفات السماكة. أولاً، أقصى سماكة والسماكة الإنتاجية مختلفتان: فقد تثقب الماكينة لوحاً بسمك 70 مم وتقطعه، ولكن إذا كانت هذه السماكة تمثل 5% من عبء العمل لديك، فأنت تدفع علاوة لقدرة عرضية. ثانياً، تتدهور جودة الحواف قرب الحد الأقصى — فالحواف اللامعة القائمة بأقل قدر من الخبث واقعية عند 70–80% من الحد المذكور، بينما تعمل القطعات القريبة من الحد بسرعة أقل وقد تحتاج إلى تنظيف الحواف. للحصول على تفصيل السماكة حسب القدرة عبر المواد، راجع مخططات سماكة الليزر الليفي والدليل المخصص لـ متطلبات قطع الفولاذ بسمك 20–50 مم.
الأكسجين مقابل النيتروجين على الفولاذ الكربوني السميك
على ألواح الفولاذ الكربوني، يكون اختيار غاز المساعدة أساساً هو الأكسجين. يضيف التفاعل الطارد للحرارة بين الحديد والأكسجين طاقة إلى القطع، وهو ما يجعل لوح 25–70 مم ممكناً أصلاً — ويكلف الأكسجين جزءاً يسيراً من تكلفة النيتروجين. المقايضة هي حافة قطع مؤكسدة قد تحتاج إلى تنظيف قبل اللحام أو الطلاء.
- الأكسجين: المعيار للفولاذ الكربوني فوق ~12 مم. تكلفة غاز أقل، مساعدة طاردة للحرارة على المقاطع السميكة، حافة مؤكسدة قليلاً.
- النيتروجين: يُختار للحصول على حافة لامعة خالية من الأكسيد على الفولاذ الكربوني عندما تذهب القطع مباشرة إلى اللحام أو التشطيب — ولكن عند السماكات الكبيرة، ترفع متطلبات ضغط وتدفق النيتروجين تكاليف الغاز بشكل حاد.
إذا كنت تقطع الفولاذ المقاوم للصدأ أو الألومنيوم إلى جانب الفولاذ الكربوني السميك، فإن الطلب على النيتروجين يهيمن على تكلفة التشغيل لديك. ولهذا تخصص الورش التي تستثمر في ماكينات 12,000W+ ميزانيات متزايدة لـ توليد النيتروجين الموقعي بطريقة PSA— لإنتاج نيتروجين بنقاوة 99.9% عند الطلب بدلاً من الاعتماد على أسطوانات موردة. تغطي تحليلاتنا لـ تكاليف مولدات PSA و اختيار النقاوة والتدفق منطق تحديد الحجم.
الليزر الليفي مقابل البلازما مقابل الأكسجين والوقود على الألواح السميكة
| العامل | الأكسجين والوقود | البلازما (عالية الدقة) | الليزر الليفي (20kW+) |
|---|---|---|---|
| السماكة العملية (فولاذ كربوني) | حتى 100 مم+ | حتى 50–80 مم | حتى 50–70 مم |
| جودة الحواف | خشنة، تتطلب تنظيفاً | متوسطة، بعض الشطبة | نظيفة، أقل خبث |
| عرض القطع | 2–4 مم | 2–5 مم | 0.2–0.5 مم |
| سرعة القطع (فولاذ كربوني 30 مم) | ~0.3–0.5 م/دقيقة | ~0.8–1.5 م/دقيقة | ~0.9–1.3 م/دقيقة |
| هدر المواد | مرتفع | متوسط | منخفض جداً |
| العمليات الثانوية | تجليخ، إزالة النتوءات | إزالة النتوءات، تصحيح الشطبة | غالباً لا شيء |
| قيود المواد | الفولاذ الكربوني فقط | معظم المعادن | معظم المعادن |
| تكلفة التشغيل (الألواح السميكة) | منخفضة (الغاز فقط) | متوسطة | أعلى (كهرباء + غاز) |
تُظهر المقارنة أين يفوز الليزر الليفي وأين لا يفوز. لا يزال القطع بالأكسجين والوقود يملك السماكات القصوى فوق 70 مم وأدنى تكلفة تشغيل؛ وتحتفظ البلازما بميزة في سعر الشراء الأولي. لكن في جودة الحواف المجمعة وعرض القطع وهدر المواد وإلغاء العمليات الثانوية، تحقق الليزرات الليفية عالية الطاقة تكلفة إجمالية أقل لكل قطعة في نطاق 20–50 مم حيث يحدث معظم أعمال التصنيع الإنشائي والتصنيع الثقيل. إطار القرار الكامل موجود في مقارنة القطع بالبلازما مقابل القطع بالليزر.
أين يُستخدم القطع الليزري للألواح السميكة
الفولاذ الإنشائي والبناء
كان مصنّعو العوارض I والمقاطع H والألواح فوق 20 مم من أوائل المتبنين. تطلبت سير العمل التقليدية النشر والثقب والقطع بالبلازما كعمليات منفصلة؛ ويقطع ليزر ليفي بقدرة 20,000W المقاطع والثقوب والشطب في إعداد واحد، مما يحسّن الدقة البعدية ويقلل زمن المناولة والقطع.
بناء السفن والقطاع البحري
تكون مقاطع الهيكل عادةً من فولاذ بسمك 10–40 مم، وأحياناً أكثر. تضاهي الليزرات الليفية بقدرة 20,000W–30,000W سرعات القطع بالبلازما عند هذه السماكات أو تتجاوزها بحواف أنظف بكثير، ويُهدر عرض القطع 0.2–0.5 مم فولاذاً بحرياً عالي التكلفة أقل بكثير من عرض قطع البلازما 2–5 مم.
أوعية الضغط والغلايات
يعتمد تحضير وصلات اللحام على جودة الحواف. تقطع الليزرات الليفية عالية الطاقة ألواحاً بسمك 25–45 مم بحواف نظيفة قائمة تحتاج إلى تحضير أدنى قبل اللحام — وهو أمر قيّم بشكل خاص لصفائح الأنابيب وألواح الفلنجات حيث تكون جودة الثقوب وتعamdية الحواف حرجة.
الآلات الثقيلة ومعدات التعدين
تُقطع الألواح المقاومة للتآكل (Hardox والدرجات المشابهة) في نطاق 20–40 مم بكفاءة على ماكينات 12,000W–20,000W، وإن كانت الدرجات المصلدة تتطلب سرعات مخفضة مقارنة بالفولاذ الكربوني القياسي عند نفس السماكة.
المتطلبات العملية خارج الليزر
- حجم المنضدة: 2000×6000 مم هي منطقة العمل الشائعة لماكينات الألواح السميكة؛ تأكد من أنها تغطي أطول قطعة منتظمة لديك.
- طاولة التبديل: يحافظ التحميل ثنائي المنصات على استمرار قطع الماكينة الثقيلة أثناء قيام المشغّل بتفريغ القطع — في دورات الألواح السميكة الطويلة، هذا هو الفرق بين نسبة استغلال 60% و85%.
- إمداد الغاز: أكسجين عالي الضغط للألواح السميكة، أو نيتروجين عالي التدفق لأعمال الفولاذ المقاوم للصدأ؛ احسب سعة التخزين أو التوليد في الموقع بناءً على ذروة الطلب، وليس المتوسط.
- التبريد: مبردات صناعية مصممة للتشغيل المتواصل عند درجة الحرارة المحيطة لديك؛ فمصدر بقدرة 20kW–30kW يولّد حرارة كبيرة.
- الحواجز الواقية: ليزر الألياف بقدرة 12kW+ هو مصدر من الفئة 4؛ خطط لتركيب حاوية أمان من الفئة 1 حيث يعمل المشغّلون بالقرب من الماكينة.
مطابقة الماكينة لمزيج السماكات لديك
قاعدة فرز مفيدة من ورش الإنتاج: إذا كان أكثر من 30% من أعمالك فولاذ كربوني بسماكة 20mm+، فمن المحتمل أن تحسّن ماكينة بقدرة 12,000W–20,000W الإنتاجية وتقلل تكلفة القطعة مقارنةً بالتعهيد الخارجي أو سير العمل متعدد العمليات. وإذا كانت الألواح السميكة جوهر أعمالك وليست قطاعاً فرعياً فقط، فإن الانتقال إلى 30,000W يوفر هامشاً حتى 70mm من الفولاذ الكربوني و40mm من الفولاذ المقاوم للصدأ — ويدمج أعمال القطع بالأكسجين والبلازما والقطع بالماء في نظام واحد. في كلتا الحالتين، اطلب قطع عينات على درجات موادك وبسماكاتك موادك درجات المواد عند سماكاتك قبل الالتزام؛ فتجارب القطع تكشف جودة الحواف والسرعة بموثوقية أكبر بكثير من أوراق المواصفات.
موضوعات تحليلية معمّقة ذات صلة
- ما أقصى سماكة يمكن لليزر الألياف قطعها من الفولاذ؟ متطلبات 20mm–50mm
- ما الذي يمكن أن يقطعه ليزر الألياف؟ جدول المواد والسماكات حسب القدرة
- معاملات قطع ليزر ألياف 2000W للفولاذ والفولاذ المقاوم للصدأ والألمنيوم
- توليد النيتروجين في الموقع لقطع الليزر
- تفصيل تكلفة مولد النيتروجين بطريقة PSA
مقارنات ذات صلة
- القطع بالبلازما مقابل القطع بالليزر لورش الصفائح المعدنية
- أسطوانات النيتروجين مقابل مولد النيتروجين: مقارنة التكلفة
- قطع صفائح الألمنيوم بالليزر: اختيار القدرة
- قطع النحاس بالليزر: حدود السماكة
ماكينات الألواح السميكة
- ماكينة قطع بالليزر الألياف بقدرة 12,000W – حتى 35mm من الفولاذ الكربوني
- ماكينة قطع بالليزر الألياف بقدرة 20,000W – حتى 50mm فولاذ كربوني / 30mm فولاذ مقاوم للصدأ
- ماكينة قطع بالليزر الألياف بقدرة 30,000W – حتى 70mm فولاذ كربوني / 40mm فولاذ مقاوم للصدأ
- حاوية أمان الليزر وكابينة الحماية – حماية من الفئة 1 لخلايا القدرة العالية
هل تقطع ألواح فولاذ بسماكة 20mm+ بانتظام؟
أرسل لنا توزيع السماكات ودرجات المواد لديك. سنساعدك في تقييم ما إذا كان ليزر ألياف بقدرة 12,000W–30,000W يناسب إنتاجك — ونعرض عليك عينات قطع على لوحك الخاص.
ناقش تطبيق الألواح السميكة لديك