
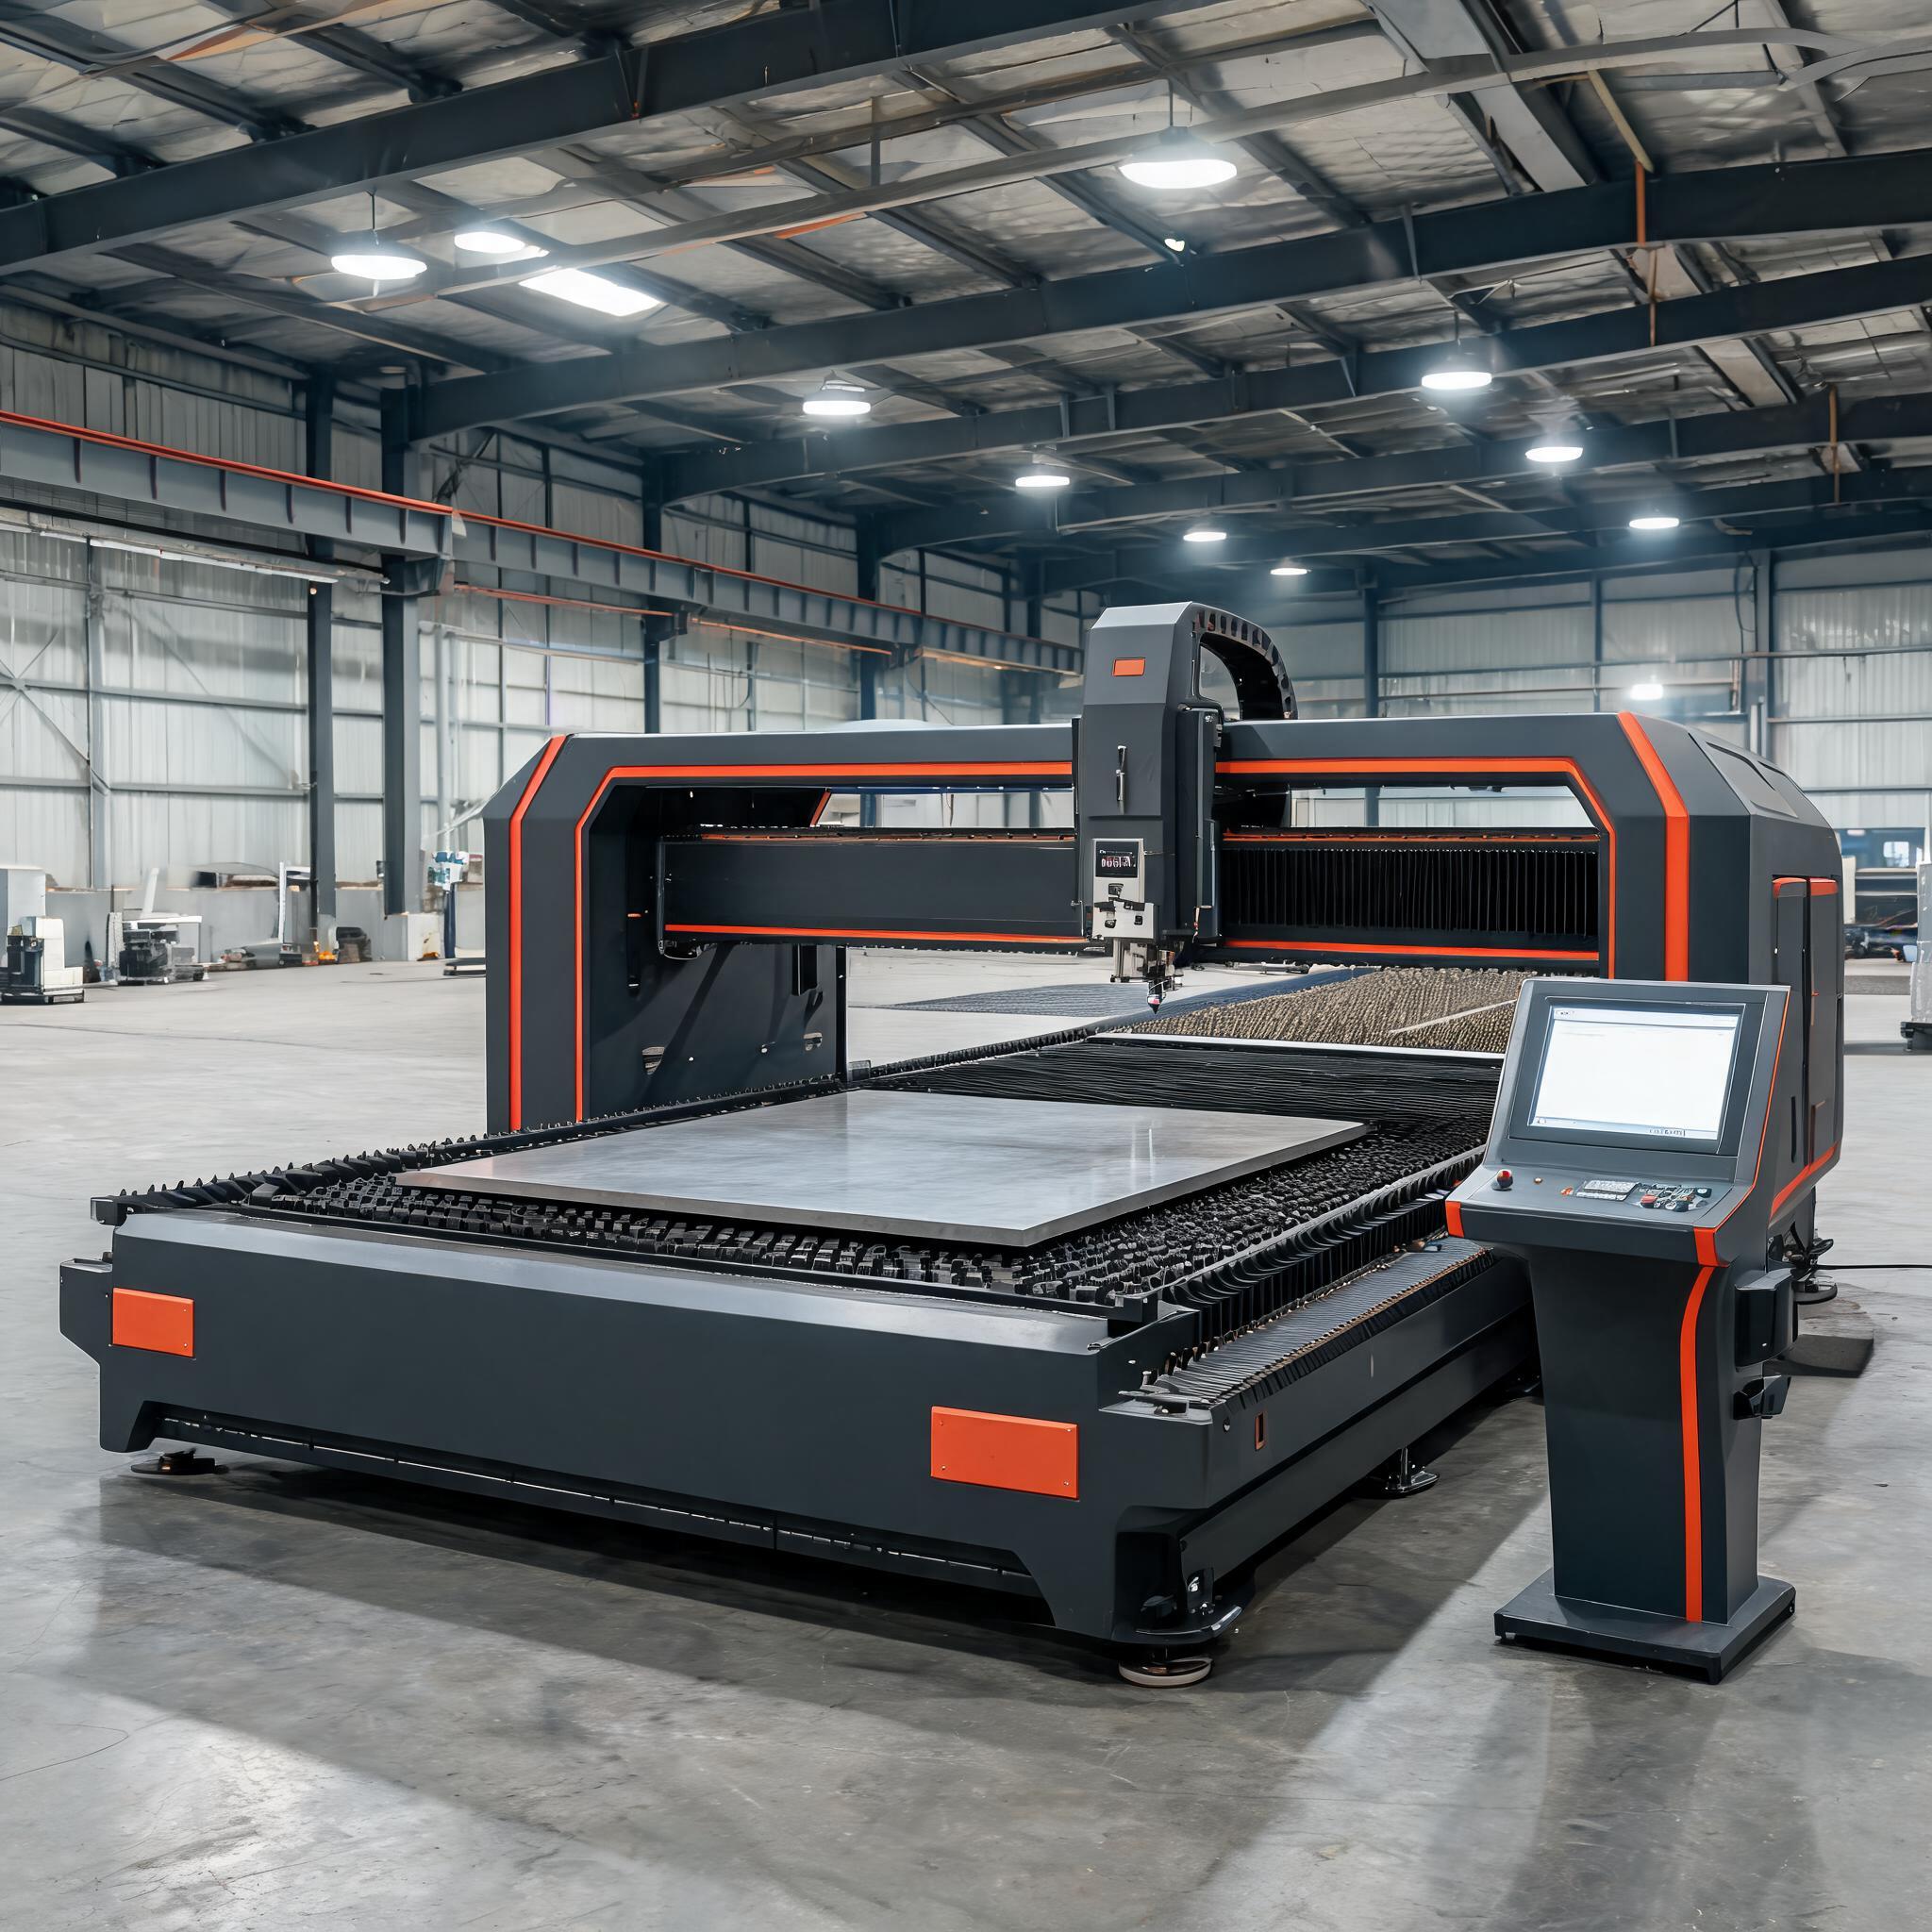
Hvad fiberlasere realistisk kan præstere på tyk stålplade: praktiske tykkelsesgrænser efter effekt fra 12.000 W til 30.000 W, ilt vs. nitrogen som hjælpegas på kulstofstål, kantkvalitet sammenlignet med plasma og oxy-fuel, og hvordan man matcher en maskine til sin tykkelsesfordeling.
Indkøbsguide · Fiberlaserskæring af tykke plader
Hvorfor tyk stålplade er et helt andet skæreproblem
Laserskæring af stålplade over 20 mm opfører sig slet ikke som skæring af 3 mm plade. Varmen har ingen steder at gå hen, snitvæggene absorberer energi, den smeltede slagge har en længere vej ud af snittet, og hjælpegas skal presse gennem en dyb kanal uden at miste trykket. I årtier har dette tykkelsesområde tilhørt plasmaskæring, oxy-fuel og vandskæring – hver med kompromiser i kantkvalitet, hastighed eller omkostning. Højeffekt-fiberlasere (12.000 W til 30.000 W) har ændret økonomien i laserskæring af stålplade i området 20–70 mm, og denne guide forklarer, hvad teknologien realistisk kan, og hvordan du vælger ud fra det.
Det dækker denne guide:
• Realistiske tykkelsesgrænser for kulstofstål efter lasereffekt
• Ilt vs. nitrogen som hjælpegas på tykt kulstofstål
• Kantkvalitet, snitbredde og efterfølgende operationer vs. plasma og oxy-fuel
• De brancher, hvor fiberlaserskæring af tykke plader har erstattet ældre processer
• Sådan matcher du en maskine til din faktiske tykkelsesmiks
Hvor tykt kan en fiberlaser skære kulstofstål?
Det ærlige svar afhænger af effekt, forventninger til kantkvalitet og acceptabel cyklustid. Producenternes markedsføring angiver ofte optimistiske maksimumværdier; tallene nedenfor afspejler den praktiske enkeltgennemgangskapacitet for produktionskonfigurerede maskiner:
| Maskineffekt | Maks. kulstofstål | Maks. rustfrit stål | Maks. aluminium | Bordstørrelse |
|---|---|---|---|---|
| 12.000 W | 35 mm | 20 mm | – | 2000×6000 mm |
| 20.000 W | 50 mm | 30 mm | 25 mm | 2000×6000 mm |
| 30.000 W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
To advarsler når du læser tykkelsesspecifikationer. For det første er maksimal tykkelse og produktiv tykkelse forskellige ting: en maskine kan punktere og skære 70 mm plade, men hvis den tykkelse udgør 5 % af din arbejdsbyrde, betaler du en merpris for en lejlighedsvis kapacitet. For det andet forringes kantkvaliteten nær maksimum – lyse, retvinklede kanter med minimal slagge er realistiske ved 70–80 % af den angivne grænse, mens snit nær grænsen kører langsommere og kan kræve kantoprydning. For en opdeling af tykkelse efter effekt på tværs af materialer, se vores tykkelsesdiagrammer for fiberlasere og den dedikerede guide til krav til skæring af stål i 20 mm–50 mm.
Ilt vs. nitrogen på tykt kulstofstål
På kulstofstålplade er valget af hjælpegas primært ilt. Den exoterme jern-ilt-reaktion tilfører snittet energi, hvilket er det, der overhovedet gør 25–70 mm plade mulig – og ilt koster en brøkdel af nitrogen. Kompromiset er en oxideret snitkant, som kan kræve rengøring før svejsning eller maling.
- Ilt: standarden for kulstofstål over ca. 12 mm. Lavere gasomkostning, exoterm hjælpegas på tykke snit, let oxideret kant.
- Nitrogen: vælges for en lys, oxidfri kant på kulstofstål, når emnerne går direkte til svejsning eller efterbehandling – men ved høje tykkelser stiger gasomkostningerne markant på grund af krav til nitrogentryk og -flow.
Hvis du skærer rustfrit stål eller aluminium sammen med tykt kulstofstål, dominerer nitrogenbehovet dine driftsomkostninger. Derfor budgetterer værksteder, der investerer i maskiner på 12.000 W+, i stigende grad med lokal PSA-nitrogengenerering– der producerer 99,9 % rent nitrogen efter behov i stedet for at være afhængig af leverede flasker. Vores gennemgange af omkostninger ved PSA-generatorer og valg af renhed og flow dækker dimensioneringslogikken.
Fiberlaser vs. plasma vs. oxy-fuel på tyk plade
| Faktor | Oxy-fuel | Plasma (Hi-Def) | Fiberlaser (20 kW+) |
|---|---|---|---|
| Praktisk tykkelse (CS) | Op til 100 mm+ | Op til 50–80 mm | Op til 50–70 mm |
| Kantkvalitet | Grov, kræver oprydning | Moderat, nogen fas | Ren, minimal slagge |
| Snitbredde | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Skærehastighed (30 mm CS) | ~0,3–0,5 m/min | ~0,8–1,5 m/min | ~0,9–1,3 m/min |
| Materialespild | Højt | Moderat | Meget lavt |
| Efterfølgende operationer | Slidning, fjernelse af grater | Fjernelse af grater, fas-korrektion | Ofte ingen |
| Materialebegrænsninger | Kun kulstofstål | De fleste metaller | De fleste metaller |
| Driftsomkostning (tyk plade) | Lav (kun gas) | Moderat | Højere (el + gas) |
Sammenligningen viser, hvor fiberlasere vinder, og hvor de ikke gør. Oxy-fuel har stadig ekstrem tykkelse over 70 mm og den laveste driftsomkostning; plasma beholder en fordel på indkøbsprisen. Men på kombineret kantkvalitet, snitbredde, materialespild og eliminering af efterfølgende operationer leverer højeffekt-fiberlasere lavere samlede omkostninger pr. emne i området 20–50 mm, hvor det meste strukturelle og tunge fabrikationsarbejde foregår. Den fulde beslutningsramme findes i vores sammenligning af plasmaskæring vs. laserskæring.
Hvor laserskæring af tykke plader bruges
Stålkonstruktioner og byggeri
Fabrikation af I-bjælker, H-profiler og plade over 20 mm var blandt de tidligste brugere. Traditionelle arbejdsgange krævede savning, boring og plasmaskæring som separate operationer; en fiberlaser på 20.000 W skærer profiler, huller og faser i én opspænding, hvilket forbedrer den dimensionelle nøjagtighed og reducerer håndteringstiden.
Skibsbygning og marine
Skrogsektioner er typisk i 10–40 mm stål, nogle gange tykkere. Fiberlasere på 20.000 W–30.000 W matcher eller overgår plasmaskæringshastigheder på disse tykkelser med betydeligt renere kanter, og den 0,2–0,5 mm smalle snitbredde spilder langt mindre af det dyre marine-stål end en plasmasnitbredde på 2–5 mm.
Trykbeholdere og kedler
Forberedelse af svejsefuger afhænger af kantkvaliteten. Højeffekt-fiberlasere skærer 25–45 mm plade med rene, retvinklede kanter, der kræver minimal forberedelse før svejsning – særligt værdifuldt til rørplader og flangeplader, hvor hulkvalitet og kantens vinkelrethed er kritisk.
Tungt maskineri og mineudstyr
Slidstærk plade (Hardox og lignende kvaliteter) i området 20–40 mm skæres effektivt på maskiner på 12.000 W–20.000 W, selvom hærdede kvaliteter kræver reducerede hastigheder sammenlignet med standard kulstofstål ved samme tykkelse.
Praktiske krav ud over laseren
- Bordstørrelse: 2000×6000 mm er det almindelige arbejdsområde for maskiner til tykke plader; bekræft, at det dækker dit længste faste emne.
- Byttebord: dobbeltpalle-læsning holder en tung maskine skærende, mens operatøren aflæsser – på lange cyklusser med tyk plade er dette forskellen mellem 60 % og 85 % udnyttelse.
- Gasforsyning: ilt ved højt tryk til tyk plade eller nitrogen med høj flow til rustfrit arbejde; dimensionér oplagring eller lokal produktion til spidsbelastning, ikke gennemsnit.
- Køling: industrielle køleanlæg dimensioneret til kontinuerlig drift ved din omgivelsestemperatur; en kilde på 20 kW–30 kW genererer betydelig varme.
- Sikkerhedsafskærmning: en fiberlaser på 12 kW+ er en klasse 4-kilde; planlæg med en klasse 1-sikkerhedskabine hvor operatører arbejder nær maskinen.
Tilpas maskinen til din tykkelsesfordeling
En nyttig tommelfingerregel fra produktionsvirksomheder: hvis mere end 30 % af dit arbejde er kulstofstål på 20 mm+, vil en maskine på 12.000 W–20.000 W sandsynligvis forbedre gennemstrømningen og reducere omkostningen pr. del sammenlignet med outsourcing eller arbejdsgange med flere processer. Hvis tyk plade er din kerneforretning snarere end et segment, giver skridtet til 30.000 W råderum op til 70 mm kulstofstål og 40 mm rustfrit stål – og samler oxy-fuel-, plasma- og vandskæringsarbejde i ét system. Uanset hvad bør du anmode om prøveskæringer på dine materialekvaliteter i dine tykkelser, før du forpligter dig; skæreforsøg afslører kantkvalitet og hastighed langt mere pålideligt end datablade.
Relaterede dybdegående emner
- Hvor tykt kan en fiberlaser skære stål? Krav for 20 mm–50 mm
- Hvad kan en fiberlaser skære? Materiale- og tykkelsesskemaer efter effekt
- Skæreparametre for 2000 W fiberlaser til stål, rustfrit stål og aluminium
- Lokal nitrogenproduktion til laserskæring
- Omkostningsfordeling for PSA-nitrogengenerator
Relaterede sammenligninger
- Plasmaskæring vs. laserskæring til metalpladeværksteder
- Nitrogenflasker vs. nitrogengenerator: omkostningssammenligning
- Laserskæring af aluminiumsplade: valg af effekt
- Laserskæring af kobber: tykkelsesgrænser
Maskiner til tyk plade
- 12.000 W fiberlaserskæremaskine – op til 35 mm kulstofstål
- 20.000 W fiberlaserskæremaskine – op til 50 mm kulstofstål / 30 mm rustfrit stål
- 30.000 W fiberlaserskæremaskine – op til 70 mm kulstofstål / 40 mm rustfrit stål
- Lasersikkerhedskabine og beskyttelseskabine – klasse 1-afskærmning til højeffektceller
Skærer du jævnligt stålplade på 20 mm+?
Send os din tykkelsesfordeling og materialekvaliteter. Vi hjælper dig med at vurdere, om en fiberlaser på 12.000 W–30.000 W passer til din produktion – og viser dig prøveskæringer på din egen plade.
Drøft din anvendelse med tyk plade