
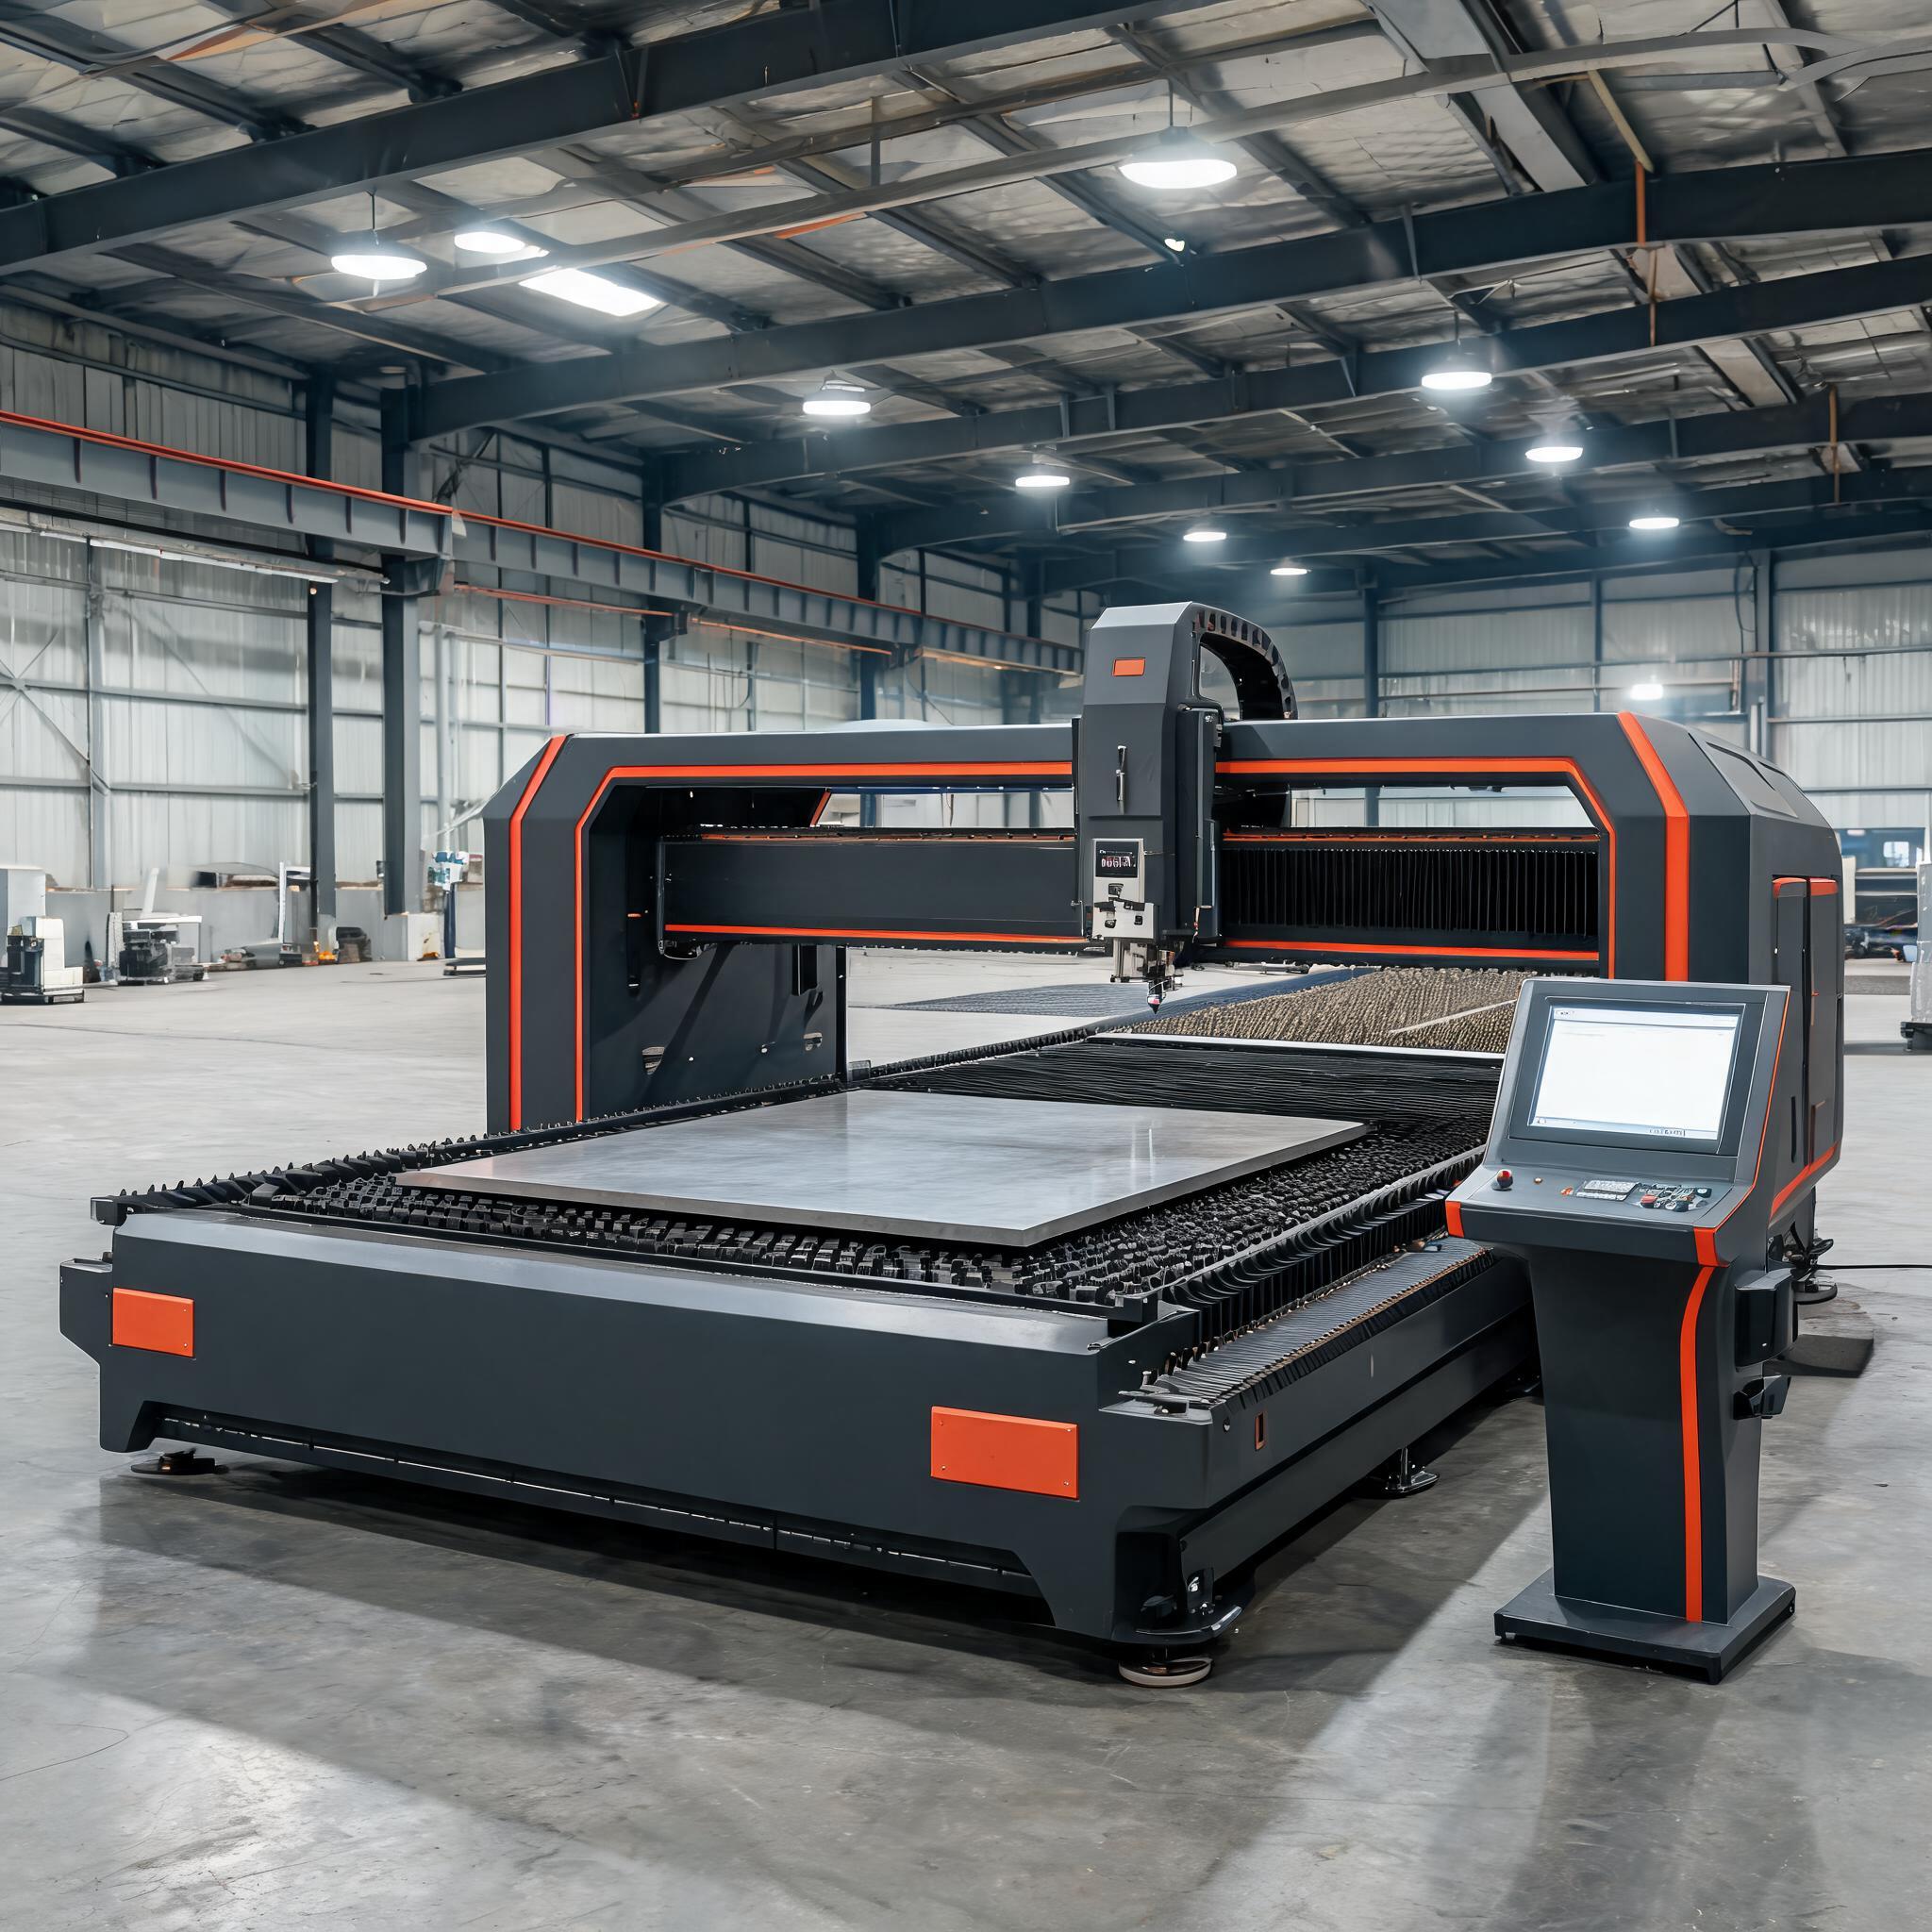
Was Faserlaser bei dickem Stahlblech realistisch leisten können: praktische Dickengrenzen nach Leistung von 12.000 W bis 30.000 W, Sauerstoff vs. Stickstoff als Hilfsgas bei Kohlenstoffstahl, Kantenqualität im Vergleich zu Plasma und Oxyfuel und wie Sie eine Maschine auf Ihr Dickenspektrum abstimmen.
Kaufberatung · Fasernlaser-Schneiden von Dickblech
Warum dicker Stahl ein anderes Schneidproblem darstellt
Laserschneiden von Stahlplatten über 20 mm verhält sich völlig anders als das Schneiden von 3 mm Blech. Die Wärme kann nirgends entweichen, die Schnittfugenwände absorbieren Energie, geschmolzene Schlacke hat einen längeren Weg aus dem Schnitt, und das Hilfsgas muss durch einen tiefen Kanal strömen, ohne an Druck zu verlieren. Jahrzehntelang gehörte dieser Dickenbereich dem Plasmaschneiden, dem Brennschneiden und dem Wasserstrahlschneiden – jeweils mit Kompromissen bei Kantenqualität, Geschwindigkeit oder Kosten. Hochleistungs-Faserlaser (12.000 W bis 30.000 W) haben die Wirtschaftlichkeit des Laserschneidens von Stahlplatten im Bereich von 20–70 mm verändert, und dieser Leitfaden erklärt, was die Technologie realistisch leisten kann und wie man sie entsprechend auswählt.
Was dieser Leitfaden behandelt:
• Realistische Dickenlimits für Kohlenstoffstahl je nach Laserleistung
• Sauerstoff vs. Stickstoff als Hilfsgas bei dickem Kohlenstoffstahl
• Kantenqualität, Schnittfugenbreite und Nachbearbeitung im Vergleich zu Plasma und Brennschneiden
• Die Branchen, in denen das Laserstrahlschneiden von Dickblech ältere Verfahren ersetzt hat
• Wie man eine Maschine auf das tatsächliche Dickenspektrum abstimmt
Wie dick kann ein Faserlaser Kohlenstoffstahl schneiden?
Die ehrliche Antwort hängt von der Leistung, den Erwartungen an die Kantenqualität und der akzeptablen Zykluszeit ab. Die Herstellerwerbung nennt oft optimistische Maximalwerte; die folgenden Zahlen spiegeln die praktische Einzeldurchgangsleistung produktionskonfigurierter Maschinen wider:
| Maschinenleistung | Max. Kohlenstoffstahl | Max. Edelstahl | Max. Aluminium | Tischgröße |
|---|---|---|---|---|
| 12.000 W | 35 mm | 20 mm | – | 2000 × 6000 mm |
| 20.000 W | 50 mm | 30 mm | 25 mm | 2000 × 6000 mm |
| 30.000 W | 70 mm | 40 mm | 30 mm | 2000 × 6000 mm |
Zwei Hinweise beim Lesen von Dickenangaben. Erstens: Maximale Dicke und produktive Dicke sind nicht dasselbe: Eine Maschine kann 70 mm Blech piercen und schneiden, aber wenn diese Dicke nur 5 % Ihrer Arbeitslast ausmacht, zahlen Sie einen Aufpreis für gelegentliche Fähigkeiten. Zweitens: Die Kantenqualität nimmt in der Nähe des Maximums ab – helle, rechtwinklige Kanten mit minimalem Grat sind bei 70–80 % des angegebenen Limits realistisch, während Schnitte nahe dem Limit langsamer laufen und eine Kantenreinigung erfordern können. Eine Aufschlüsselung nach Dicke und Leistung über verschiedene Werkstoffe finden Sie in unseren Faserlaser-Dickentabellen und im speziellen Leitfaden zu Anforderungen an das Schneiden von Stahl von 20 mm–50 mm.
Sauerstoff vs. Stickstoff bei dickem Kohlenstoffstahl
Bei Kohlenstoffstahlplatten ist die Wahl des Hilfsgases in erster Linie Sauerstoff. Die exotherme Eisen-Sauerstoff-Reaktion fügt dem Schnitt Energie hinzu, was das Schneiden von 25–70 mm dicken Platten überhaupt erst machbar macht – und Sauerstoff kostet einen Bruchteil von Stickstoff. Der Kompromiss ist eine oxidierte Schnittkante, die vor dem Schweißen oder Lackieren möglicherweise gereinigt werden muss.
- Sauerstoff: der Standard für Kohlenstoffstahl über ~12 mm. Geringere Gaskosten, exotherme Unterstützung bei dicken Querschnitten, leicht oxidierte Kante.
- Stickstoff: gewählt für eine helle, oxidfreie Kante bei Kohlenstoffstahl, wenn Teile direkt zum Schweißen oder zur Oberflächenbehandlung gehen – doch bei hohen Dicken treiben Druck- und Durchflussanforderungen für Stickstoff die Gaskosten stark in die Höhe.
Wenn Sie neben dickem Kohlenstoffstahl auch Edelstahl oder Aluminium schneiden, dominiert der Stickstoffbedarf Ihre Betriebskosten. Deshalb budgetieren Betriebe, die in Maschinen mit 12.000 W+ investieren, zunehmend für vor-Ort-PSA-Stickstofferzeugung– die bei Bedarf Stickstoff mit 99,9 % Reinheit erzeugt, statt auf angelieferte Flaschen zu setzen. Unsere Aufschlüsselungen zu PSA-Generator-Kosten und zur Auswahl von Reinheit und Durchfluss behandeln die Dimensionierungslogik.
Faserlaser vs. Plasma vs. Brennschneiden bei Dickblech
| Faktor | Brennschneiden | Plasma (Hi-Def) | Faserlaser (20 kW+) |
|---|---|---|---|
| Praktische Dicke (CS) | Bis zu 100 mm+ | Bis zu 50–80 mm | Bis zu 50–70 mm |
| Kantenqualität | Rau, erfordert Nachbearbeitung | Mittel, einige Fasen | Sauber, minimaler Grat |
| Schnittfugenbreite | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Schnittgeschwindigkeit (30 mm CS) | ~0,3–0,5 m/min | ~0,8–1,5 m/min | ~0,9–1,3 m/min |
| Materialverschwendung | Hoch | Mittel | Sehr gering |
| Nachbearbeitung | Schleifen, Entgraten | Entgraten, Fasenkorrektur | Oft keine |
| Materialeinschränkungen | Nur Kohlenstoffstahl | Die meisten Metalle | Die meisten Metalle |
| Betriebskosten (Dickblech) | Niedrig (nur Gas) | Mittel | Höher (Strom + Gas) |
Der Vergleich zeigt, wo Faserlaser gewinnen und wo nicht. Bei extremen Dicken über 70 mm und den niedrigsten Betriebskosten bleibt das Brennschneiden führend; Plasma behält einen Vorteil beim reinen Anschaffungspreis. Doch bei kombinierter Kantenqualität, Schnittfugenbreite, Materialverschwendung und dem Wegfall von Nachbearbeitung liefern Hochleistungs-Faserlaser über den Bereich von 20–50 mm, in dem der größte Teil der Struktur- und Schwerlastfertigung stattfindet, niedrigere Gesamtkosten pro Teil. Das vollständige Entscheidungsmodell finden Sie in unserem Vergleich Plasmaschneiden vs. Laserschneiden.
Wo Dickblech-Laserschneiden eingesetzt wird
Struktureller Stahlbau und Bauwesen
Fertigungsbetriebe, die I-Träger, H-Profile und Blech über 20 mm verarbeiten, gehörten zu den ersten Anwendern. Traditionelle Arbeitsabläufe erforderten Sägen, Bohren und Plasmaschneiden als separate Vorgänge; ein 20.000-W-Faserlaser schneidet Profile, Löcher und Fasen in einer Aufspannung, was die Maßgenauigkeit verbessert und die Handhabungszeit verkürzt.
Schiffbau und Marine
Rumpfsektionen bestehen typischerweise aus 10–40 mm Stahl, manchmal dicker. Faserlaser mit 20.000 W–30.000 W erreichen bei diesen Dicken die Geschwindigkeiten des Plasmaschneidens oder übertreffen sie bei deutlich saubereren Kanten, und die Schnittfugenbreite von 0,2–0,5 mm verschwendet weit weniger teuren Marinebaustahl als eine 2–5 mm breite Plasmafuge.
Druckbehälter und Kessel
Die Schweißnahtvorbereitung hängt von der Kantenqualität ab. Hochleistungs-Faserlaser schneiden 25–45 mm dickes Blech mit sauberen, rechtwinkligen Kanten, die vor dem Schweißen nur minimaler Vorbereitung bedürfen – besonders wertvoll für Rohrplatten und Flanschplatten, bei denen Lochqualität und Kantenrechtwinkligkeit entscheidend sind.
Schwer- und Bergbaumaschinen
Verschleißfeste Platten (Hardox und ähnliche Güten) im Bereich von 20–40 mm lassen sich auf 12.000 W–20.000 W leistungsstarken Maschinen effizient schneiden, wobei gehärtete Güten im Vergleich zu Standard-Kohlenstoffstahl gleicher Dicke reduzierte Geschwindigkeiten erfordern.
Praktische Anforderungen über den Laser hinaus
- Tischgröße: 2000 × 6000 mm ist der übliche Arbeitsbereich für Dickblechmaschinen; prüfen Sie, ob er Ihr längstes reguläres Teil abdeckt.
- Wechseltisch: Die Doppelpalettenbeladung ermöglicht es, dass eine schwere Maschine weiter schneidet, während der Bediener entlädt – bei langen Dickblechzyklen ist dies der Unterschied zwischen 60 % und 85 % Auslastung.
- Gasversorgung: Hochdruck-Sauerstoff bei Dickblech oder Stickstoff mit hohem Durchfluss für Edelstahlarbeiten; die Speicherung oder Vor-Ort-Erzeugung auf den Spitzenbedarf auslegen, nicht auf den Durchschnitt.
- Kühlung: Industrie-Kältemaschinen, die für den Dauerbetrieb bei Ihrer Umgebungstemperatur ausgelegt sind; eine Quelle mit 20 kW–30 kW erzeugt erhebliche Wärme.
- Sicherheitsumhausung: Ein Faserlaser mit 12 kW+ ist eine Quelle der Klasse 4; planen Sie eine Sicherheitsumhausung der Klasse 1 ein, wenn Bediener in der Nähe der Maschine arbeiten.
Die Maschine auf Ihr Dickenspektrum abstimmen
Eine nützliche Faustregel aus der Fertigung: Wenn mehr als 30 % Ihrer Arbeit aus 20 mm+ Kohlenstoffstahl besteht, wird eine Maschine mit 12.000 W–20.000 W wahrscheinlich den Durchsatz verbessern und die Stückkosten im Vergleich zu Outsourcing oder Mehrprozess-Workflows senken. Wenn Dickblech Ihr Kerngeschäft und nicht nur ein Segment ist, bringt der Schritt zu 30.000 W Spielraum bis zu 70 mm Kohlenstoffstahl und 40 mm Edelstahl – und konsolidiert Oxyfuel-, Plasma- und Wasserstrahlarbeiten auf einem System. Fordern Sie in jedem Fall Muster-Schnitte an Ihren Werkstoffgüten bei Ihren Dicken an, bevor Sie sich festlegen; Schnittversuche zeigen Kantenqualität und Geschwindigkeit weit zuverlässiger als Datenblätter.
Verwandte Deep-Dive-Themen
- Wie dick kann ein Faserlaser Stahl schneiden? Anforderungen für 20 mm–50 mm
- Was kann ein Faserlaser schneiden? Material- und Dickentabellen nach Leistung
- Schnittparameter für 2000-W-Faserlaser bei Stahl, Edelstahl und Aluminium
- Vor-Ort-Stickstofferzeugung für das Laserschneiden
- Kostenaufschlüsselung für PSA-Stickstoffgeneratoren
Verwandte Vergleiche
- Plasmaschneiden vs. Laserschneiden für Blechbearbeitungsbetriebe
- Stickstoffflaschen vs. Stickstoffgenerator: Kostenvergleich
- Laserschneiden von Aluminiumblech: Leistungsauswahl
- Laserschneiden von Kupfer: Dickengrenzen
Maschinen für Dickblech
- 12.000-W-Faserlaser-Schneidmaschine – bis zu 35 mm Kohlenstoffstahl
- 20.000-W-Faserlaser-Schneidmaschine – bis zu 50 mm Kohlenstoffstahl / 30 mm Edelstahl
- 30.000-W-Faserlaser-Schneidmaschine – bis zu 70 mm Kohlenstoffstahl / 40 mm Edelstahl
- Laser-Sicherheitsumhausung & Schutzkabine – Umhausung der Klasse 1 für Hochleistungszellen
Schneiden Sie regelmäßig Stahlblech ab 20 mm?
Senden Sie uns Ihre Dickenverteilung und Werkstoffgüten. Wir helfen Ihnen zu beurteilen, ob ein Faserlaser mit 12.000 W–30.000 W zu Ihrer Produktion passt – und zeigen Ihnen Musterschnitte an Ihrem eigenen Blech.
Besprechen Sie Ihre Dickblech-Anwendung