
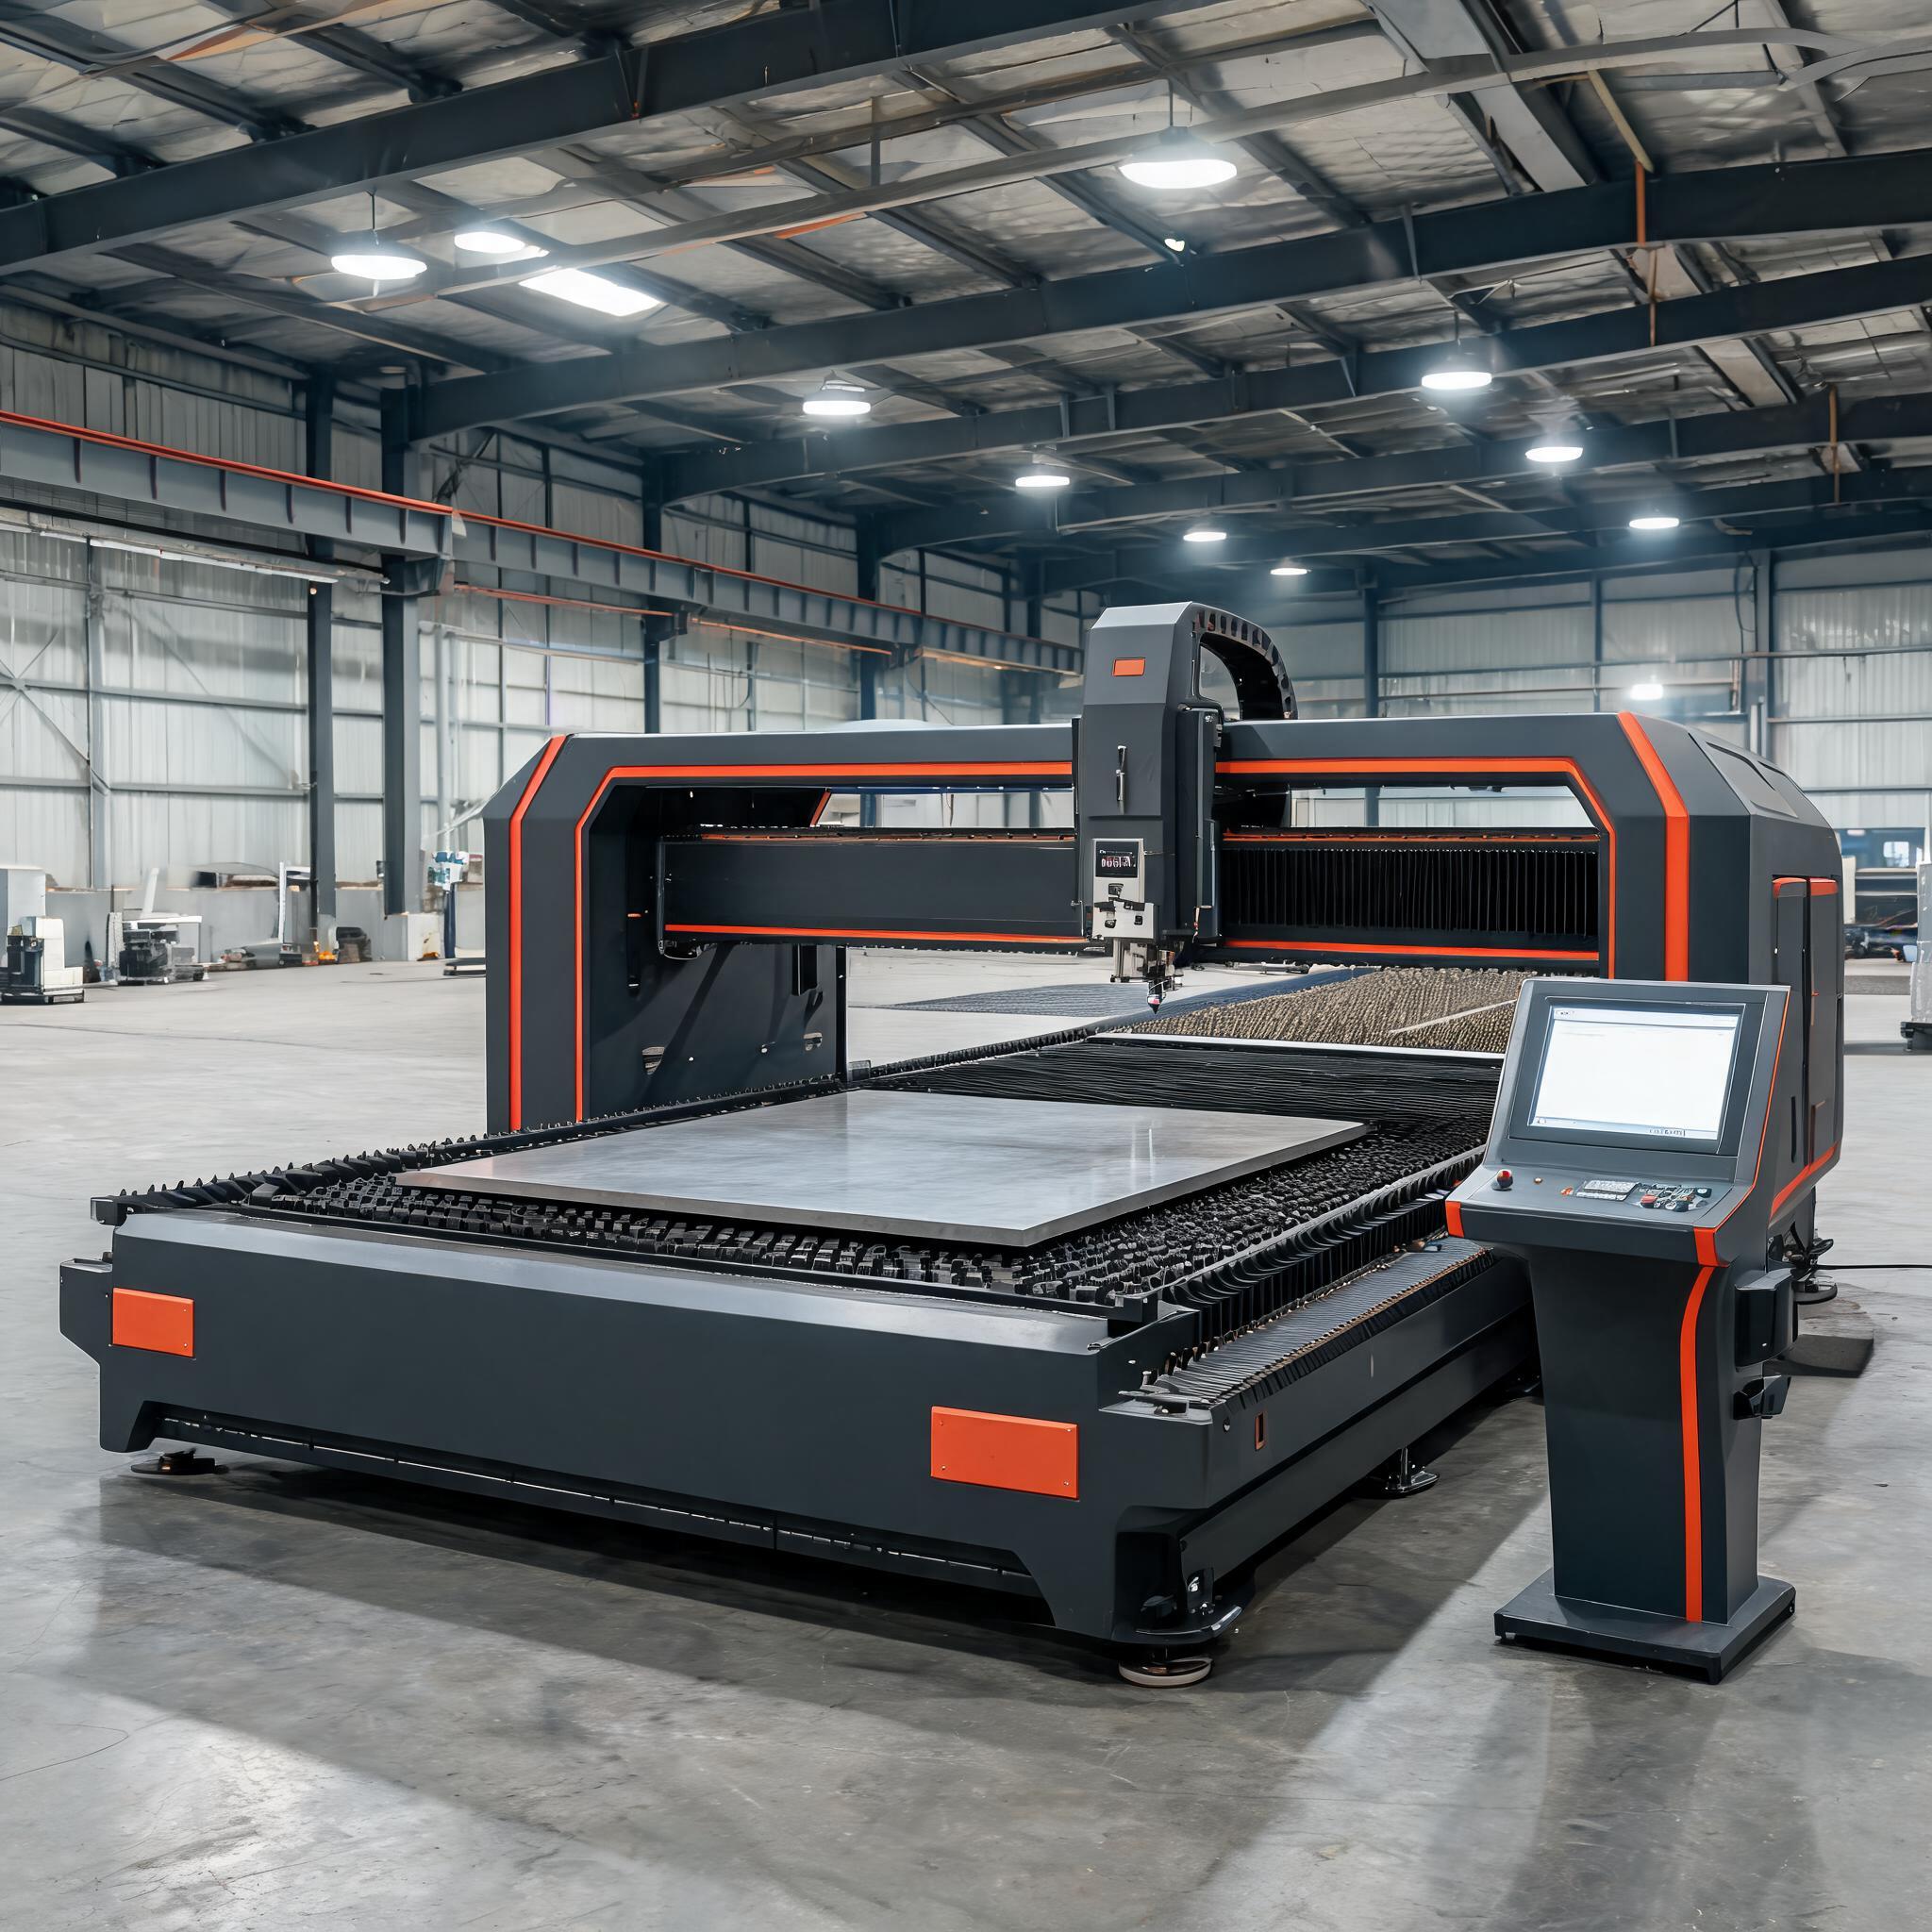
Što fiber laseri mogu realno postići na debeloj čeličnoj ploči: praktične granice debljine prema snazi od 12 000 W do 30 000 W, kisik vs dušik kao pomoćni plin na ugljičnom čeliku, kvaliteta ruba u odnosu na plazma i oksiacetilensko rezanje te kako uskladiti stroj sa svojim rasponom debljina.
Vodič za kupnju · Rezanje debelih ploča vlaknastim laserom
Zašto je debela čelična ploča drugačiji problem rezanja
Rezanje laserskih čeličnih ploča iznad 20 mm ne ponaša se nimalo kao rezanje lima od 3 mm. Toplina nema kamo otići, stijenke reza apsorbiraju energiju, rastaljena troska ima duži put izvan reza, a pomoćni plin mora se probiti kroz duboki kanal bez gubitka tlaka. Desetljećima je ovaj raspon debljina pripadao plazma rezanju, oksiacetilenskom rezanju i rezanju vodenim mlazom - svaki s kompromisima u kvaliteti ruba, brzini ili trošku. Vlaknasti laseri velike snage (12.000 W do 30.000 W) promijenili su ekonomiku laserskog rezanja čelične ploče u rasponu od 20 do 70 mm, a ovaj vodič objašnjava što tehnologija realno može učiniti i kako odabrati stroj za to.
Što pokriva ovaj vodič:
• Realne granice debljine za ugljični čelik prema snazi lasera
• Kisik nasuprot dušiku kao pomoćni plin na debelom ugljičnom čeliku
• Kvaliteta ruba, širina reza i sekundarne operacije u usporedbi s plazmom i oksiacetilenskim rezanjem
• Industrije u kojima je lasersko rezanje debelih ploča zamijenilo starije procese
• Kako uskladiti stroj sa svojim stvarnim rasponom debljina
Koliko debeli ugljični čelik može rezati vlaknasti laser?
Iskren odgovor ovisi o snazi, očekivanoj kvaliteti ruba i prihvatljivom vremenu ciklusa. Marketinški materijali proizvođača često navode optimistične maksimume; donje brojke odražavaju praktičnu jednoprolaznu sposobnost proizvodno konfiguriranih strojeva:
| Snaga stroja | Maks. ugljični čelik | Maks. nehrđajući čelik | Maks. aluminij | Veličina radnog stola |
|---|---|---|---|---|
| 12.000 W | 35 mm | 20 mm | – | 2000×6000 mm |
| 20.000 W | 50 mm | 30 mm | 25 mm | 2000×6000 mm |
| 30.000 W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Dva upozorenja pri čitanju specifikacija debljine. Prvo, maksimalna debljina i produktivna debljina nisu isto: stroj može probiti i rezati ploču od 70 mm, ali ako ta debljina čini 5 % vašeg radnog opterećenja, plaćate premiju za povremenu sposobnost. Drugo, kvaliteta ruba pogoršava se blizu maksimuma - svijetli, pravi rubovi s minimalnom troskom realni su na 70–80 % navedenog ograničenja, dok rezovi blizu granice rade sporije i mogu zahtijevati čišćenje ruba. Za pregled debljine prema snazi po materijalima pogledajte naše tablice debljina za vlaknasti laser i namjenski vodič o zahtjevima za rezanje čelika od 20 mm do 50 mm.
Kisik nasuprot dušiku na debelom ugljičnom čeliku
Na ugljičnom čeličnom limu izbor pomoćnog plina prvenstveno je kisik. Egzotermna reakcija željeza i kisika dodaje energiju rezu, što uopće omogućuje rezanje ploča od 25 do 70 mm - a kisik košta djelić cijene dušika. Kompromis je oksidirani rub reza koji može zahtijevati čišćenje prije zavarivanja ili bojanja.
- Kisik: standard za ugljični čelik iznad ~12 mm. Niži trošak plina, egzotermna pomoć na debelim dijelovima, blago oksidirani rub.
- Dušik: odabran za svijetli rub bez oksida na ugljičnom čeliku kada dijelovi idu ravno na zavarivanje ili završnu obradu - ali na velikim debljinama zahtjevi za tlakom i protokom dušika oštro povećavaju troškove plina.
Ako uz debeli ugljični čelik režete nehrđajući čelik ili aluminij, potreba za dušikom dominira vašim operativnim troškom. Zato radionice koje ulažu u strojeve od 12.000 W+ sve više planiraju proračun za vlastitu PSA proizvodnju dušika- proizvodnju dušika čistoće 99,9 % na zahtjev umjesto oslanjanja na dostavljene boce. Naše analize troškova PSA generatora i odabira čistoće i protoka pokrivaju logiku dimenzioniranja.
Vlaknasti laser nasuprot plazmi nasuprot oksiacetilenskom rezanju na debelim pločama
| Čimbenik | Oksiacetilensko rezanje | Plazma (Hi-Def) | Vlaknasti laser (20 kW+) |
|---|---|---|---|
| Praktična debljina (ugljični čelik) | Do 100 mm+ | Do 50–80 mm | Do 50–70 mm |
| Kvaliteta ruba | Gruba, zahtijeva čišćenje | Umjerena, s malim zakošenjem | Čista, s minimalnom troskom |
| Širina reza | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Brzina reza (30 mm ugljični čelik) | ~0,3–0,5 m/min | ~0,8–1,5 m/min | ~0,9–1,3 m/min |
| Otpad materijala | Visok | Umjeren | Vrlo nizak |
| Sekundarne operacije | Brušenje, uklanjanje srha | Uklanjanje srha, korekcija zakošenja | Često nikakve |
| Ograničenja materijala | Samo ugljični čelik | Većina metala | Većina metala |
| Operativni trošak (debela ploča) | Nizak (samo plin) | Umjeren | Viši (struja + plin) |
Usporedba pokazuje gdje vlaknasti laseri pobjeđuju, a gdje ne. Oksiacetilensko rezanje i dalje drži ekstremne debljine iznad 70 mm i najniži operativni trošak; plazma zadržava prednost u nabavnoj cijeni. No u kombinaciji kvalitete ruba, širine reza, otpada materijala i eliminacije sekundarnih operacija, vlaknasti laseri velike snage daju niži ukupni trošak po dijelu u rasponu od 20 do 50 mm, gdje se odvija većina konstrukcijskih i teških proizvodnih radova. Potpuni okvir za odlučivanje nalazi se u našoj usporedbi plazma rezanja i laserskog rezanja.
Gdje se koristi lasersko rezanje debelih ploča
Konstrukcijski čelik i graditeljstvo
Proizvođači koji obrađuju I-nosače, H-profile i ploče iznad 20 mm bili su među prvim korisnicima. Tradicionalni radni postupci zahtijevali su piljenje, bušenje i plazma rezanje kao odvojene operacije; vlaknasti laser od 20.000 W reže profile, rupe i zakošenja u jednoj postavci, poboljšavajući dimenzijsku točnost i skraćujući vrijeme rukovanja.
Brodogradnja i pomorstvo
Dijelovi trupa obično su od čelika debljine 10–40 mm, ponekad i debljeg. Vlaknasti laseri od 20.000 W do 30.000 W postižu ili premašuju brzine plazma rezanja na tim debljinama uz znatno čišće rubove, a rez od 0,2–0,5 mm troši mnogo manje skupog brodograđevnog čelika od plazma reza od 2–5 mm.
Tlačne posude i kotlovi
Priprema zavarenih spojeva ovisi o kvaliteti ruba. Vlaknasti laseri velike snage režu ploče od 25 do 45 mm s čistim, pravim rubovima koji zahtijevaju minimalnu pripremu prije zavarivanja - posebno vrijedno za cijevne ploče i prirubnice gdje su kvaliteta rupa i okomitost ruba ključne.
Teški strojevi i rudarska oprema
Ploče otporne na habanje (Hardox i slične vrste) u rasponu od 20 do 40 mm režu se učinkovito na strojevima od 12.000 W do 20.000 W, iako kaljene vrste zahtijevaju smanjene brzine u usporedbi sa standardnim ugljičnim čelikom iste debljine.
Praktični zahtjevi izvan lasera
- Veličina radnog stola: 2000×6000 mm uobičajena je radna površina za strojeve za debele ploče; provjerite pokriva li vaš najduži redoviti dio.
- Razmjenska tablica: dvopaletno utovarivanje omogućuje teškom stroju da nastavi rezati dok operater istovaruje — na dugim ciklusima debele ploče to je razlika između 60 % i 85 % iskorištenosti.
- Opskrba plinom: visokotlačni kisik za debelu ploču ili dušik visokog protoka za rad s nehrđajućim čelikom; dimenzionirajte spremnike ili proizvodnju na lokaciji prema vršnoj potražnji, a ne prema prosječnoj.
- Hlađenje: industrijski rashladnici predviđeni za neprekidan rad pri vašoj temperaturi okoline; izvor od 20 kW–30 kW stvara znatnu količinu topline.
- Sigurnosna zaštita: fiber laser od 12 kW+ izvor je klase 4; predvidite sigurnosnu ogradu klase 1 tamo gdje operateri rade u blizini stroja.
Usklađivanje stroja s vašim rasponom debljina
Korisno pravilo za preliminarnu procjenu iz proizvodnih pogona: ako više od 30 % vašeg posla čini ugljični čelik od 20 mm i više, stroj od 12 000 W–20 000 W vjerojatno će poboljšati propusnost i smanjiti trošak po dijelu u odnosu na vanjsku obradu ili višeprocesne radne tokove. Ako je debela ploča vaša osnovna djelatnost, a ne samo jedan segment, korak na 30 000 W daje rezervu do 70 mm ugljičnog čelika i 40 mm nehrđajućeg čelika te objedinjuje oksiacetilensko, plazma i vodeno rezanje na jednom sustavu. U svakom slučaju, zatražite probne rezove na vašim kvalitetama materijala pri vašim debljinama prije konačne odluke; probno rezanje pokazuje kvalitetu ruba i brzinu mnogo pouzdanije od specifikacija.
Povezane detaljne teme
- Koliko debeli čelik može rezati fiber laser? Zahtjevi za 20 mm–50 mm
- Što može rezati fiber laser? Tablice materijala i debljina prema snazi
- Parametri rezanja fiber laserom od 2000 W za čelik, nehrđajući čelik i aluminij
- Proizvodnja dušika na lokaciji za lasersko rezanje
- Razrada troškova PSA generatora dušika
Povezane usporedbe
- Plazma rezanje vs. lasersko rezanje za radionice limova
- Boce dušika vs. generator dušika: usporedba troškova
- Lasersko rezanje aluminijskih limova: odabir snage
- Lasersko rezanje bakra: ograničenja debljine
Strojevi za debelu ploču
- Stroj za lasersko rezanje fiber laserom od 12 000 W – do 35 mm ugljičnog čelika
- Stroj za lasersko rezanje fiber laserom od 20 000 W – do 50 mm ugljičnog čelika / 30 mm nehrđajućeg čelika
- Stroj za lasersko rezanje fiber laserom od 30 000 W – do 70 mm ugljičnog čelika / 40 mm nehrđajućeg čelika
- Sigurnosna ograda i zaštitna kabina za laser – zaštita klase 1 za ćelije velike snage
Redovito režete čeličnu ploču od 20 mm i više?
Pošaljite nam svoju raspodjelu debljina i kvalitete materijala. Pomoći ćemo vam procijeniti odgovara li fiber laser od 12 000 W–30 000 W vašoj proizvodnji — i pokazati vam probne rezove na vašoj vlastitoj ploči.
Razgovarajte o svojoj primjeni debele ploče