
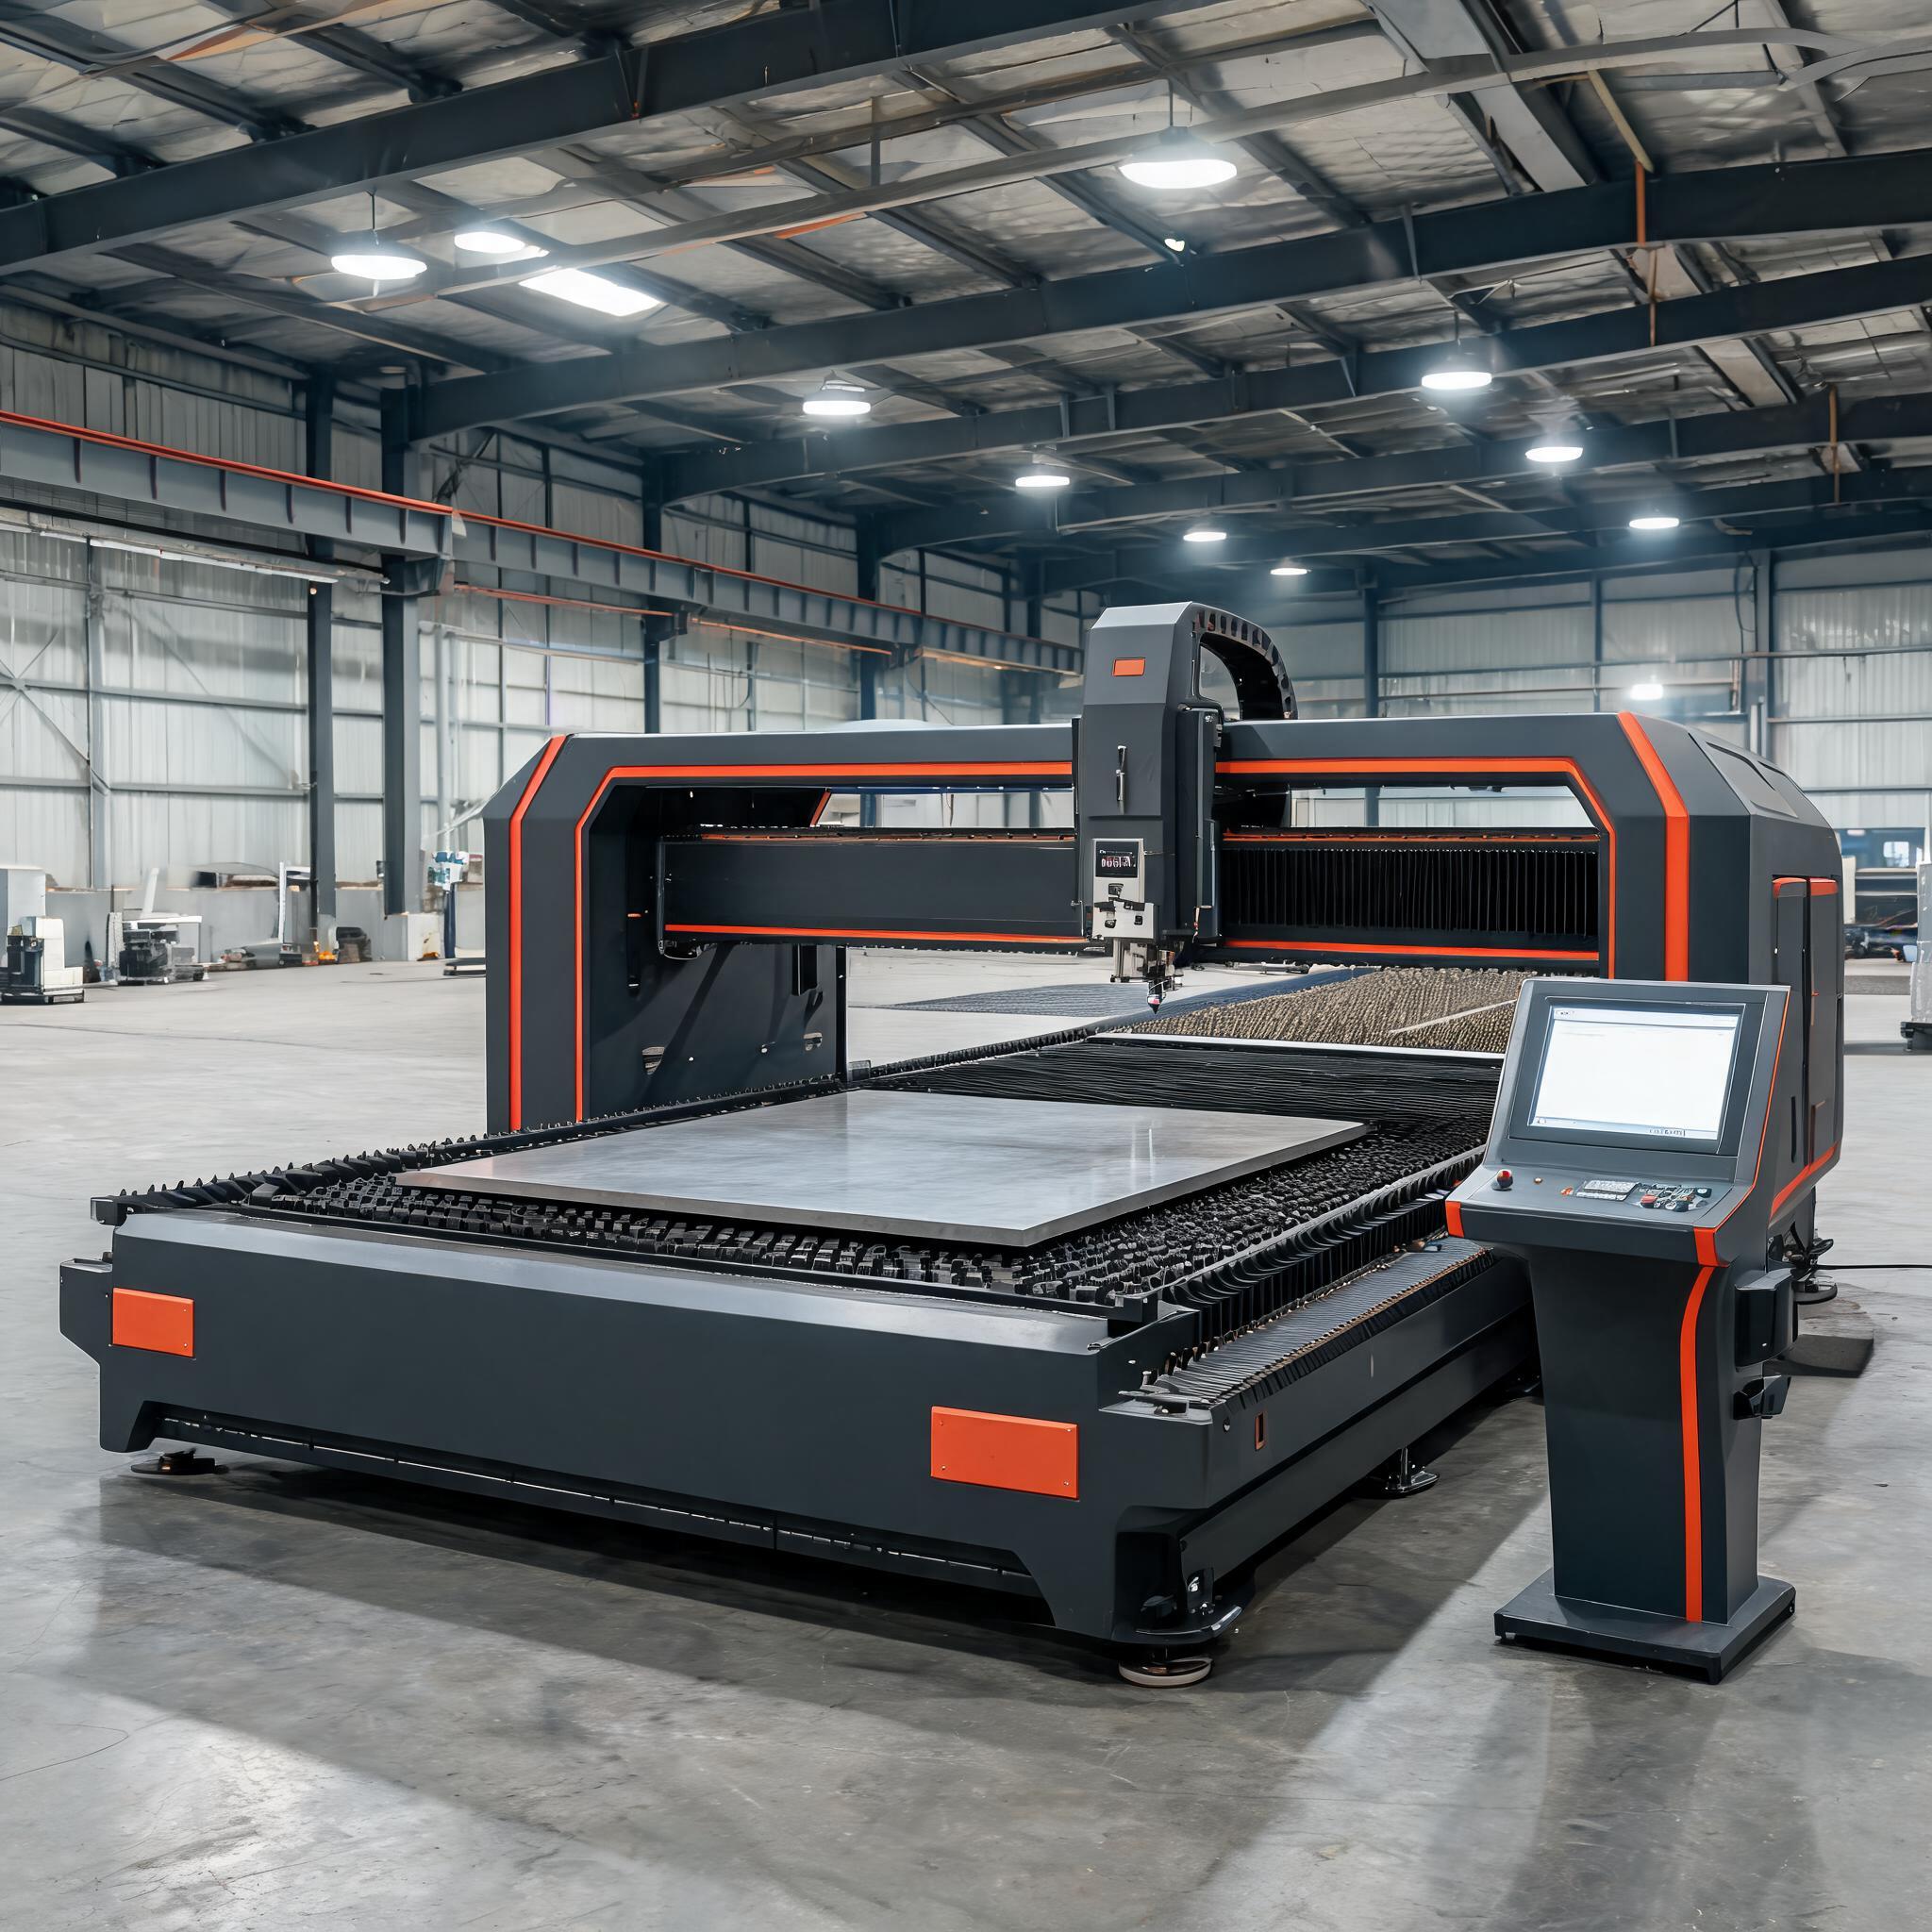
Mit tudnak reálisan a szálas lézerek vastag acéllemezen: gyakorlati vastagsági határok teljesítmény szerint 12 000 W-tól 30 000 W-ig, oxigén vs nitrogén segédgáz szénacélon, élminőség a plazma- és lángvágáshoz képest, és hogyan illesszen gépet a vastagságprofiljához.
Vásárlási útmutató · Vastag lemez szálaserős vágás
Miért jelent a vastag acéllemez más vágási problémát
A 20 mm feletti acéllemez lézervágása semmiben sem hasonlít a 3 mm-es lemez vágásához. A hő nem tud eltávozni, a vágási falak elnyelik az energiát, az olvadt salaknak hosszabb útja van a vágásból kifelé, és a segédgáznak egy mély csatornán kell áthatolnia nyomásveszteség nélkül. Évtizedeken át ez a vastagságtartomány a plazmavágás, a lángvágás és a vízsugaras vágás területe volt – mindegyik kompromisszummal az éltisztaság, a sebesség vagy a költség terén. A nagy teljesítményű szálas lézerek (12 000 W – 30 000 W) átalakították a 20–70 mm-es tartományban végzett acéllemez-lézervágás gazdaságtanát, és ez az útmutató bemutatja, mit képes a technológia reálisan nyújtani, és hogyan érdemes dönteni mellette.
Ezt az útmutatót fedi le:
• A szénacél reális vastagsági határai a lézerteljesítmény szerint
• Oxigén vs. nitrogén segédgáz vastag szénacélen
• Éltisztaság, vágási rés szélessége és utólagos műveletek a plazma- és lángvágáshoz képest
• Azok az iparágak, ahol a vastaglemez-lézervágás felváltotta a régebbi eljárásokat
• Hogyan válasszon gépet a tényleges vastagsági összetételéhez
Milyen vastagon vág a szálaserő szénacélt?
A valós válasz a teljesítménytől, az éltisztasági elvárásoktól és az elfogadható ciklusidőtől függ. A gyártói marketing gyakran optimista maximumokat ad meg; az alábbi értékek a termelésre konfigurált gépek gyakorlati, egy menetben elérhető képességét tükrözik:
| Gép teljesítménye | Max. szénacél | Max. rozsdamentes acél | Max. alumínium | Asztalméret |
|---|---|---|---|---|
| 12 000 W | 35 mm | 20 mm | – | 2000×6000 mm |
| 20 000 W | 50 mm | 30 mm | 25 mm | 2000×6000 mm |
| 30 000 W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Két figyelmeztetés a vastagsági specifikációk értelmezéséhez. Először is a maximális vastagság és a gazdaságos vastagság különbözik: a gép átszúrhat és elvághat 70 mm-es lemezt is, de ha ez a vastagság a munkaterhelésének 5 %-a, akkor az alkalmi képességért felárat fizet. Másodszor az éltisztaság a maximum közelében romlik – fényes, négyzetes, minimális salakkal rendelkező élek reálisan a megadott határ 70–80 %-áig érhetők el, míg a határ közeli vágások lassabbak és élutótisztítást igényelhetnek. Az anyagonkénti, teljesítmény szerinti vastagsági bontást lásd a szálaserő vastagsági táblázatokban és a következő részletes útmutatóban: 20–50 mm-es acélvágási követelmények.
Oxigén vs. nitrogén vastag szénacélen
Szénacéllemez esetén a segédgáz választása elsősorban az oxigén. Az exoterm vas-oxigén reakció energiát ad a vágáshoz, ez teszi egyáltalán lehetővé a 25–70 mm-es lemezt – és az oxigén a nitrogén töredékébe kerül. A kompromisszum az oxidált vágási él, amely hegesztés vagy festés előtt tisztítást igényelhet.
- Oxigén: a szabvány a kb. 12 mm feletti szénacélhoz. Alacsonyabb gázköltség, exoterm segítség vastag keresztmetszeteken, enyhén oxidált él.
- Nitrogén: fényes, oxidmentes él érdekében választják szénacélen, amikor az alkatrészek közvetlenül hegesztésre vagy felületkezelésre mennek – de nagy vastagságokon a nitrogén nyomás- és áramlási igénye élesen megnöveli a gázköltségeket.
Ha a vastag szénacél mellett rozsdamentes acélt vagy alumíniumot is vág, a nitrogénigény uralja az üzemeltetési költséget. Ezért a 12 000 W feletti gépekbe beruházó műhelyek egyre inkább tervezik be a helyszíni PSA nitrogéngenerálást– igény szerint 99,9 %-os tisztaságú nitrogént állítanak elő a kiszállított palackokra való támaszkodás helyett. A PSA generátorok költségeit és a tisztaság és áramlás megválasztását bemutató elemzéseink a méretezés logikáját is lefedik.
Szálaserő vs. plazma vs. lángvágás vastag lemezen
| Tényező | Lángvágás | Plazma (Hi-Def) | Szálaserő (20 kW+) |
|---|---|---|---|
| Gyakorlati vastagság (szénacél) | Akár 100 mm+ | Akár 50–80 mm | Akár 50–70 mm |
| Éltisztaság | Durva, utótisztítást igényel | Közepes, némi ferdesség | Tiszta, minimális salak |
| Vágási rés szélessége | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Vágási sebesség (30 mm szénacél) | ~0,3–0,5 m/min | ~0,8–1,5 m/min | ~0,9–1,3 m/min |
| Anyagveszteség | Magas | Közepes | Nagyon alacsony |
| Utólagos műveletek | Köszörülés, sorjázás | Sorjázás, ferdesség korrekciója | Gyakran semmi |
| Anyagi korlátok | Csak szénacél | A legtöbb fém | A legtöbb fém |
| Üzemeltetési költség (vastag lemez) | Alacsony (csak gáz) | Közepes | Magasabb (villamos energia + gáz) |
Az összehasonlítás megmutatja, hol nyernek a szálas lézerek és hol nem. A lángvágás továbbra is a 70 mm feletti extrém vastagságé és a legalacsonyabb üzemeltetési költségé; a plazma a beszerzési árban tartja előnyét. Az éltisztaság, a vágási rés szélessége, az anyagveszteség és az utólagos műveletek kiváltása együttesen azonban a nagy teljesítményű szálas lézerek a 20–50 mm-es tartományban – ahol a szerkezeti és nehézipari gyártás nagy része zajlik – alacsonyabb darabköltséget eredményeznek. A teljes döntési keretrendszert a plazmavágás vs. lézervágás összehasonlításban.
Ahol a vastaglemez-lézervágást alkalmazzák
Szerkezeti acél és építőipar
A 20 mm feletti I-gerendákat, H-szelvényeket és lemezeket feldolgozó gyártók voltak a legkorábbi felhasználók között. A hagyományos munkafolyamatok külön műveletként igényeltek fűrészelést, fúrást és plazmavágást; egy 20 000 W-os szálaserő egyetlen befogásban vágja a profilokat, lyukakat és ferde éleket, javítva a méretpontosságot és csökkentve a mozgatási időt.
Hajógyártás és tengerészet
A hajótest-szelvények jellemzően 10–40 mm-es acélból készülnek, néha vastagabbból. A 20 000 W – 30 000 W-os szálas lézerek ezeken a vastagságokon elérik vagy meghaladják a plazmavágás sebességét, lényegesen tisztább élekkel, és a 0,2–0,5 mm-es vágási rés sokkal kevesebb drága hajóépítési acélt pazarol, mint a 2–5 mm-es plazmarés.
Nyomástartó edények és kazánok
A hegesztési kötés előkészítése az éltisztaságtól függ. A nagy teljesítményű szálas lézerek 25–45 mm-es lemezt vágnak tiszta, négyzetes élekkel, amelyek minimális előkészítést igényelnek hegesztés előtt – különösen értékes ez csőlemezek és karimás lemezek esetén, ahol a furatok minősége és az élek merőlegessége kritikus.
Nehézgépgyártás és bányászati berendezések
A kopásálló lemez (Hardox és hasonló minőségek) a 20–40 mm-es tartományban hatékonyan vágható 12 000 W – 20 000 W-os gépeken, bár az edzett minőségek csökkentett sebességet igényelnek a szabványos szénacélhoz képest azonos vastagságon.
Gyakorlati követelmények a lézeren túl
- Asztalméret: A 2000×6000 mm a gyakori munkaterület a vastaglemez-gépeknél; ellenőrizze, hogy lefedi-e a leghosszabb rendszeres alkatrészét.
- Cserélőasztal: az ikerrak lapos rakodás lehetővé teszi, hogy a nehéz gép vágjon, miközben a kezelő lerakodik – hosszú, vastag lemezes ciklusok esetén ez a különbség a 60%-os és a 85%-os kihasználtság között.
- Gázellátás: nagynyomású oxigén vastag lemezhez, vagy nagy áramlású nitrogén rozsdamentes munkához; a tárolást vagy a helyszíni generálást a csúscsigényre, nem az átlagra méretezze.
- Hűtés: folyamatos üzemre méretezett ipari hűtőberendezések az Ön környezeti hőmérsékletén; egy 20 kW–30 kW-os forrás jelentős hőt termel.
- Biztonsági védelem: a 12 kW+ teljesítményű szálas lézer Class 4-es forrás; tervezze meg a Class 1 biztonsági burkolatot ott, ahol a kezelők a gép közelében dolgoznak.
A gép illesztése a vastagságprofiljához
Egy hasznos szűrési szabály a termelő műhelyektől: ha a munkája több mint 30%-a 20 mm+ szénacél, a 12 000 W–20 000 W-os gép valószínűleg javítja az átbocsátóképességet és csökkenti a darabonkénti költséget a kiszervezéshez vagy a többfolyamatos munkafolyamatokhoz képest. Ha a vastag lemez az alapüzletág, nem csak egy szegmens, a 30 000 W-ra való lépés tartalékot ad 70 mm szénacél és 40 mm rozsdamentes acél eléréséhez, és egy rendszerre konszolidálja a lángvágás, plazmavágás és vízsugaras vágás munkáit. Mindkét esetben kérjen próbavágásokat az Ön anyagminőségein az Ön vastagságain a kötelezettségvállalás előtt; a vágási próbák sokkal megbízhatóbban mutatják meg az élminőséget és a sebességet, mint a specifikációs lapok.
Kapcsolódó mélyelemző témák
- Milyen vastag acélt tud vágni a szálas lézer? 20 mm–50 mm követelmények
- Mit tud vágni a szálas lézer? Anyag- és vastagságtáblázatok teljesítmény szerint
- 2000 W szálas lézer vágási paraméterei acélhoz, rozsdamentes acélhoz és alumíniumhoz
- Helyszíni nitrogéngenerálás lézervágáshoz
- PSA nitrogéngenerátor költségbontása
Kapcsolódó összehasonlítások
- Plazmavágás vs. lézervágás lemezfeldolgozó műhelyek számára
- Nitrogénpalackok vs. nitrogéngenerátor: költségösszehasonlítás
- Alumíniumlemez lézervágása: teljesítményválasztás
- Réz lézervágása: vastagsági határok
Vastag lemezhez való gépek
- 12 000 W-os szálas lézervágó gép – akár 35 mm szénacél
- 20 000 W-os szálas lézervágó gép – akár 50 mm szénacél / 30 mm rozsdamentes acél
- 30 000 W-os szálas lézervágó gép – akár 70 mm szénacél / 40 mm rozsdamentes acél
- Lézerbiztonsági burkolat és védőfülke – Class 1 védelem nagy teljesítményű cellákhoz
Rendszeresen vág 20 mm+ vastag acéllemezt?
Küldje el nekünk vastagságeloszlását és anyagminőségeit. Segítünk értékelni, hogy a 12 000 W–30 000 W-os szálas lézer illeszkedik-e a termeléséhez – és bemutatjuk a próbavágásokat a saját lemezén.
Beszélje meg vastag lemezes alkalmazását