
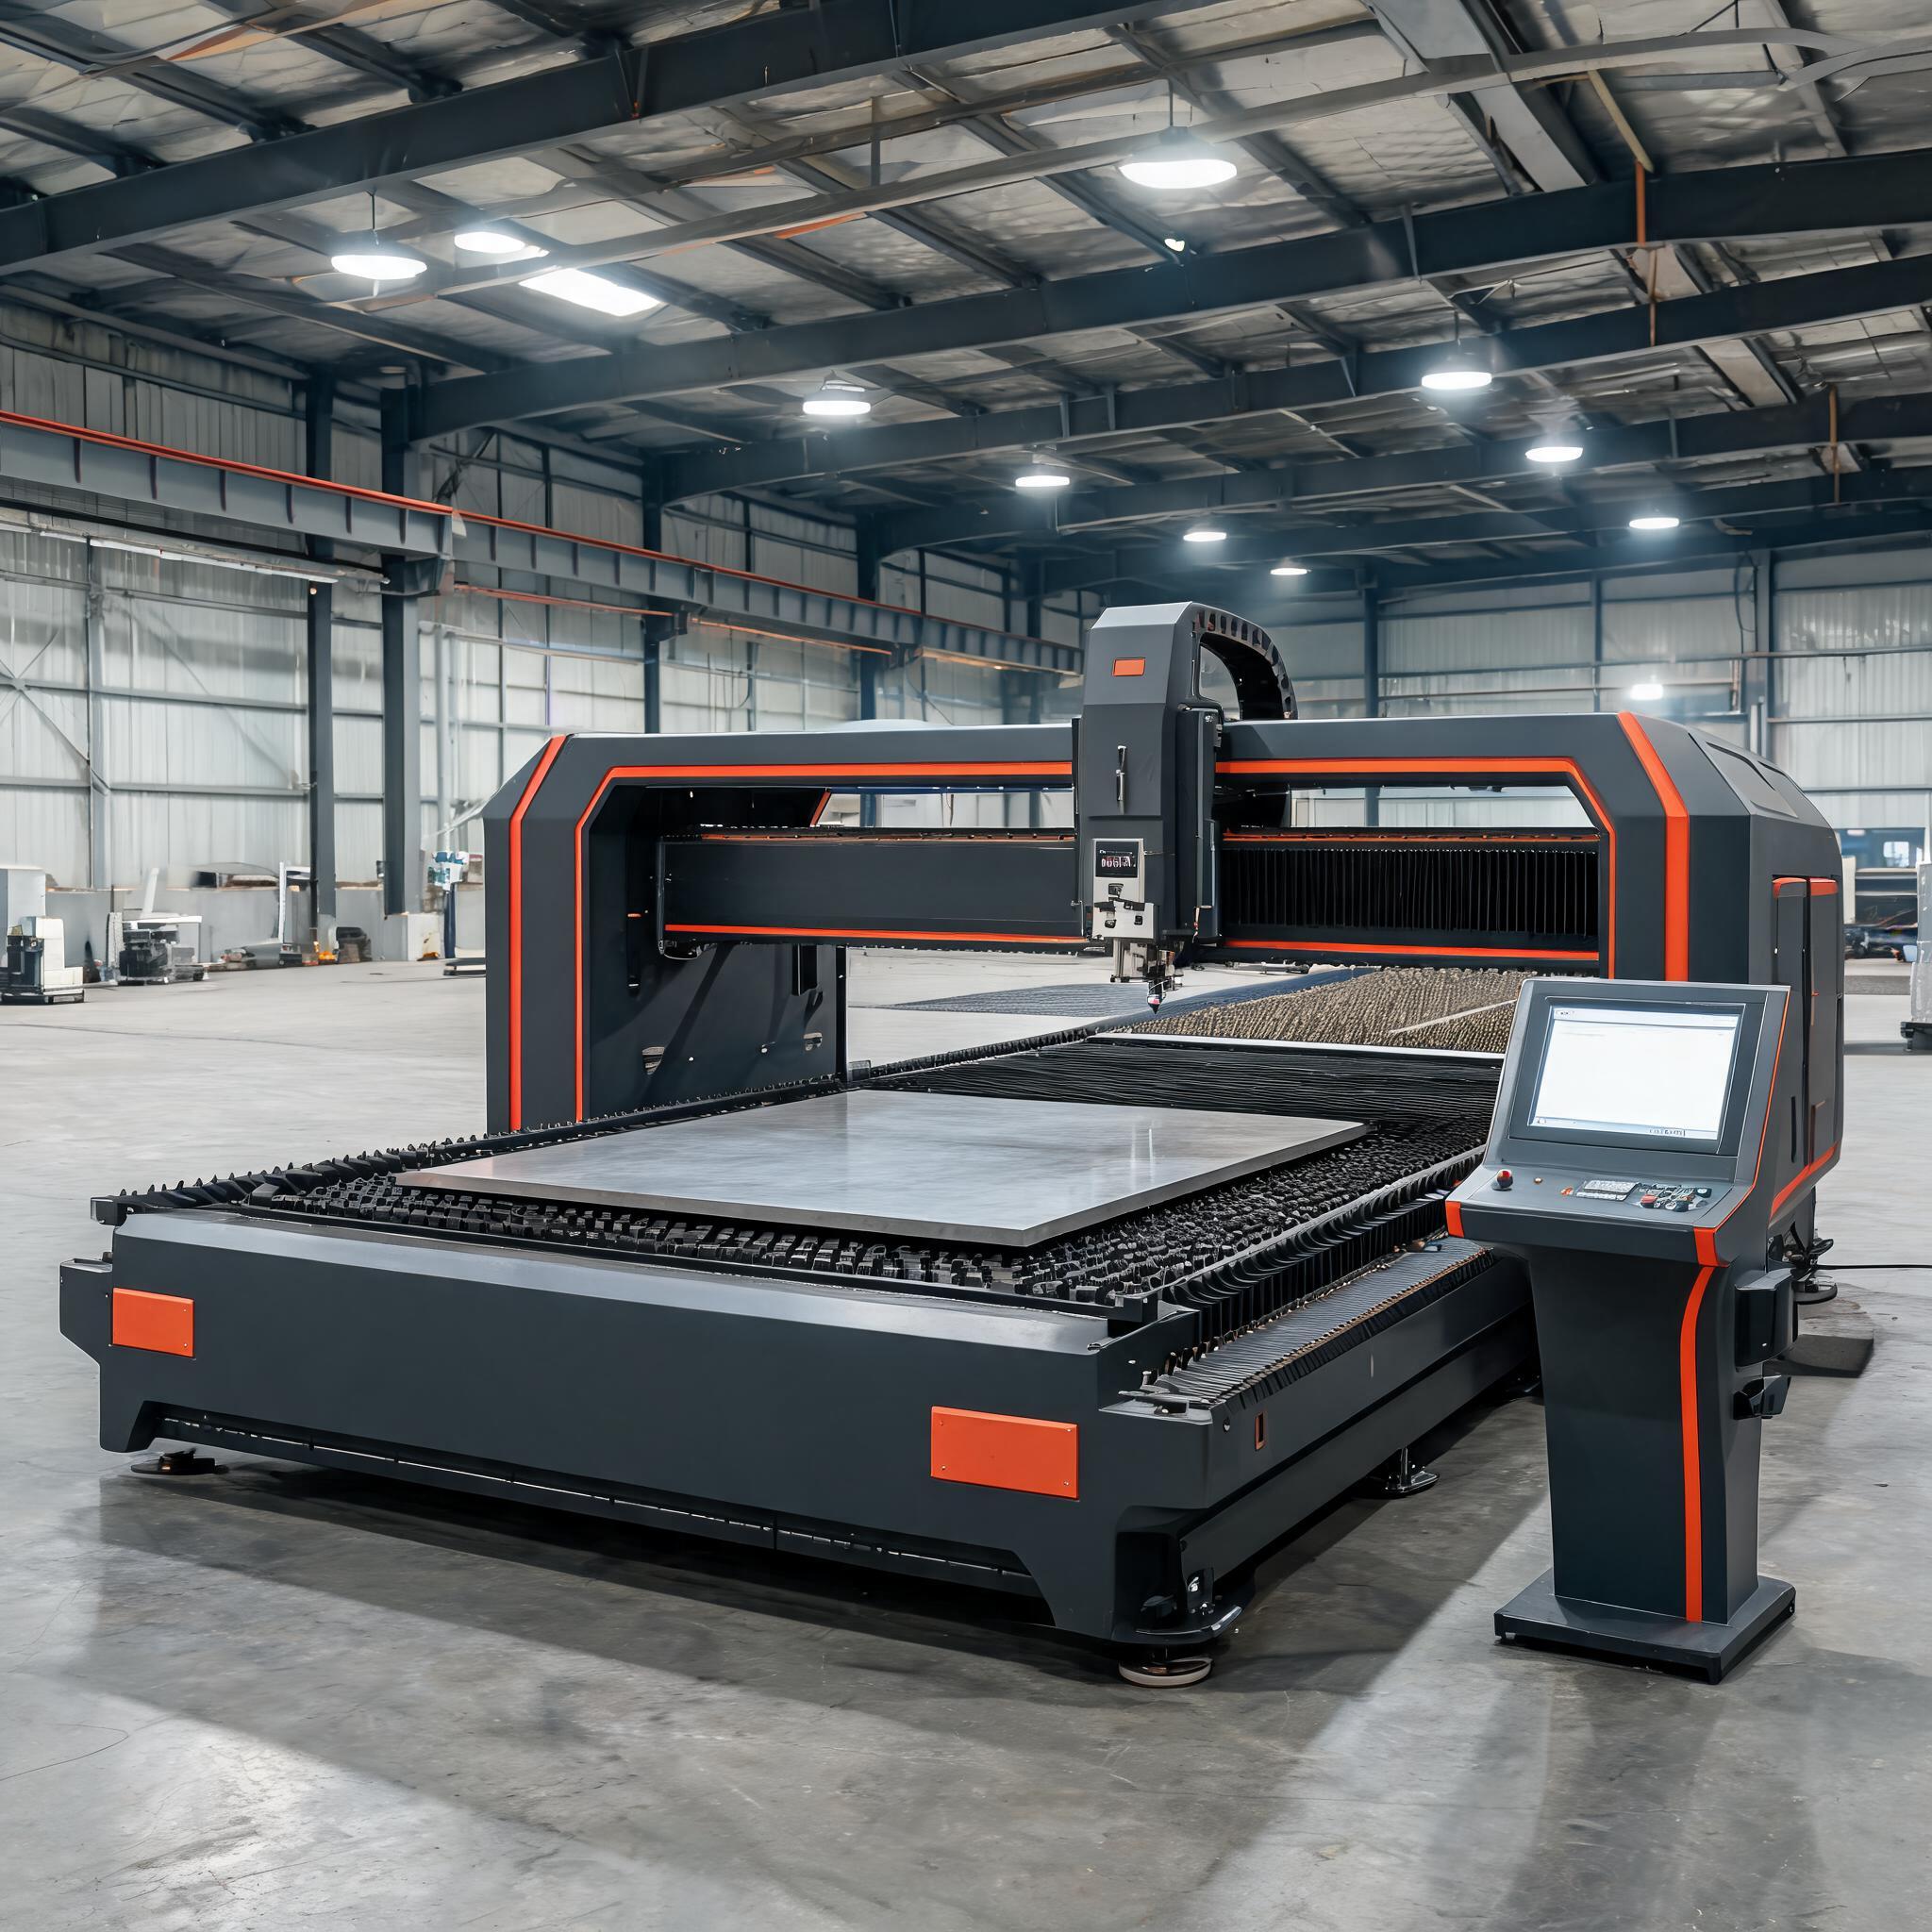
Apa yang secara realistis dapat dilakukan laser serat pada pelat baja tebal: batas ketebalan praktis berdasarkan daya dari 12.000W hingga 30.000W, gas bantu oksigen vs nitrogen pada baja karbon, kualitas tepi dibandingkan plasma dan oxy-fuel, serta cara menyesuaikan mesin dengan campuran ketebalan Anda.
Panduan Pembelian · Pemotongan Laser Serat Pelat Tebal
Mengapa Pelat Baja Tebal Menjadi Masalah Pemotongan yang Berbeda
Pemotongan laser pada pelat baja di atas 20mm sama sekali berbeda dengan memotong lembaran 3mm. Panas tidak punya tempat untuk keluar, dinding potongan menyerap energi, terak cair memiliki jalur keluar yang lebih panjang, dan gas bantu harus menembus saluran dalam tanpa kehilangan tekanan. Selama beberapa dekade, rentang ketebalan ini menjadi wilayah pemotongan plasma, oxy-fuel, dan waterjet—masing-masing dengan kompromi pada kualitas tepi, kecepatan, atau biaya. Laser serat berdaya tinggi (12.000W hingga 30.000W) telah mengubah ekonomi pemotongan laser pelat baja pada rentang 20–70mm, dan panduan ini menjelaskan apa yang secara realistis dapat dilakukan teknologi ini, serta cara memilihnya.
Cakupan panduan ini:
• Batas ketebalan realistis untuk baja karbon berdasarkan daya laser
• Gas bantu oksigen vs. nitrogen pada baja karbon tebal
• Kualitas tepi, lebar potongan, dan operasi sekunder vs. plasma dan oxy-fuel
• Industri tempat pemotongan laser pelat tebal menggantikan proses lama
• Cara mencocokkan mesin dengan campuran ketebalan aktual Anda
Seberapa Tebal Laser Serat Dapat Memotong Baja Karbon?
Jawaban jujurnya bergantung pada daya, ekspektasi kualitas tepi, dan waktu siklus yang dapat diterima. Pemasaran produsen sering menyebutkan nilai maksimum yang optimistis; angka di bawah mencerminkan kemampuan satu lintasan praktis dari mesin yang dikonfigurasi untuk produksi:
| Daya Mesin | Maks. Baja Karbon | Maks. Baja Tahan Karat | Maks. Aluminium | Ukuran Meja |
|---|---|---|---|---|
| 12.000W | 35mm | 20mm | – | 2000×6000mm |
| 20.000W | 50mm | 30mm | 25mm | 2000×6000mm |
| 30.000W | 70mm | 40mm | 30mm | 2000×6000mm |
Dua peringatan saat membaca spesifikasi ketebalan. Pertama, ketebalan maksimum dan ketebalan produktif adalah berbeda: mesin mungkin dapat menembus dan memotong pelat 70mm, tetapi jika ketebalan itu hanya 5% dari beban kerja Anda, Anda membayar premi untuk kemampuan sesekali. Kedua, kualitas tepi menurun mendekati batas maksimum—tepi terang, tegak, dengan terak minimal realistis pada 70–80% dari batas yang dinyatakan, sementara potongan mendekati batas berjalan lebih lambat dan mungkin memerlukan pembersihan tepi. Untuk rincian ketebalan berdasarkan daya di berbagai material, lihat tabel ketebalan laser serat dan panduan khusus untuk persyaratan pemotongan baja 20mm–50mm.
Oksigen vs. Nitrogen pada Baja Karbon Tebal
Pada pelat baja karbon, pilihan gas bantu utamanya adalah oksigen. Reaksi eksotermik besi-oksigen menambah energi ke potongan, yang membuat pelat 25–70mm dapat dipotong sama sekali—dan biaya oksigen hanya sebagian kecil dari nitrogen. Komprominya adalah tepi potongan teroksidasi yang mungkin perlu dibersihkan sebelum pengelasan atau pengecatan.
- Oksigen: standar untuk baja karbon di atas ~12mm. Biaya gas lebih rendah, bantuan eksotermik pada bagian tebal, tepi sedikit teroksidasi.
- Nitrogen: dipilih untuk tepi terang tanpa oksida pada baja karbon ketika komponen langsung menuju pengelasan atau penyelesaian—tetapi pada ketebalan tinggi, kebutuhan tekanan dan aliran nitrogen menaikkan biaya gas secara tajam.
Jika Anda memotong baja tahan karat atau aluminium bersamaan dengan baja karbon tebal, kebutuhan nitrogen mendominasi biaya operasional Anda. Itulah sebabnya bengkel yang berinvestasi pada mesin 12.000W+ semakin sering menganggarkan pembangkit nitrogen PSA di lokasi—memproduksi nitrogen kemurnian 99,9% sesuai permintaan daripada mengandalkan tabung yang dikirim. Uraian kami tentang biaya pembangkit PSA dan memilih kemurnian dan aliran mencakup logika penentuan ukuran.
Laser Serat vs. Plasma vs. Oxy-Fuel pada Pelat Tebal
| Faktor | Oxy-Fuel | Plasma (Hi-Def) | Laser Serat (20kW+) |
|---|---|---|---|
| Ketebalan Praktis (CS) | Hingga 100mm+ | Hingga 50–80mm | Hingga 50–70mm |
| Kualitas Tepi | Kasar, memerlukan pembersihan | Sedang, sedikit bevel | Bersih, terak minimal |
| Lebar Potongan | 2–4mm | 2–5mm | 0,2–0,5mm |
| Kecepatan Potong (30mm CS) | ~0,3–0,5 m/menit | ~0,8–1,5 m/menit | ~0,9–1,3 m/menit |
| Limbah Material | Tinggi | Sedang | Sangat rendah |
| Operasi Sekunder | Penggerindaan, deburring | Deburring, koreksi bevel | Seringnya tidak ada |
| Batasan Material | Hanya baja karbon | Sebagian besar logam | Sebagian besar logam |
| Biaya Operasional (pelat tebal) | Rendah (hanya gas) | Sedang | Lebih tinggi (listrik + gas) |
Perbandingan ini menunjukkan di mana laser serat unggul dan di mana tidak. Oxy-fuel masih menguasai ketebalan ekstrem di atas 70mm dan biaya operasional terendah; plasma tetap unggul pada harga beli mentah. Namun pada kombinasi kualitas tepi, lebar potongan, limbah material, dan penghapusan operasi sekunder, laser serat berdaya tinggi memberikan total biaya per komponen yang lebih rendah pada rentang 20–50mm tempat sebagian besar pekerjaan fabrikasi struktural dan berat terjadi. Kerangka keputusan lengkapnya ada di perbandingan pemotongan plasma vs. pemotongan laser.
Di Mana Pemotongan Laser Pelat Tebal Digunakan
Baja Struktural dan Konstruksi
Fabrikator yang memproses balok-I, profil-H, dan pelat di atas 20mm termasuk pengadopsi paling awal. Alur kerja tradisional memerlukan penggergajian, pengeboran, dan pemotongan plasma sebagai operasi terpisah; laser serat 20.000W memotong profil, lubang, dan bevel dalam satu penyetelan, meningkatkan akurasi dimensi dan mempersingkat waktu penanganan.
Galangan Kapal dan Maritim
Bagian lambung kapal umumnya menggunakan baja 10–40mm, kadang lebih tebal. Laser serat pada 20.000W–30.000W menyamai atau melampaui kecepatan pemotongan plasma pada ketebalan tersebut dengan tepi yang jauh lebih bersih, dan lebar potongan 0,2–0,5mm membuang baja kelas maritim yang mahal jauh lebih sedikit daripada lebar potongan plasma 2–5mm.
Bejana Tekan dan Boiler
Persiapan sambungan las bergantung pada kualitas tepi. Laser serat berdaya tinggi memotong pelat 25–45mm dengan tepi bersih dan tegak yang memerlukan persiapan minimal sebelum pengelasan—terutama berharga untuk pelat tabung dan pelat flensa di mana kualitas lubang dan ketegaklurusan tepi sangat penting.
Mesin Berat dan Peralatan Pertambangan
Pelat tahan aus (Hardox dan kelas serupa) pada rentang 20–40mm terpotong secara efisien pada mesin 12.000W–20.000W, meskipun kelas yang dikeraskan memerlukan kecepatan lebih rendah dibandingkan baja karbon standar pada ketebalan yang sama.
Persyaratan Praktis di Luar Laser
- Ukuran meja: 2000×6000mm adalah area kerja umum untuk mesin pelat tebal; pastikan ukuran ini mencakup komponen rutin terpanjang Anda.
- Tabel penukaran: pemuatan palet ganda menjaga mesin berat tetap memotong saat operator mengosongkan muatan—pada siklus pelat tebal yang panjang, inilah perbedaan antara utilisasi 60% dan 85%.
- Pasokan gas: oksigen bertekanan tinggi untuk pelat tebal, atau nitrogen berdebit tinggi untuk pengerjaan stainless steel; ukuran penyimpanan atau pembangkitan di lokasi untuk kebutuhan puncak, bukan rata-rata.
- Pendinginan: chiller kelas industri yang dirancang untuk pengoperasian terus-menerus pada suhu lingkungan Anda; sumber 20kW–30kW menghasilkan panas yang cukup besar.
- Pelindung keselamatan: laser serat 12kW+ merupakan sumber Kelas 4; rencanakan selubung keselamatan Kelas 1 di tempat operator bekerja di dekat mesin.
Menyesuaikan Mesin dengan Campuran Ketebalan Anda
Aturan penyaringan yang berguna dari bengkel produksi: jika lebih dari 30% pekerjaan Anda adalah baja karbon 20mm+, mesin 12.000W–20.000W kemungkinan akan meningkatkan hasil produksi dan menurunkan biaya per bagian dibandingkan dengan outsourcing atau alur kerja multi-proses. Jika pelat tebal adalah bisnis inti Anda, bukan sekadar segmen, langkah ke 30.000W memberi kelonggaran hingga baja karbon 70mm dan stainless steel 40mm—serta menggabungkan pekerjaan oxy-fuel, plasma, dan waterjet ke dalam satu sistem. Bagaimanapun juga, mintalah potongan sampel pada mutu material milik Anda pada ketebalan milik Anda sebelum berkomitmen; uji coba pemotongan mengungkap kualitas tepi dan kecepatan jauh lebih andal daripada lembar spesifikasi.
Topik Pendalaman Terkait
- Seberapa tebal laser serat dapat memotong baja? Persyaratan 20mm–50mm
- Apa yang dapat dipotong laser serat? Tabel material dan ketebalan berdasarkan daya
- Parameter pemotongan laser serat 2000W untuk baja, stainless steel, dan aluminium
- Pembangkitan nitrogen di lokasi untuk pemotongan laser
- Rincian biaya generator nitrogen PSA
Perbandingan Terkait
- Pemotongan plasma vs. pemotongan laser untuk bengkel lembaran logam
- Tabung nitrogen vs. generator nitrogen: perbandingan biaya
- Pemotongan laser lembaran aluminium: pemilihan daya
- Pemotongan laser tembaga: batas ketebalan
Mesin untuk Pelat Tebal
- Mesin pemotong laser serat 12.000W – hingga baja karbon 35mm
- Mesin pemotong laser serat 20.000W – hingga baja karbon 50mm / stainless steel 30mm
- Mesin pemotong laser serat 30.000W – hingga baja karbon 70mm / stainless steel 40mm
- Selubung keselamatan laser & kabin pelindung – pelindung Kelas 1 untuk sel daya tinggi
Sering Memotong Pelat Baja 20mm+?
Kirimkan distribusi ketebalan dan mutu material Anda. Kami akan membantu Anda mengevaluasi apakah laser serat 12.000W–30.000W sesuai untuk produksi Anda—dan menunjukkan potongan sampel pada pelat Anda sendiri.
Diskusikan Aplikasi Pelat Tebal Anda