
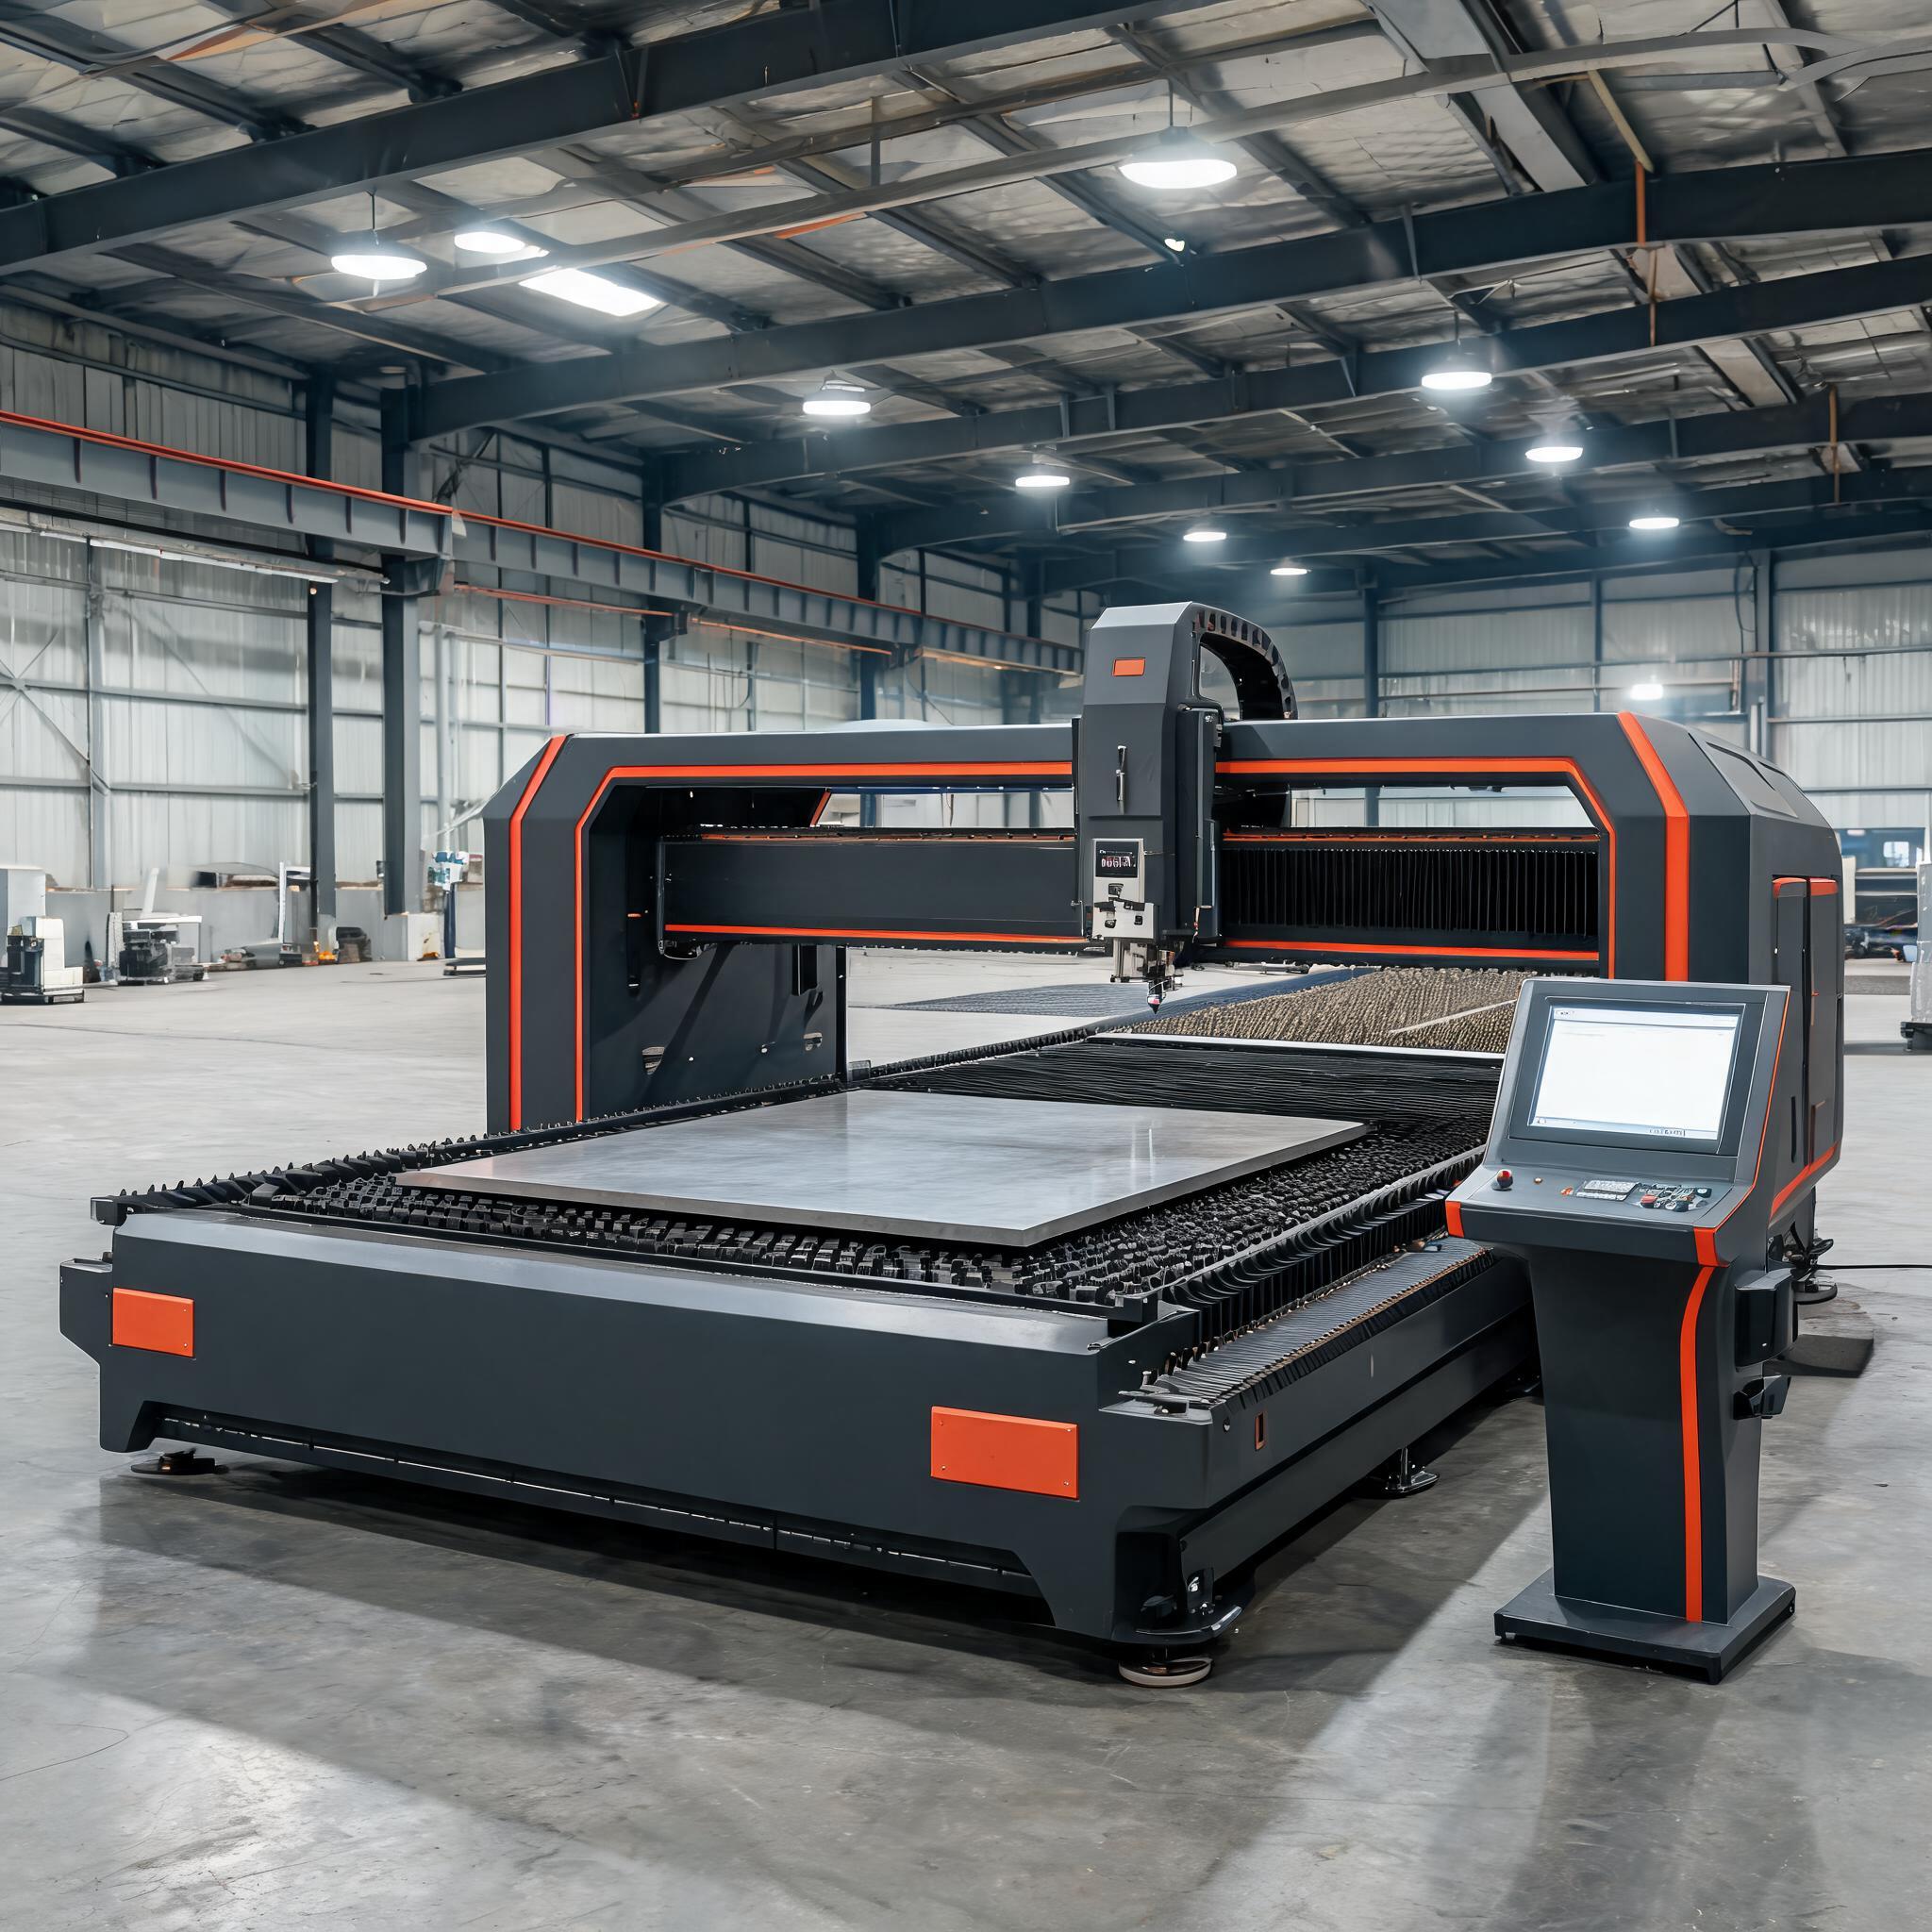
Cosa possono realisticamente fare i laser a fibra sulla lamiera d'acciaio spessa: limiti pratici di spessore per potenza da 12.000W a 30.000W, gas assistente ossigeno vs azoto sull'acciaio al carbonio, qualità del bordo rispetto a plasma e ossitaglio e come adeguare una macchina al proprio mix di spessori.
Guida all'acquisto · Taglio laser a fibra per lamiere spesse
Perché una lamiera d'acciaio spessa è un problema di taglio diverso
Il taglio laser di lamiera d'acciaio oltre i 20 mm non si comporta affatto come il taglio di una lamiera da 3 mm. Il calore non ha dove disperdersi, le pareti del taglio assorbono energia, la scoria fusa ha un percorso più lungo per uscire dal taglio e il gas di assistenza deve spingersi attraverso un canale profondo senza perdere pressione. Per decenni questo intervallo di spessore è stato appannaggio del taglio al plasma, della fiamma ossiacetilenica e del taglio ad acqua, ciascuno con compromessi in termini di qualità del bordo, velocità o costo. I laser a fibra ad alta potenza (da 12.000 W a 30.000 W) hanno cambiato l'economia del taglio laser di lamiera d'acciaio nell'intervallo 20–70 mm, e questa guida spiega cosa la tecnologia può realisticamente fare e come scegliere di conseguenza.
Cosa copre questa guida:
• Limiti di spessore realistici per l'acciaio al carbonio in base alla potenza del laser
• Gas di assistenza ossigeno vs. azoto su acciaio al carbonio spesso
• Qualità del bordo, larghezza del taglio e operazioni secondarie rispetto a plasma e fiamma ossiacetilenica
• I settori in cui il taglio laser per lamiere spesse ha sostituito i processi più datati
• Come abbinare una macchina al mix di spessori effettivo
Quanto può essere spesso l'acciaio al carbonio tagliato con un laser a fibra?
La risposta onesta dipende dalla potenza, dalle aspettative sulla qualità del bordo e dal tempo ciclo accettabile. Il marketing dei produttori spesso cita massimi ottimistici; i valori seguenti riflettono la capacità pratica in passata singola di macchine configurate per la produzione:
| Potenza macchina | Acciaio al carbonio max | Acciaio inossidabile max | Alluminio max | Dimensioni piano |
|---|---|---|---|---|
| 12.000 W | 35 mm | 20 mm | – | 2000×6000 mm |
| 20.000 W | 50 mm | 30 mm | 25 mm | 2000×6000 mm |
| 30.000 W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Due avvertenze quando si leggono le specifiche di spessore. Primo, spessore massimo e spessore produttivo sono diversi: una macchina può forare e tagliare lamiera da 70 mm, ma se quello spessore è il 5% del Suo carico di lavoro, sta pagando un premio per una capacità occasionale. Secondo, la qualità del bordo peggiora in prossimità del massimo: bordi luminosi e squadrati con scoria minima sono realistici al 70–80% del limite dichiarato, mentre i tagli vicini al limite sono più lenti e possono richiedere la pulizia del bordo. Per una ripartizione spessore-potenza tra i materiali, consulti le nostre tabelle di spessore per laser a fibra e la guida dedicata ai requisiti di taglio dell'acciaio da 20 mm–50 mm.
Ossigeno vs. azoto su acciaio al carbonio spesso
Sulla lamiera d'acciaio al carbonio, la scelta del gas di assistenza è principalmente l'ossigeno. La reazione esotermica ferro-ossigeno aggiunge energia al taglio, ed è ciò che rende possibile il taglio di lamiera da 25–70 mm, e l'ossigeno costa una frazione dell'azoto. Il compromesso è un bordo di taglio ossidato che può richiedere pulizia prima della saldatura o della verniciatura.
- Ossigeno: lo standard per l'acciaio al carbonio oltre ~12 mm. Costo del gas inferiore, assistenza esotermica su sezioni spesse, bordo leggermente ossidato.
- Azoto: scelto per un bordo luminoso e privo di ossidi sull'acciaio al carbonio quando i pezzi vanno direttamente alla saldatura o alla finitura, ma a spessori elevati i requisiti di pressione e portata dell'azoto fanno aumentare bruscamente i costi del gas.
Se taglia acciaio inossidabile o alluminio insieme ad acciaio al carbonio spesso, la domanda di azoto domina il Suo costo operativo. Ecco perché le officine che investono in macchine da 12.000 W+ mettono sempre più a budget la generazione di azoto PSA in loco, producendo azoto con purezza 99,9% su richiesta invece di affidarsi alle bombole consegnate. Le nostre analisi dei costi dei generatori PSA e della scelta di purezza e portata coprono la logica di dimensionamento.
Laser a fibra vs. plasma vs. fiamma ossiacetilenica su lamiera spessa
| Fattore | Fiamma ossiacetilenica | Plasma (Hi-Def) | Laser a fibra (20 kW+) |
|---|---|---|---|
| Spessore pratico (CS) | Fino a 100 mm+ | Fino a 50–80 mm | Fino a 50–70 mm |
| Qualità del bordo | Ruvido, richiede pulizia | Moderata, qualche smusso | Pulito, scoria minima |
| Larghezza del taglio | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Velocità di taglio (30 mm CS) | ~0,3–0,5 m/min | ~0,8–1,5 m/min | ~0,9–1,3 m/min |
| Scarto di materiale | Elevato | Moderato | Molto basso |
| Operazioni secondarie | Rettifica, sbavatura | Sbavatura, correzione dello smusso | Spesso nessuna |
| Limitazioni di materiale | Solo acciaio al carbonio | La maggior parte dei metalli | La maggior parte dei metalli |
| Costo operativo (lamiera spessa) | Basso (solo gas) | Moderato | Più alto (elettricità + gas) |
Il confronto mostra dove i laser a fibra vincono e dove no. La fiamma ossiacetilenica mantiene il dominio sugli spessori estremi oltre 70 mm e sul costo operativo più basso; il plasma conserva un vantaggio sul prezzo di acquisto grezzo. Ma sulla qualità combinata del bordo, la larghezza del taglio, lo scarto di materiale e l'eliminazione delle operazioni secondarie, i laser a fibra ad alta potenza offrono un costo totale per pezzo inferiore nell'intervallo 20–50 mm, dove avviene la maggior parte del lavoro strutturale e di fabbricazione pesante. Il quadro decisionale completo è nel nostro confronto tra taglio al plasma e taglio laser.
Dove si usa il taglio laser per lamiere spesse
Acciaio strutturale e costruzioni
I fabbricatori che lavorano travi a I, sezioni a H e lamiera oltre 20 mm sono stati tra i primi ad adottare questa tecnologia. I flussi di lavoro tradizionali richiedevano segatura, foratura e taglio al plasma come operazioni separate; un laser a fibra da 20.000 W taglia profili, fori e smussi in un'unica configurazione, migliorando la precisione dimensionale e riducendo i tempi di movimentazione.
Cantieristica navale e marina
Le sezioni di scafo tipicamente utilizzano acciaio da 10–40 mm, a volte più spesso. I laser a fibra da 20.000 W–30.000 W eguagliano o superano le velocità di taglio al plasma su questi spessori con bordi significativamente più puliti, e il taglio da 0,2–0,5 mm spreca molto meno acciaio navale di grado costoso rispetto a un taglio al plasma da 2–5 mm.
Recipienti in pressione e caldaie
La preparazione dei giunti di saldatura dipende dalla qualità del bordo. I laser a fibra ad alta potenza tagliano lamiera da 25–45 mm con bordi puliti e squadrati che richiedono una preparazione minima prima della saldatura, particolarmente prezioso per piastre tubiere e flange dove la qualità dei fori e la perpendicolarità del bordo sono criticali.
Macchinari pesanti e attrezzature minerarie
La lamiera resistente all'usura (Hardox e gradi simili) nell'intervallo 20–40 mm si taglia efficientemente su macchine da 12.000 W–20.000 W, sebbene i gradi temprabili richiedano velocità ridotte rispetto all'acciaio al carbonio standard allo stesso spessore.
Requisiti pratici oltre al laser
- Dimensioni del piano: 2000×6000 mm è l'area di lavoro comune per le macchine per lamiere spesse; confermi che copra il Suo pezzo regolare più lungo.
- Tavola di scambio: il carico a doppio pallet consente alla macchina pesante di continuare a tagliare mentre l'operatore scarica — nei cicli lunghi su lamiera spessa questa è la differenza tra il 60% e l'85% di utilizzo.
- Alimentazione gas: ossigeno ad alta pressione su lamiera spessa, oppure azoto ad alta portata per il lavoro su acciaio inossidabile; dimensioni lo stoccaggio o la generazione in loco per la domanda di picco, non per la media.
- Raffreddamento: chiller di classe industriale dimensionati per il servizio continuo alla temperatura ambiente del Suo sito; una fonte da 20kW–30kW genera un calore considerevole.
- Protezioni di sicurezza: un laser a fibra da 12kW+ è una fonte di Classe 4; preveda un involucro di sicurezza di Classe 1 laddove gli operatori lavorano in prossimità della macchina.
Adeguare la macchina al mix di spessori
Una regola di selezione utile dalle officine di produzione: se oltre il 30% del Suo lavoro è acciaio al carbonio da 20mm+, una macchina da 12.000W–20.000W probabilmente migliorerà la produttività e ridurrà il costo per pezzo rispetto all'esternalizzazione o ai flussi di lavoro multi-processo. Se la lamiera spessa è il Suo core business e non un segmento, il passo a 30.000W acquista margine fino a 70mm di acciaio al carbonio e 40mm di inossidabile — e consolida i lavori ossitaglio, plasma e getto d'acqua su un unico sistema. In ogni caso, richieda tagli di prova sui Suoi gradi di materiale agli Suoi spessori prima di impegnarsi; le prove di taglio rivelano la qualità del bordo e la velocità in modo molto più affidabile delle schede tecniche.
Approfondimenti correlati
- Quanto può tagliare in spessore un laser a fibra sull'acciaio? Requisiti da 20mm–50mm
- Cosa può tagliare un laser a fibra? Tabelle di materiali e spessori per potenza
- Parametri di taglio laser a fibra 2000W per acciaio, inossidabile e alluminio
- Generazione di azoto in loco per il taglio laser
- Dettaglio dei costi del generatore di azoto PSA
Confronti correlati
- Taglio al plasma vs. taglio laser per officine di lamiera
- Bombole di azoto vs. generatore di azoto: confronto dei costi
- Taglio laser di lamiera di alluminio: selezione della potenza
- Taglio laser del rame: limiti di spessore
Macchine per lamiera spessa
- Macchina da taglio laser a fibra 12.000W – fino a 35mm di acciaio al carbonio
- Macchina da taglio laser a fibra 20.000W – fino a 50mm di acciaio al carbonio / 30mm di inossidabile
- Macchina da taglio laser a fibra 30.000W – fino a 70mm di acciaio al carbonio / 40mm di inossidabile
- Involucro di sicurezza laser e cabina protettiva – protezione di Classe 1 per celle ad alta potenza
Taglia regolarmente lamiera d'acciaio da 20mm+?
Ci invii la Sua distribuzione degli spessori e i gradi di materiale. La aiuteremo a valutare se un laser a fibra da 12.000W–30.000W è adatto alla Sua produzione — e Le mostreremo tagli di prova sulla Sua lamiera.
Parli della Sua applicazione su lamiera spessa