
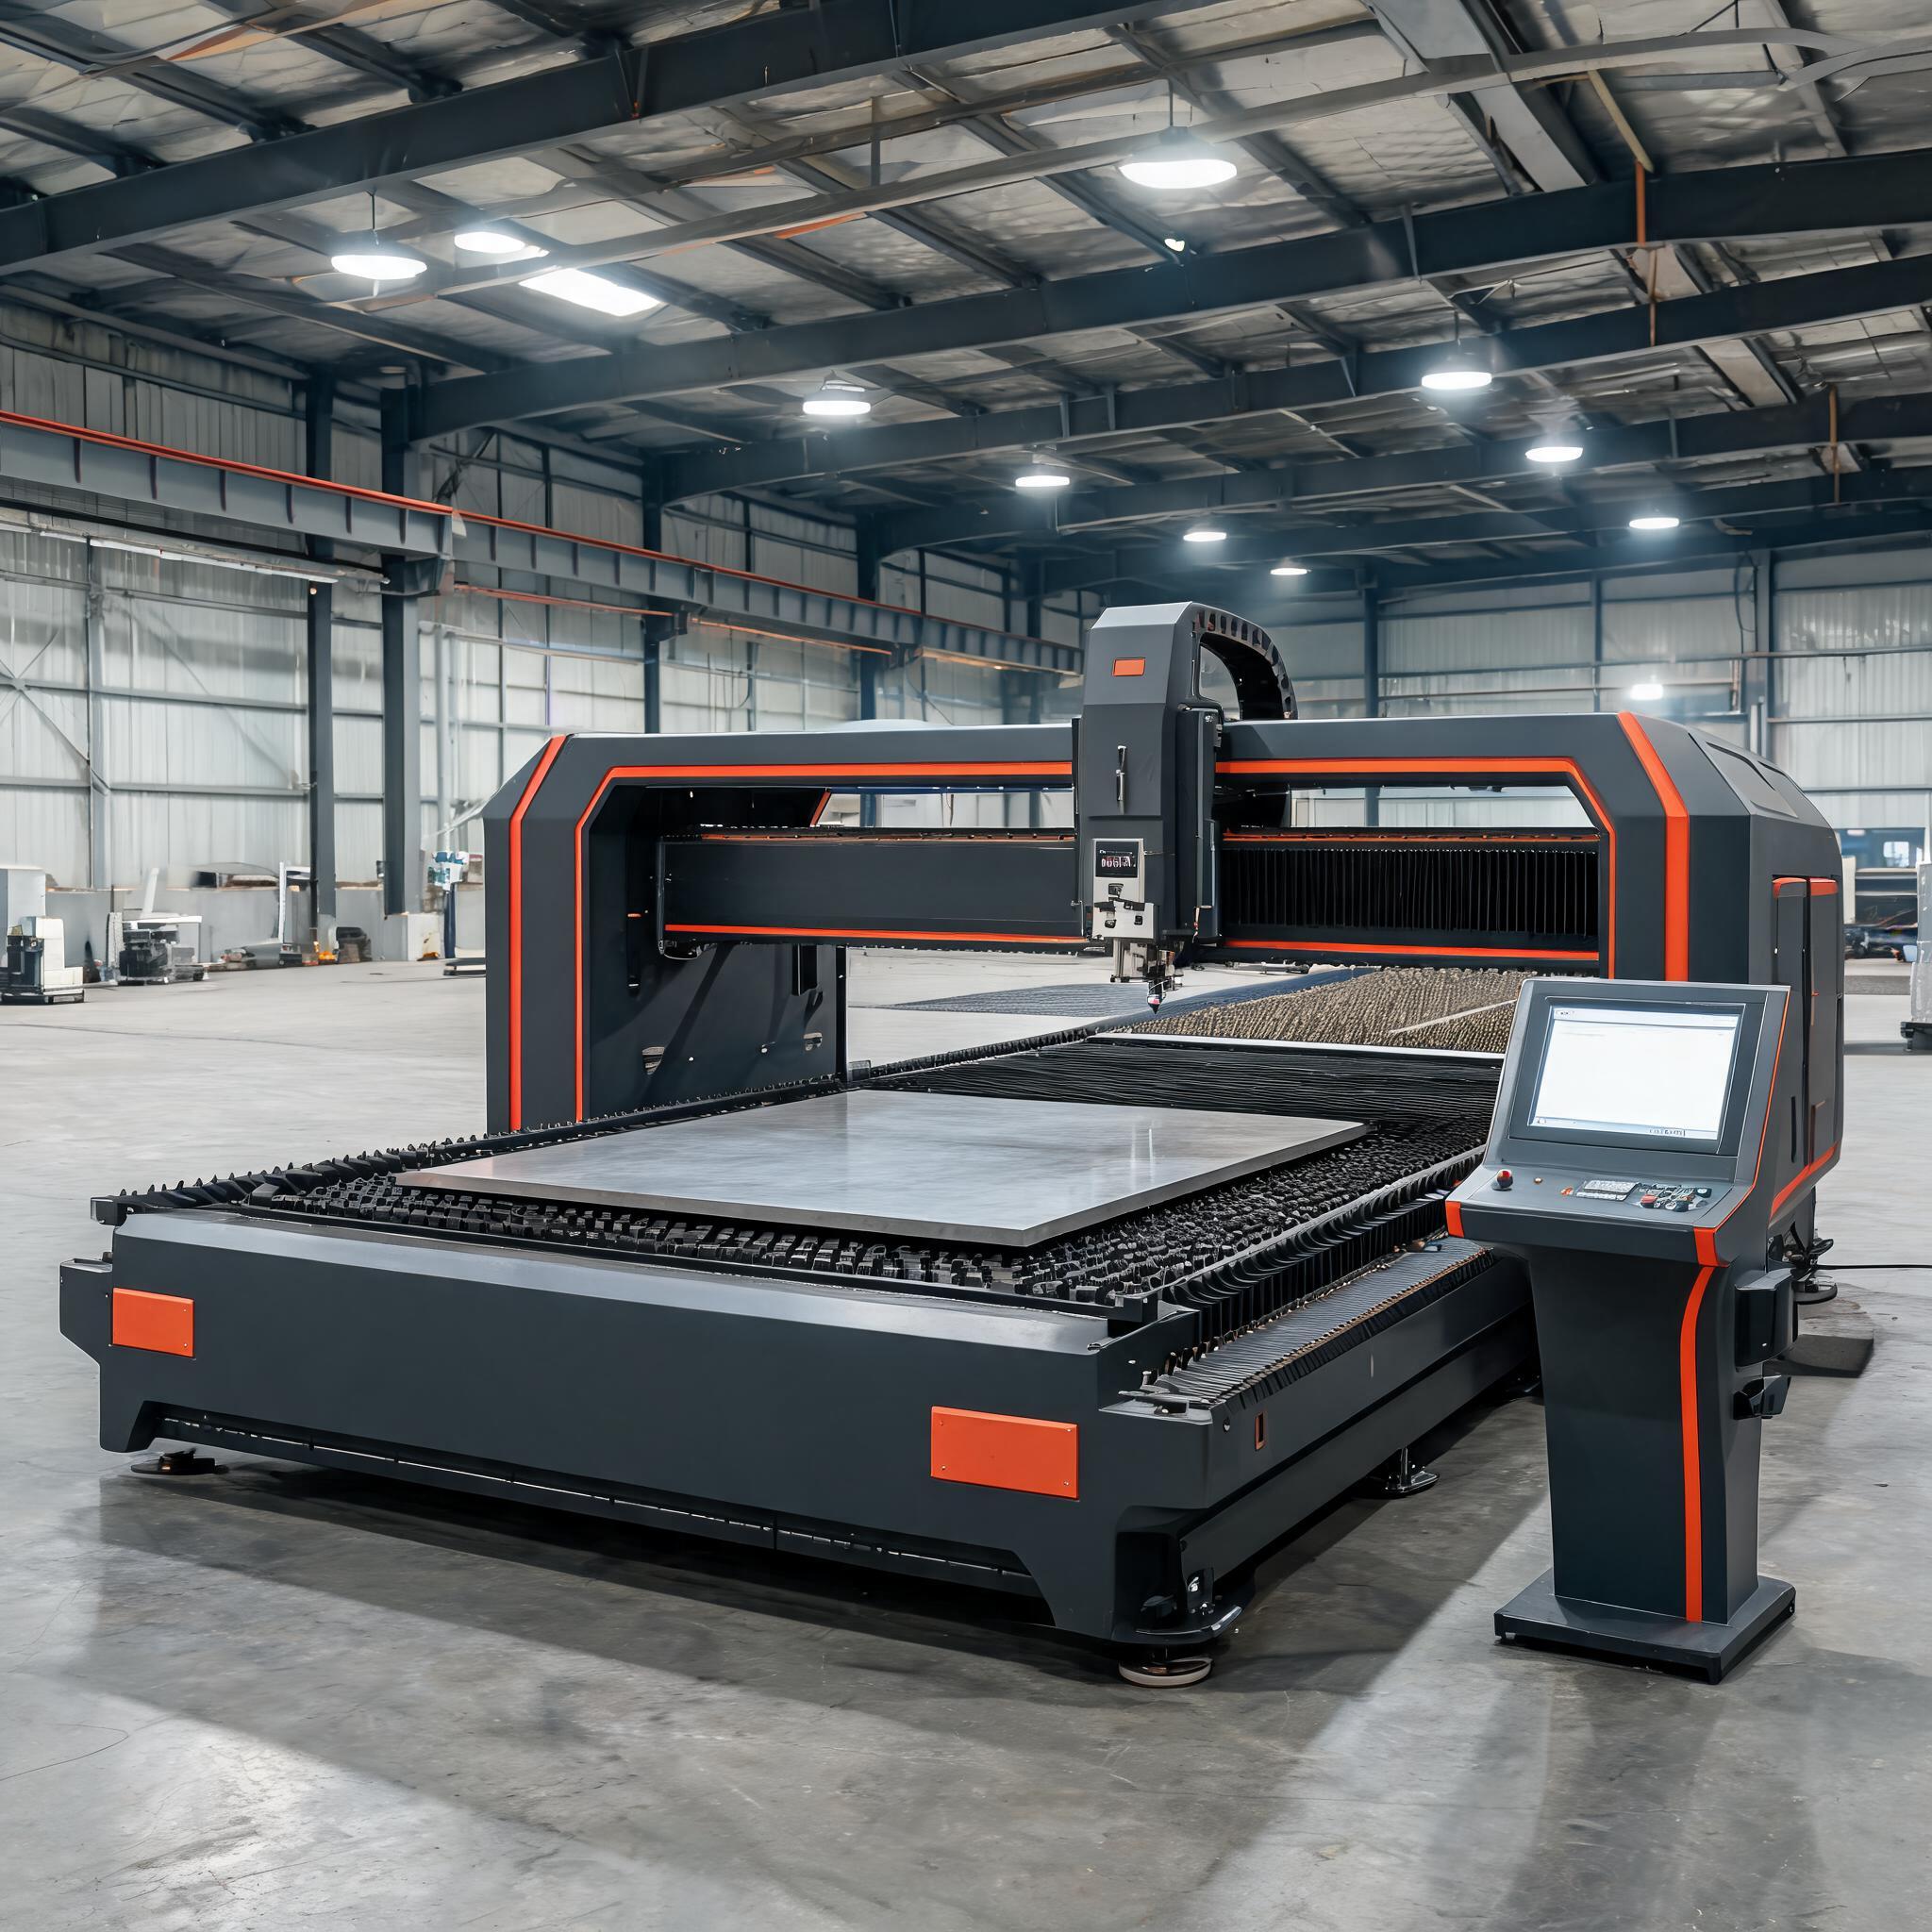
Hva fiberlasere realistisk kan gjøre på tykk stålplate: praktiske tykkelsesgrenser etter effekt fra 12 000 W til 30 000 W, oksygen vs. nitrogen som hjelpegass på karbonstål, kantkvalitet sammenlignet med plasma og oksy-fuel, og hvordan du tilpasser maskinen til tykkelsesmiksen din.
Kjøpsguide · Fiberlaserskjæring av tykke plater
Hvorfor tykk stålplate er et annet skjæreproblem
Laserskjæring av stålplate over 20 mm oppfører seg helt annerledes enn skjæring av 3 mm tynnplate. Varmen har ingen steder å gå, sporets vegger absorberer energi, smeltet slagg har lengre vei ut av snittet, og støttegassen må trenge gjennom en dyp kanal uten å miste trykket. I flere tiår har dette tykkelsesområdet tilhørt plasmaskjæring, oksygasskjæring og vannskjæring – hver med kompromisser i kantkvalitet, hastighet eller kostnad. Høyefekts fiberlasere (12 000 W til 30 000 W) har endret økonomien i laserskjæring av stålplate i området 20–70 mm, og denne guiden forklarer hva teknologien realistisk kan gjøre, og hvordan du velger for det.
Dette dekker guiden:
• Realistiske tykkelsesgrenser for karbonstål etter lasereffekt
• Oksygen vs. nitrogen som støttegass på tykt karbonstål
• Kantkvalitet, sporbredde og sekundæroperasjoner vs. plasma og oksygasskjæring
• Bransjene der fiberlaserskjæring av tykke plater har erstattet eldre prosesser
• Hvordan tilpasse en maskin til din faktiske tykkelsesmiks
Hvor tykt kan en fiberlaser skjære karbonstål?
Det ærlige svaret avhenger av effekt, forventet kantkvalitet og akseptabel syklustid. Produsentenes markedsføring oppgir ofte optimistiske maksimumsverdier; tallene nedenfor gjenspeiler den praktiske enkeltskuddskapasiteten til produksjonskonfigurerte maskiner:
| Maskineffekt | Maks. karbonstål | Maks. rustfritt stål | Maks. aluminium | Bordstørrelse |
|---|---|---|---|---|
| 12 000 W | 35 mm | 20 mm | – | 2000×6000 mm |
| 20 000 W | 50 mm | 30 mm | 25 mm | 2000×6000 mm |
| 30 000 W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
To forbehold når du leser tykkelsesspesifikasjoner. For det første er maksimal tykkelse og produktiv tykkelse forskjellige størrelser: en maskin kan punktere og skjære 70 mm plate, men hvis denne tykkelsen utgjør 5 % av arbeidsmengden din, betaler du en premie for en sporadisk kapasitet. For det andre forringes kantkvaliteten nær maksimum – lyse, rettvinklede kanter med minimal slagg er realistisk ved 70–80 % av oppgitt grense, mens snitt nær grensen går langsommere og kan kreve kantrensing. For en oversikt over tykkelse etter effekt på tvers av materialer, se våre tykkelsesskjemaer for fiberlaser og den dedikerte guiden til skjærekrav for stål 20 mm–50 mm.
Oksygen vs. nitrogen på tykt karbonstål
På karbonstålplate er støttegassvalget primært oksygen. Den eksoterme jern-oksygen-reaksjonen tilfører energi til snittet, og det er dette som gjør 25–70 mm plate mulig i det hele tatt – og oksygen koster en brøkdel av nitrogen. Ulempen er en oksidert skjærekant som kan trenge rengjøring før sveising eller maling.
- Oksygen: standarden for karbonstål over ca. 12 mm. Lavere gasskostnad, eksoterm støtte på tykke seksjoner, litt oksidert kant.
- Nitrogen: velges for en lys, oksidfri kant på karbonstål når delene går rett til sveising eller overflatebehandling – men ved høy tykkelse driver nitrogentrykk og -strømning gasskostnadene kraftig opp.
Hvis du skjærer rustfritt stål eller aluminium i tillegg til tykt karbonstål, dominerer nitrogenbehovet driftskostnaden. Derfor budsjetterer verksteder som investerer i 12 000 W+-maskiner i økende grad for lokal PSA-nitrogengenerering– som produserer 99,9 % ren nitrogen på stedet i stedet for å være avhengig av leverte flasker. Våre gjennomganger av kostnader for PSA-generatorer og valg av renhet og strømning dekker dimensjoneringslogikken.
Fiberlaser vs. plasma vs. oksygasskjæring på tykk plate
| Faktor | Oksygasskjæring | Plasma (Hi-Def) | Fiberlaser (20 kW+) |
|---|---|---|---|
| Praktisk tykkelse (CS) | Opptil 100 mm+ | Opptil 50–80 mm | Opptil 50–70 mm |
| Kantkvalitet | Grov, krever rengjøring | Moderat, noe skråkant | Ren, minimalt med slagg |
| Sporbredde | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Skjærehastighet (30 mm CS) | ~0,3–0,5 m/min | ~0,8–1,5 m/min | ~0,9–1,3 m/min |
| Materialsvinn | Høyt | Moderat | Svært lavt |
| Sekundæroperasjoner | Sliping, fjerning av grader | Fjerning av grader, korrigering av skråkant | Ofte ingen |
| Materialbegrensninger | Kun karbonstål | De fleste metaller | De fleste metaller |
| Driftskostnad (tykk plate) | Lav (kun gass) | Moderat | Høyere (elektrisitet + gass) |
Sammenligningen viser hvor fiberlasere vinner og hvor de ikke gjør det. Oksygasskjæring eier fortsatt ekstrem tykkelse over 70 mm og den laveste driftskostnaden; plasma beholder en fordel på innkjøpspris. Men på samlet kantkvalitet, sporbredde, materialsvinn og eliminering av sekundæroperasjoner gir høyefekts fiberlasere lavere totalkostnad per del i området 20–50 mm der mesteparten av strukturelt og tungt sveisearbeid skjer. Det fullstendige beslutningsrammeverket finnes i vår sammenligning av plasmaskjæring vs. laserskjæring.
Hvor laserskjæring av tykke plater brukes
Stålkonstruksjoner og bygg
Bearbeidingsbedrifter som prosesserer I-bjelker, H-profiler og plate over 20 mm var blant de tidligste brukerne. Tradisjonelle arbeidsflyter krevde saging, boring og plasmaskjæring som separate operasjoner; en 20 000 W fiberlaser skjærer profiler, hull og skråkanter i én oppspenning, noe som forbedrer dimensjonsnøyaktigheten og reduserer håndteringstiden.
Skipsbygging og marin
Skrogseksjoner er typisk 10–40 mm stål, noen ganger tykkere. Fiberlasere på 20 000 W–30 000 W matcher eller overgår plasmaskjæringshastigheten på disse tykkelsene med betydelig renere kanter, og sporet på 0,2–0,5 mm sløser mye mindre av det dyre marine-stålet enn et plasmaspor på 2–5 mm.
Trykkbeholdere og kjeler
Sveisefugforberedelse avhenger av kantkvalitet. Høyefekts fiberlasere skjærer 25–45 mm plate med rene, rettvinklede kanter som trenger minimal forberedelse før sveising – spesielt verdifullt for rørplater og flensplater der hullkvalitet og kantens perpendikularitet er kritisk.
Tungt maskineri og gruveutstyr
Slitasjeplater (Hardox og lignende kvaliteter) i området 20–40 mm skjæres effektivt på 12 000 W–20 000 W maskiner, men herdede kvaliteter krever redusert hastighet sammenlignet med standard karbonstål ved samme tykkelse.
Praktiske krav utover selve laseren
- Bordstørrelse: 2000×6000 mm er det vanlige arbeidsområdet for tykkplatemaskiner; bekreft at det dekker din lengste faste del.
- Byttelager: dobbeltpalletlasting holder en tung maskin i gang med skjæring mens operatøren losser – på lange sykluser med tykk plate er dette forskjellen mellom 60 % og 85 % utnyttelse.
- Gassforsyning: høytrykksoksygen til tykk plate, eller nitrogen med høy gjennomstrømning til rustfritt arbeid; dimensjoner lagring eller stedlig produksjon for toppbehov, ikke gjennomsnittsbehov.
- Kjøling: industrielle kjølere dimensjonert for kontinuerlig drift ved din omgivelsestemperatur; en kilde på 20 kW–30 kW utvikler betydelig varme.
- Sikkerhetsinnhegning: en fiberlaser på 12 kW+ er en klasse 4-kilde; planlegg for en klasse 1-sikkerhetsinnhegning der operatører arbeider nær maskinen.
Tilpass maskinen til din tykkelsesmiks
En nyttig vurderingsregel fra produksjonsverksteder: hvis mer enn 30 % av arbeidet ditt er 20 mm+ karbonstål, vil en maskin på 12 000 W–20 000 W sannsynligvis forbedre gjennomstrømningen og redusere kostnaden per del sammenlignet med utsetting eller arbeidsflyter med flere prosesser. Hvis tykk plate er kjernevirksomheten din snarere enn et segment, gir steget til 30 000 W ekstra kapasitet opp til 70 mm karbonstål og 40 mm rustfritt – og konsoliderer oksy-fuel-, plasma- og vannskjæringsarbeid på ett system. Uansett: be om prøvesnitt på dine materialkvaliteter i dine tykkelser før du forplikter deg; skjæretester avdekker kantkvalitet og hastighet langt mer pålitelig enn spesifikasjonsark.
Relaterte dybdestudier
- Hvor tykt stål kan en fiberlaser skjære? Krav for 20 mm–50 mm
- Hva kan en fiberlaser skjære? Material- og tykkelsesoversikter etter effekt
- Skjæreparametere for 2000 W fiberlaser for stål, rustfritt og aluminium
- Stedlig nitrogengenerering for laserskjæring
- Kostnadsoversikt for PSA-nitrogengenerator
Relaterte sammenligninger
- Plasmaskjæring vs. laserskjæring for plateverksteder
- Nitrogensylindere vs. nitrogengenerator: kostnadssammenligning
- Laserskjæring av aluminiumsplater: valg av effekt
- Laserskjæring av kobber: tykkelsesgrenser
Maskiner for tykk plate
- 12 000 W fiberlaserskjæremaskin – opp til 35 mm karbonstål
- 20 000 W fiberlaserskjæremaskin – opp til 50 mm karbonstål / 30 mm rustfritt
- 30 000 W fiberlaserskjæremaskin – opp til 70 mm karbonstål / 40 mm rustfritt
- Lasersikkerhetsinnhegning og beskyttelseskabin – klasse 1-beskyttelse for høyeffektceller
Skjærer du jevnlig stålplate på 20 mm+?
Send oss tykkelsesfordelingen og materialkvalitetene dine. Vi hjelper deg å vurdere om en fiberlaser på 12 000 W–30 000 W passer produksjonen din – og viser deg prøvesnitt på din egen plate.
Diskuter din bruk for tykk plate