
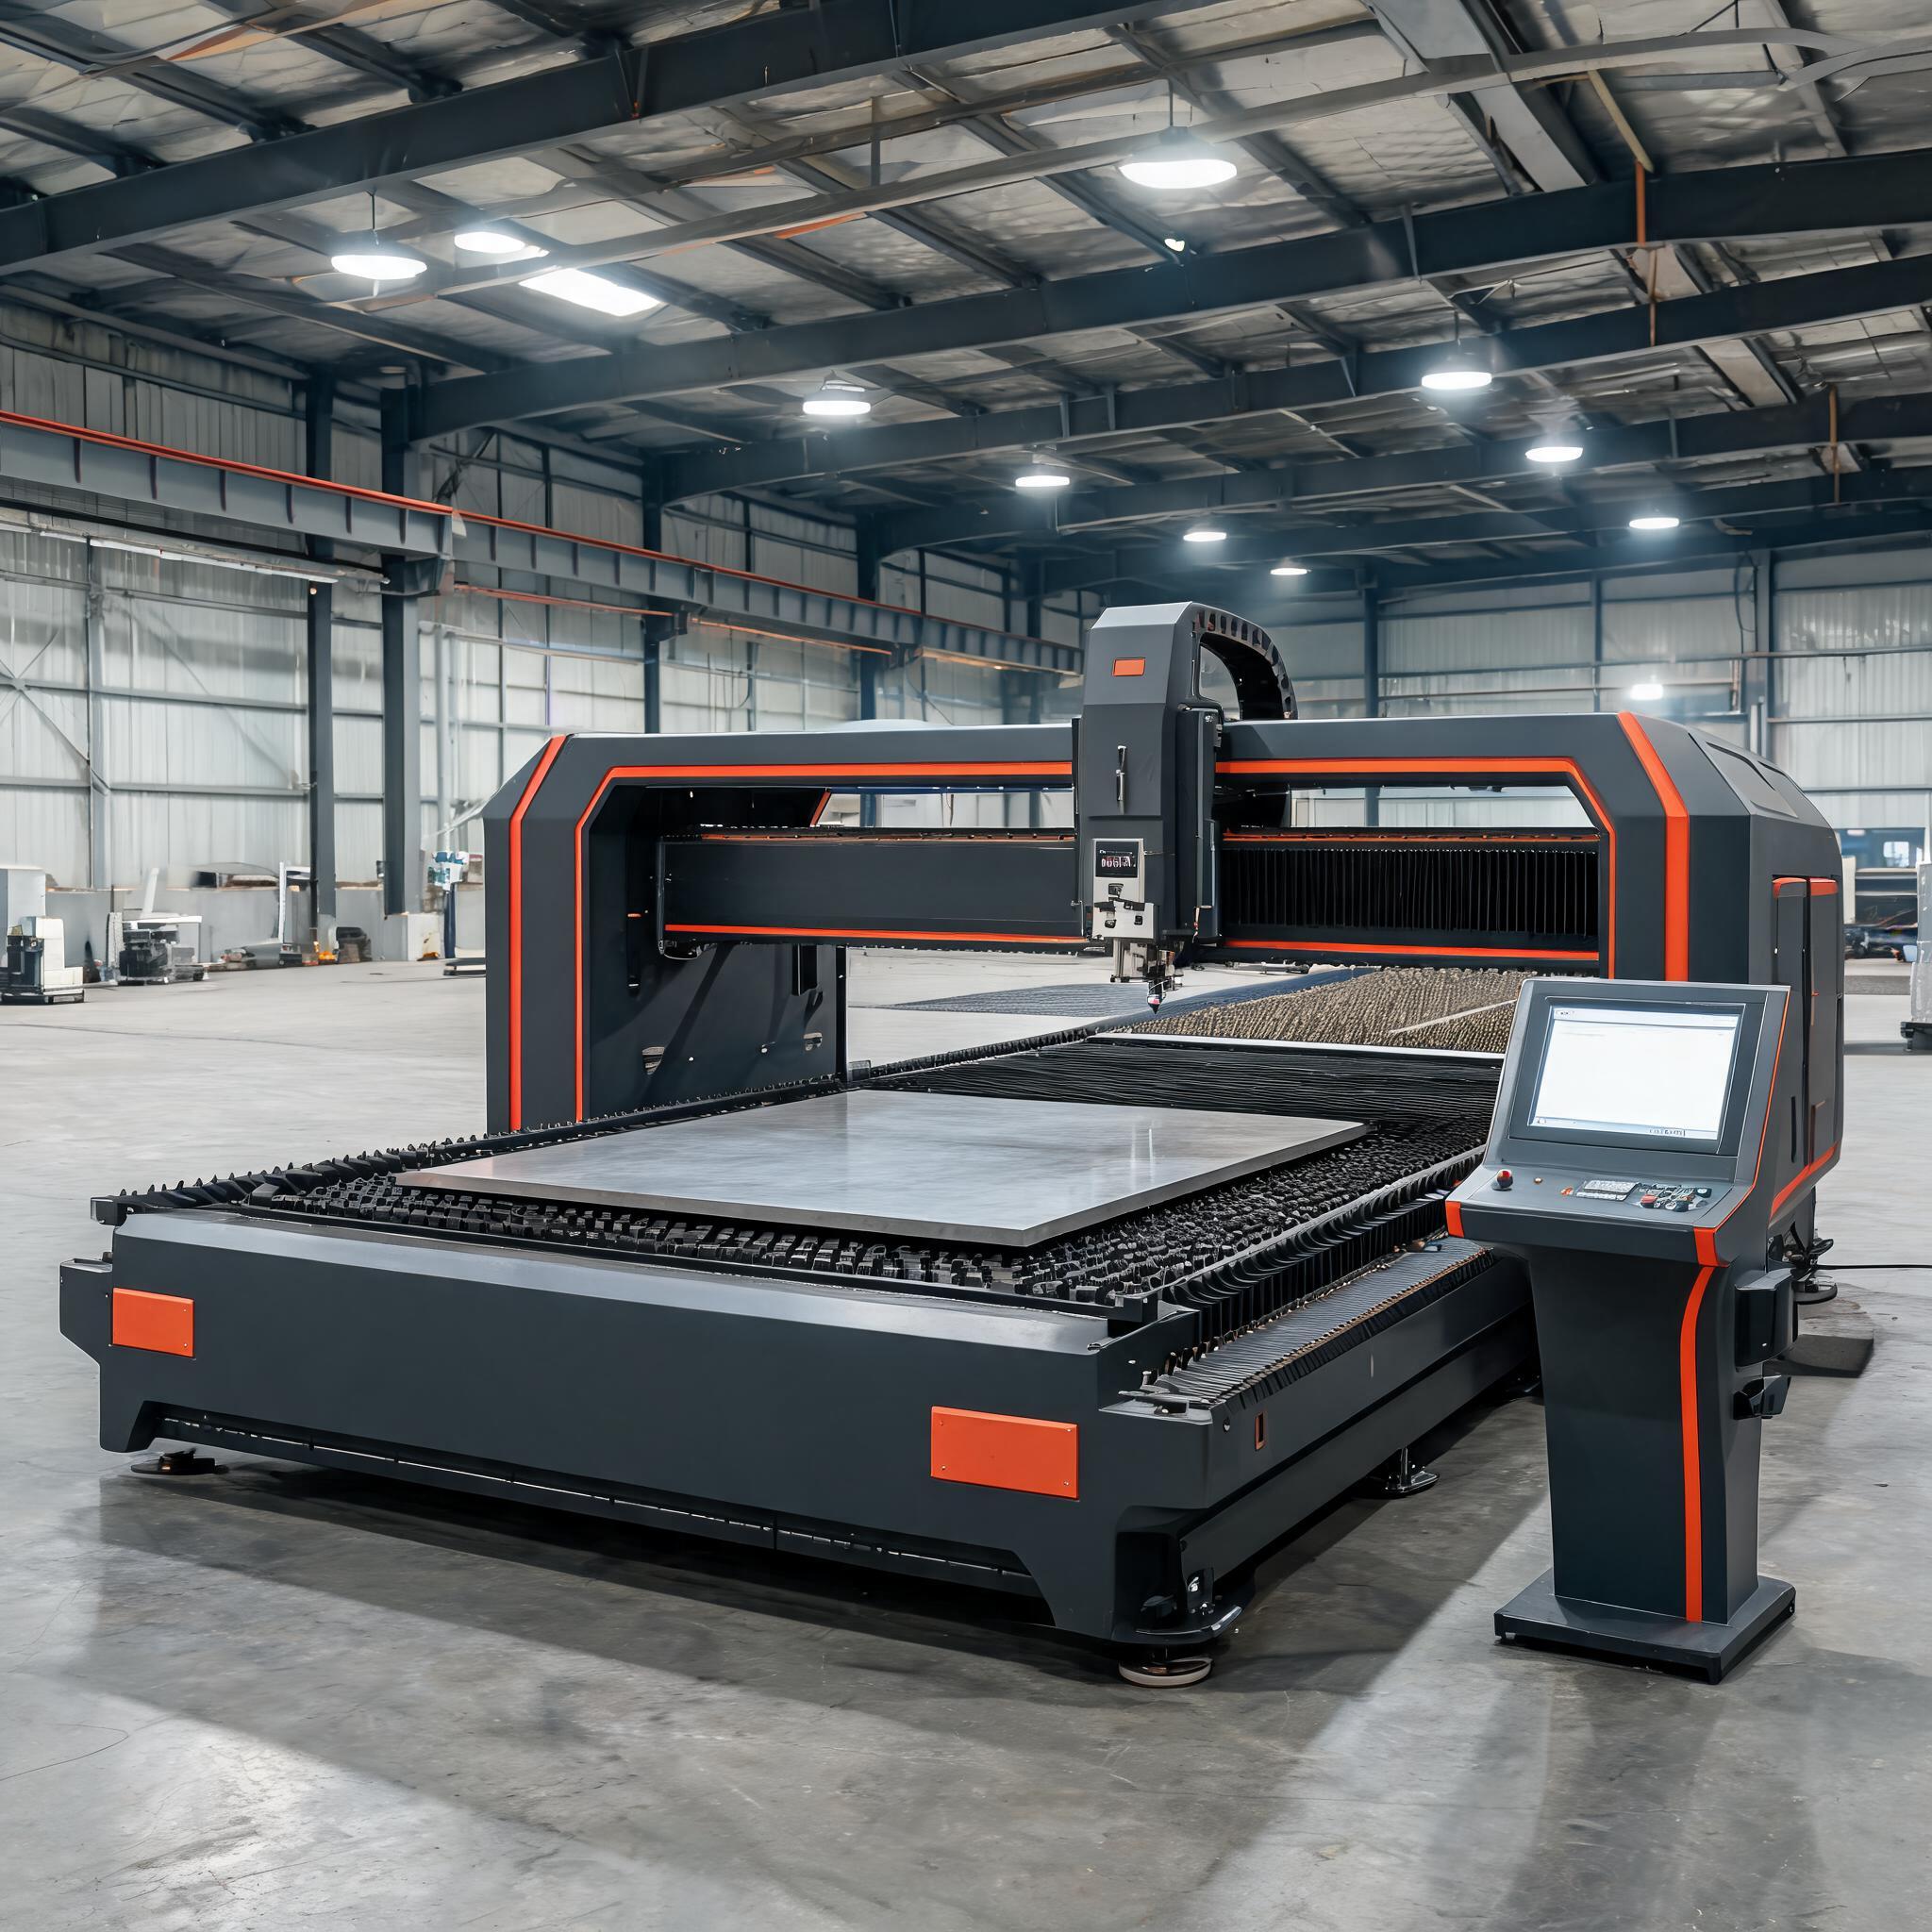
Co lasery światłowodowe mogą realistycznie zrobić na grubej blasze stalowej: praktyczne limity grubości według mocy od 12 000 W do 30 000 W, tlen a azot jako gaz wspomagający w stali węglowej, jakość krawędzi w porównaniu z plazmą i cięciem tlenowo-paliwowym oraz jak dopasować maszynę do zestawu grubości.
Poradnik zakupowy · Cięcie grubych blach laserem światłowodowym
Dlaczego gruba blacha stalowa to zupełnie inny problem cięcia
Cięcie laserowe blachy stalowej powyżej 20 mm przebiega zupełnie inaczej niż cięcie blachy 3 mm. Ciepło nie ma gdzie uciec, ścianki szczeliny pochłaniają energię, ciekły żużel musi pokonać dłuższą drogę wyjścia z cięcia, a gaz wspomagający musi przepchnąć się przez głęboki kanał bez utraty ciśnienia. Przez dziesięciolecia ten zakres grubości należał do cięcia plazmowego, tlenowo-paliwowego i strumieniem wody – każde z kompromisami w jakości krawędzi, prędkości lub koszcie. Lasery światłowodowe o dużej mocy (12 000 W do 30 000 W) zmieniły ekonomikę cięcia laserowego blachy stalowej w zakresie 20–70 mm, a niniejszy poradnik wyjaśnia, co technologia ta może realnie osiągnąć i jak dobrać do niej maszynę.
Zakres poradnika:
• Realistyczne granice grubości dla stali węglowej według mocy lasera
• Tlen a azot jako gaz wspomagający przy grubej stali węglowej
• Jakość krawędzi, szerokość szczeliny i operacje wtórne w porównaniu z plazmą i tlenem-paliwem
• Branże, w których cięcie laserowe grubych blach zastąpiło starsze procesy
• Jak dopasować maszynę do rzeczywistego asortymentu grubości
Jak grubą stal węglową może ciąć laser światłowodowy?
Uczciwa odpowiedź zależy od mocy, oczekiwanej jakości krawędzi i akceptowalnego czasu cyklu. Materiały marketingowe producentów często podają optymistyczne wartości maksymalne; poniższe dane odzwierciedlają praktyczne możliwości cięcia jednowarstwowego maszyn w konfiguracji produkcyjnej:
| Moc maszyny | Maks. stal węglowa | Maks. stal nierdzewna | Maks. aluminium | Rozmiar stołu |
|---|---|---|---|---|
| 12 000 W | 35 mm | 20 mm | – | 2000×6000 mm |
| 20 000 W | 50 mm | 30 mm | 25 mm | 2000×6000 mm |
| 30 000 W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Dwie uwagi przy czytaniu specyfikacji grubości. Po pierwsze, grubość maksymalna i produkcyjna to różne wartości: maszyna może przebić i przeciąć blachę 70 mm, ale jeśli ta grubość stanowi 5% Państwa obciążenia, płacą Państwo premię za okazjonalne możliwości. Po drugie, jakość krawędzi pogarsza się w pobliżu maksimum – jasne, prostopadłe krawędzie z minimalną ilością gratu są realistyczne przy 70–80% podanego limitu, natomiast cięcia blisko limitu przebiegają wolniej i mogą wymagać obróbki krawędzi. Zestawienie grubości według mocy dla poszczególnych materiałów znajduje się w naszych tabelach grubości cięcia laserem światłowodowym oraz w dedykowanym poradniku dotyczącym wymagań cięcia stali o grubości 20–50 mm.
Tlen a azot przy grubej stali węglowej
W przypadku blachy stalowej węglowej gazem wspomagającym jest przede wszystkim tlen. Egzotermiczna reakcja żelaza z tlenem dodaje energię do cięcia, co w ogóle umożliwia obróbkę blachy 25–70 mm – a tlen kosztuje ułamek ceny azotu. Kompromisem jest utleniona krawędź cięcia, która może wymagać oczyszczenia przed spawaniem lub malowaniem.
- Tlen: standard dla stali węglowej powyżej ok. 12 mm. Niższy koszt gazu, egzotermiczne wspomaganie grubych przekrojów, lekko utleniona krawędź.
- Azot: wybierany dla jasnej, wolnej od tlenków krawędzi stali węglowej, gdy elementy trafiają bezpośrednio do spawania lub wykończenia – jednak przy dużych grubościach wymagania dotyczące ciśnienia i przepływu azotu gwałtownie podnoszą koszty gazu.
Jeśli poza grubą stalą węglową tną Państwo stal nierdzewną lub aluminium, zapotrzebowanie na azot dominuje w kosztach operacyjnych. Dlatego zakłady inwestujące w maszyny 12 000 W+ coraz częściej uwzględniają w budżecie własną wytwornicę azotu PSA– produkującą na miejscu azot o czystości 99,9% na żądanie, zamiast polegać na dostarczanych butlach. Nasze opracowania dotyczące kosztów wytwornic PSA oraz doboru czystości i przepływu omawiają zasady doboru.
Laser światłowodowy a plazma i tlen-paliwo przy grubej blasze
| Czynnik | Tlen-paliwo | Plazma (Hi-Def) | Laser światłowodowy (20 kW+) |
|---|---|---|---|
| Praktyczna grubość (stal węglowa) | Do 100 mm+ | Do 50–80 mm | Do 50–70 mm |
| Jakość krawędzi | Szorstka, wymaga obróbki | Umiarkowana, pewne skosy | Czysta, minimalny grat |
| Szerokość szczeliny | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Prędkość cięcia (stal węglowa 30 mm) | ~0,3–0,5 m/min | ~0,8–1,5 m/min | ~0,9–1,3 m/min |
| Odpady materiału | Duże | Umiarkowane | Bardzo małe |
| Operacje wtórne | Szlifowanie, usuwanie gratów | Usuwanie gratów, korekcja skosów | Często brak |
| Ograniczenia materiałowe | Tylko stal węglowa | Większość metali | Większość metali |
| Koszt operacyjny (gruba blacha) | Niski (tylko gaz) | Umiarkowany | Wyższy (energia elektryczna + gaz) |
Porównanie pokazuje, gdzie lasery światłowodowe wygrywają, a gdzie nie. Tlen-paliwo nadal dominuje przy ekstremalnych grubościach powyżej 70 mm i najniższym koszcie operacyjnym; plazma zachowuje przewagę w samej cenie zakupu. Jednak pod względem łącznej jakości krawędzi, szerokości szczeliny, odpadów materiału i eliminacji operacji wtórnych lasery światłowodowe o dużej mocy zapewniają niższy całkowity koszt na część w zakresie 20–50 mm, w którym realizowana jest większość prac konstrukcyjnych i ciężkich prac wytwórczych. Pełne ramy decyzyjne przedstawia nasze porównanie cięcia plazmowego i laserowego.
Gdzie stosuje się cięcie laserowe grubych blach
Stal konstrukcyjna i budownictwo
Zakłady obrabiające dwuteowniki, profile H i blachy powyżej 20 mm należały do najwcześniejszych użytkowników. Tradycyjne procesy wymagały piłowania, wiercenia i cięcia plazmowego jako osobnych operacji; laser światłowodowy 20 000 W wycina profile, otwory i skosy w jednym zamocowaniu, poprawiając dokładność wymiarową i skracając czas manipulacji.
Przemysł stoczniowy i morski
Sekcje kadłuba to zwykle stal 10–40 mm, czasem grubsza. Lasery światłowodowe 20 000 W–30 000 W dorównują prędkości cięcia plazmowego na tych grubościach lub ją przewyższają, przy znacznie czystszych krawędziach, a szczelina 0,2–0,5 mm marnuje znacznie mniej drogiej stali klasy morskiej niż szczelina plazmowa 2–5 mm.
Zbiorniki ciśnieniowe i kotły
Przygotowanie złączy spawanych zależy od jakości krawędzi. Lasery światłowodowe o dużej mocy tną blachę 25–45 mm z czystymi, prostopadłymi krawędziami wymagającymi minimalnego przygotowania przed spawaniem – co jest szczególnie cenne w przypadku den sitowych i blach kołnierzowych, gdzie jakość otworów i prostopadłość krawędzi mają kluczowe znaczenie.
Maszyny ciężkie i sprzęt górniczy
Blacha odporna na zużycie (Hardox i podobne gatunki) w zakresie 20–40 mm tnie się wydajnie na maszynach 12 000 W–20 000 W, choć gatunki hartowane wymagają zmniejszonych prędkości w porównaniu ze standardową stalą węglową o tej samej grubości.
Wymagania praktyczne poza samym laserem
- Rozmiar stołu: 2000×6000 mm to typowy obszar roboczy maszyn do grubych blach; należy potwierdzić, że obejmuje najdłuższy regularnie cięty element.
- Stół wymienny: załadunek dwupaletowy pozwala na cięcie ciężkiej maszyny podczas gdy operator rozładowuje — w przypadku długich cykli na grubej blasze to różnica między 60% a 85% wykorzystania.
- Zasilanie gazem: wysokociśnieniowy tlen do grubej blachy lub azot o wysokim przepływie do stali nierdzewnej; dobierz pojemność magazynu lub wytwarzanie na miejscu pod szczytowe zapotrzebowanie, a nie średnie.
- Chłodzenie: przemysłowe agregaty chłodnicze przystosowane do pracy ciągłej w Państwa temperaturze otoczenia; źródło 20 kW–30 kW wytwarza znaczne ilości ciepła.
- Osłony bezpieczeństwa: laser światłowodowy o moc 12 kW+ jest źródłem klasy 4; należy zaplanować obudowę bezpieczeństwa klasy 1 w miejscach, gdzie operatorzy pracują w pobliżu maszyny.
Dopasowanie maszyny do zestawu grubości
Praktyczna reguła wstępnej oceny ze zakładów produkcyjnych: jeśli ponad 30% Państwa pracy to stal węglowa o grubości 20 mm+, maszyna 12 000 W–20 000 W prawdopodobnie poprawi wydajność i obniży koszt na część w porównaniu z outsourcingiem lub wieloprocesowymi przepływami pracy. Jeśli gruba blacha jest podstawą działalności, a nie segmentem, przejście na 30 000 W daje zapas do 70 mm stali węglowej i 40 mm stali nierdzewnej — i konsoliduje cięcie tlenowo-paliwowe, plazmowe i wodne na jednym systemie. W obu przypadkach przed podjęciem decyzji prosimy zamówić cięcia próbne na Państwa gatunkach materiału o Państwa grubościach; próby cięcia ujawniają jakość krawędzi i prędkość znacznie wiarygodniej niż karty katalogowe.
Powiązane tematy szczegółowe
- Jak grubą stal może ciąć laser światłowodowy? Wymagania 20 mm–50 mm
- Co może ciąć laser światłowodowy? Tabele materiałów i grubości według mocy
- Parametry cięcia laserem światłowodowym 2000 W dla stali, stali nierdzewnej i aluminium
- Wytwarzanie azotu na miejscu do cięcia laserem
- Koszty generatora azotu PSA — szczegółowe zestawienie
Powiązane porównania
- Cięcie plazmowe a cięcie laserowe dla zakładów obróbki blachy
- Butle z azotem a generator azotu: porównanie kosztów
- Cięcie laserowe blachy aluminiowej: dobór mocy
- Cięcie laserowe miedzi: limity grubości
Maszyny do grubej blachy
- Wycinarka laserowa światłowodowa 12 000 W – do 35 mm stali węglowej
- Wycinarka laserowa światłowodowa 20 000 W – do 50 mm stali węglowej / 30 mm stali nierdzewnej
- Wycinarka laserowa światłowodowa 30 000 W – do 70 mm stali węglowej / 40 mm stali nierdzewnej
- Obudowa bezpieczeństwa lasera i kabina ochronna – osłony klasy 1 dla ogniw wysokiej mocy
Regularne cięcie blachy stalowej 20 mm+?
Prosimy przesłać nam rozkład grubości i gatunki materiału. Pomogą Państwo ocenić, czy laser światłowodowy 12 000 W–30 000 W pasuje do Państwa produkcji — i pokażemy cięcia próbne na Państwa blasze.
Omówienie zastosowania grubej blachy