
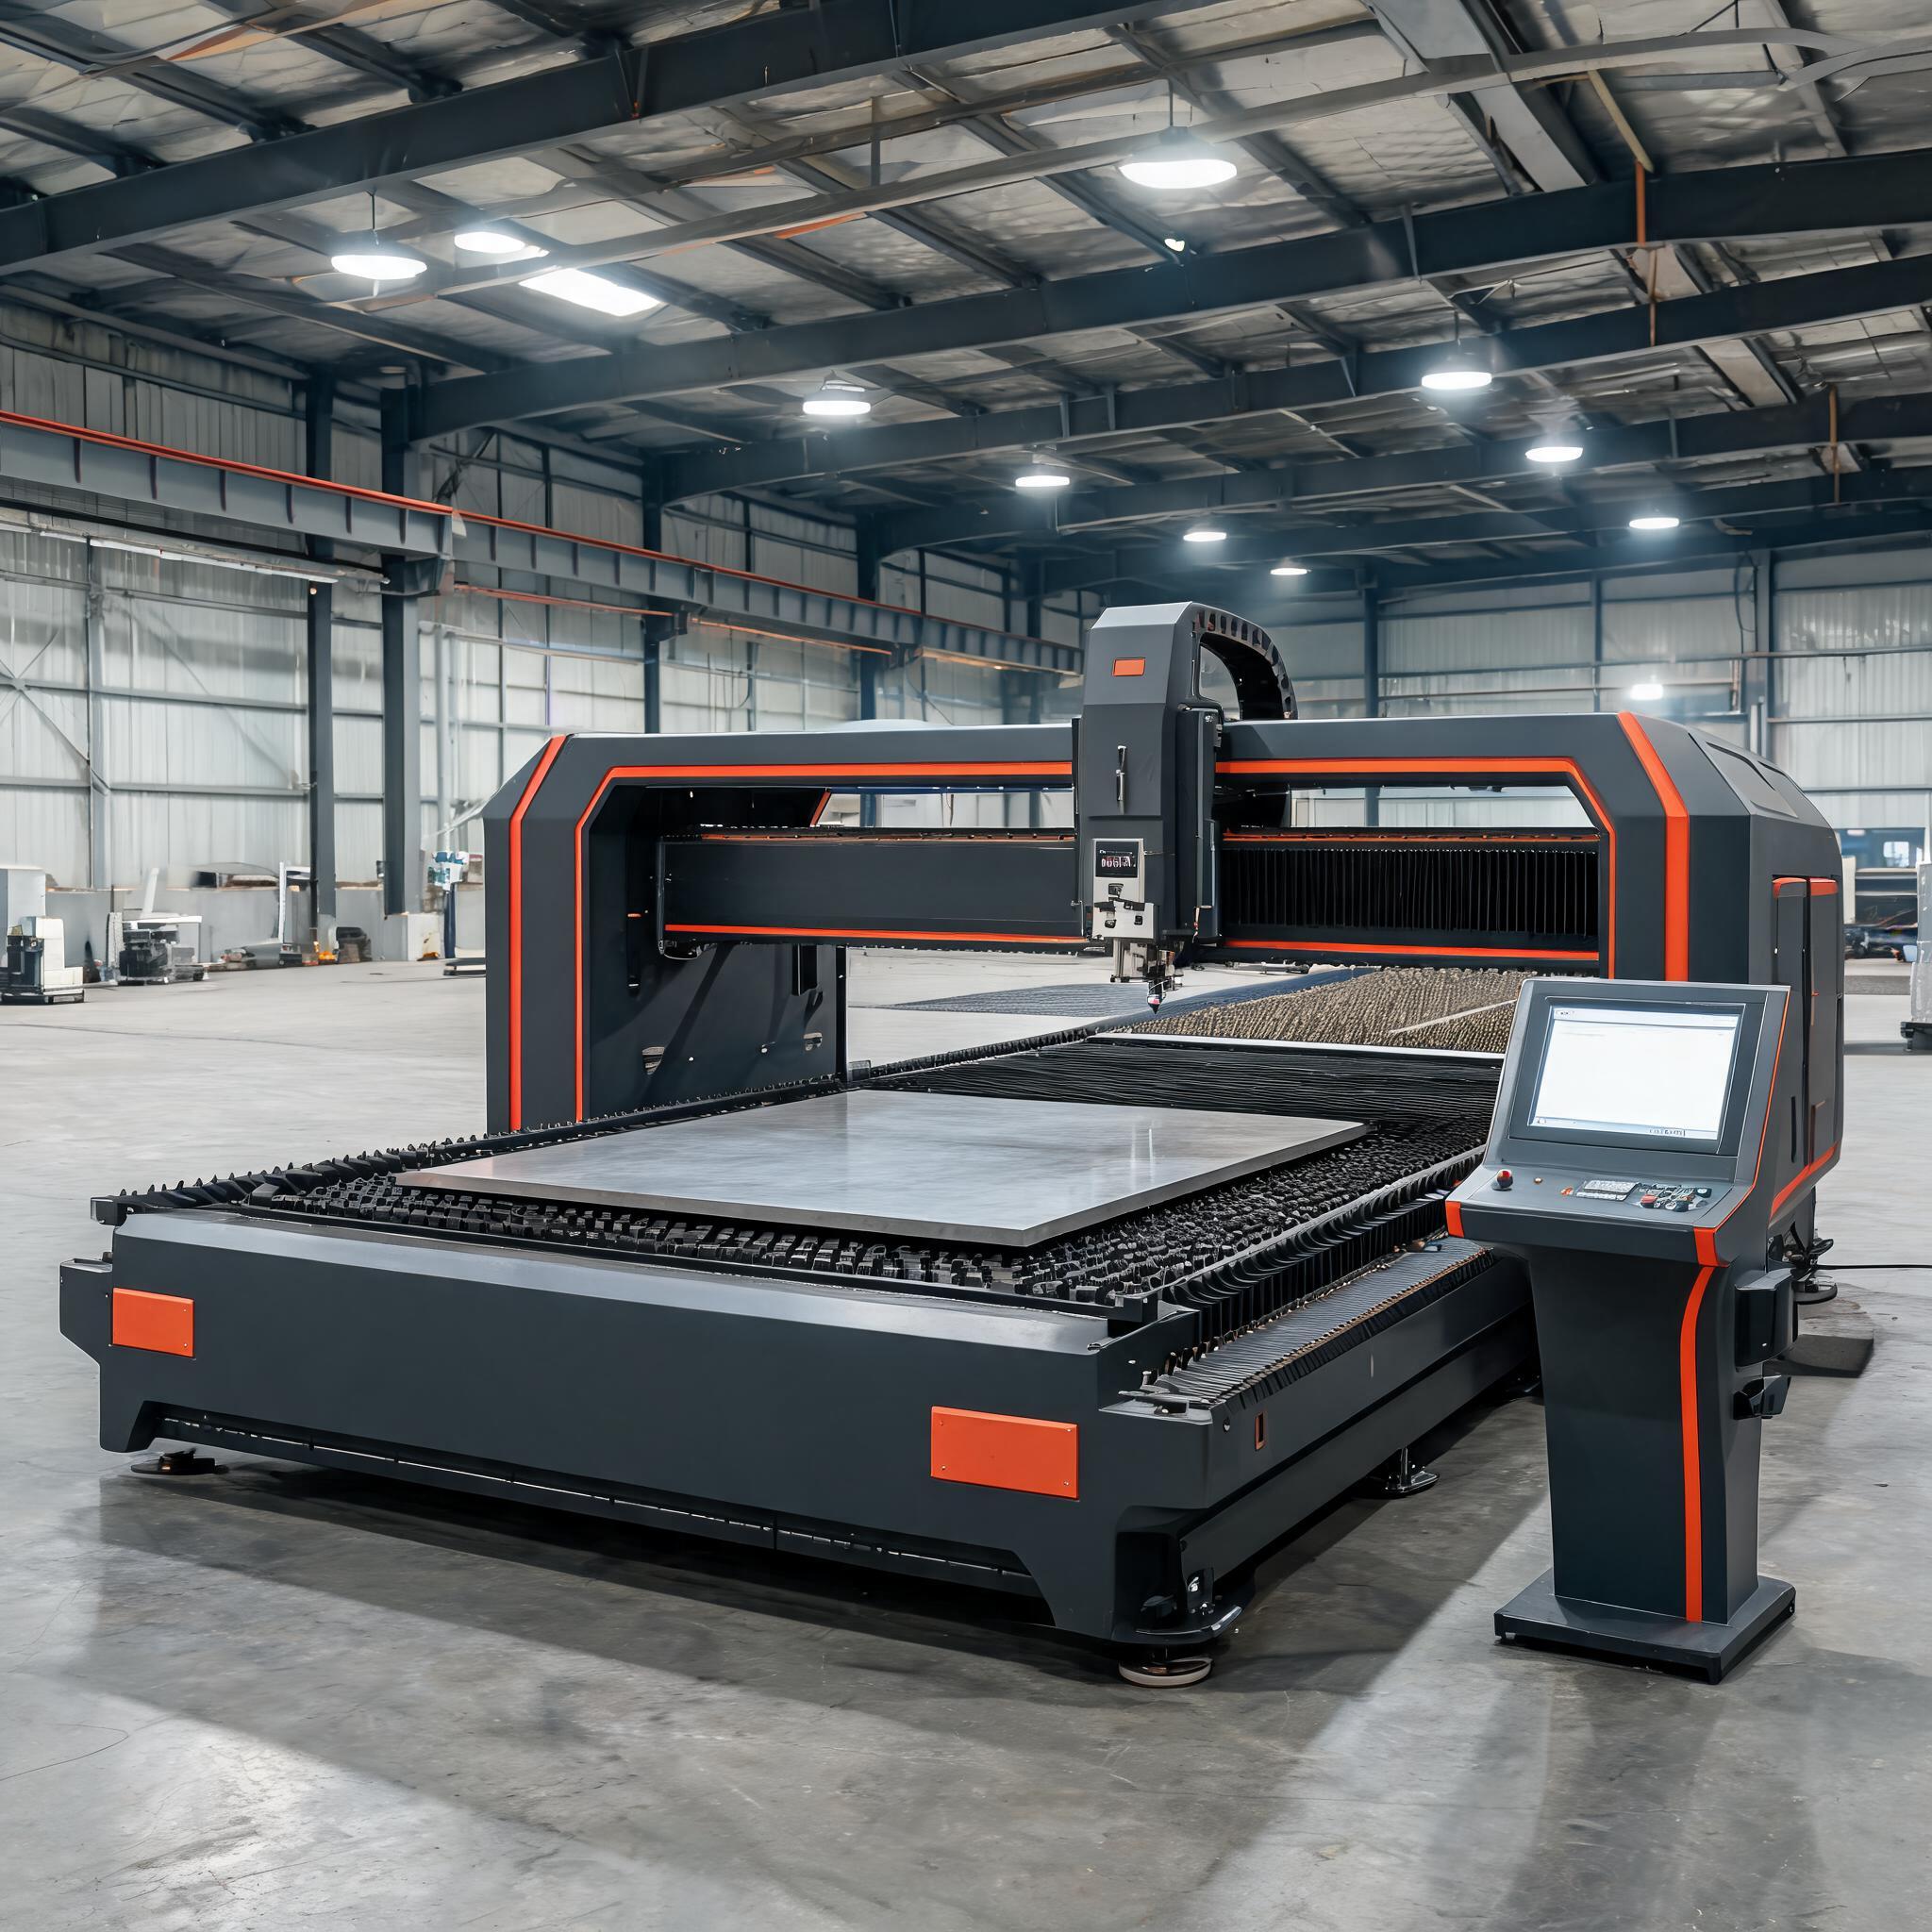
O que os lasers de fibra conseguem realisticamente fazer em chapa de aço espessa: limites práticos de espessura por potência, de 12 000W a 30 000W, gás de assistência oxigénio vs azoto em aço carbono, qualidade do bordo face ao plasma e ao oxi-corte, e como ajustar a máquina à sua combinação de espessuras.
Guia de Compra · Corte a Laser de Fibra para Chapa Grossa
Por que a chapa de aço grossa é um problema de corte diferente
O corte a laser de chapa de aço acima de 20 mm não se comporta em nada como o corte de chapa de 3 mm. O calor não tem para onde escapar, as paredes do corte absorvem energia, a escória fundida percorre um caminho mais longo para sair do corte e o gás de assistência tem de atravessar um canal profundo sem perder pressão. Durante décadas, esta faixa de espessura pertenceu ao corte por plasma, oxicorte e jato de água — cada um com compromissos em qualidade de bordo, velocidade ou custo. Os lasers de fibra de alta potência (12 000 W a 30 000 W) mudaram a economia do corte a laser de chapa de aço na faixa de 20–70 mm, e este guia explica o que a tecnologia consegue realisticamente fazer e como escolher para ela.
O que este guia abrange:
• Limites realistas de espessura para aço carbono consoante a potência do laser
• Gás de assistência: oxigénio vs. azoto em aço carbono espesso
• Qualidade de bordo, largura do corte e operações secundárias vs. plasma e oxicorte
• Os setores em que o corte a laser de chapa grossa substituiu processos mais antigos
• Como adequar a máquina ao seu mix real de espessuras
Quão espesso pode um laser de fibra cortar aço carbono?
A resposta honesta depende da potência, das expectativas de qualidade de bordo e do tempo de ciclo aceitável. O marketing dos fabricantes cita frequentemente máximos otimistas; os valores abaixo refletem a capacidade prática de passe único de máquinas configuradas para produção:
| Potência da máquina | Máx. aço carbono | Máx. aço inoxidável | Máx. alumínio | Tamanho da mesa |
|---|---|---|---|---|
| 12 000 W | 35 mm | 20 mm | – | 2000×6000 mm |
| 20 000 W | 50 mm | 30 mm | 25 mm | 2000×6000 mm |
| 30 000 W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Duas precauções ao ler especificações de espessura. Primeiro, espessura máxima e espessura produtiva são diferentes: uma máquina pode perfurar e cortar chapa de 70 mm, mas se essa espessura representa 5% da sua carga de trabalho, está a pagar um prémio por uma capacidade ocasional. Segundo, a qualidade de bordo degrada-se perto do máximo — bordos brilhantes e retos com escória mínima são realistas a 70–80% do limite indicado, enquanto cortes próximos do limite são mais lentos e podem exigir limpeza do bordo. Para uma discriminação por espessura e potência em vários materiais, consulte as nossas tabelas de espessura para laser de fibra e o guia dedicado aos requisitos de corte de aço de 20 mm a 50 mm.
Oxigénio vs. azoto em aço carbono espesso
Em chapa de aço carbono, a escolha do gás de assistência é principalmente o oxigénio. A reação exotérmica ferro-oxigénio adiciona energia ao corte, o que torna viável a chapa de 25–70 mm — e o oxigénio custa uma fração do azoto. O compromisso é um bordo de corte oxidado que pode precisar de limpeza antes de soldar ou pintar.
- Oxigénio: o padrão para aço carbono acima de ~12 mm. Menor custo de gás, assistência exotérmica em secções espessas, bordo ligeiramente oxidado.
- Azoto: escolhido para um bordo brilhante e isento de óxidos em aço carbono quando as peças seguem diretamente para soldadura ou acabamento — mas em grandes espessuras, os requisitos de pressão e caudal de azoto fazem os custos de gás subir acentuadamente.
Se cortar aço inoxidável ou alumínio além de aço carbono espesso, a procura de azoto domina o seu custo operacional. É por isso que as oficinas que investem em máquinas de 12 000 W+ incluem cada vez mais no orçamento a produção de azoto no local por PSA— produzindo azoto com 99,9% de pureza a pedido em vez de depender de garrafas entregues. As nossas análises de custos de geradores PSA e escolha de pureza e caudal cobrem a lógica de dimensionamento.
Laser de fibra vs. plasma vs. oxicorte em chapa grossa
| Fator | Oxicorte | Plasma (Hi-Def) | Laser de fibra (20 kW+) |
|---|---|---|---|
| Espessura prática (aço carbono) | Até 100 mm+ | Até 50–80 mm | Até 50–70 mm |
| Qualidade de bordo | Rugoso, requer limpeza | Moderada, algum chanfro | Limpo, escória mínima |
| Largura do corte | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Velocidade de corte (aço carbono 30 mm) | ~0,3–0,5 m/min | ~0,8–1,5 m/min | ~0,9–1,3 m/min |
| Desperdício de material | Elevado | Moderado | Muito baixo |
| Operações secundárias | Retificação, rebarbagem | Rebarbagem, correção de chanfro | Frequentemente nenhuma |
| Limitações de material | Apenas aço carbono | A maioria dos metais | A maioria dos metais |
| Custo operacional (chapa grossa) | Baixo (apenas gás) | Moderado | Mais elevado (eletricidade + gás) |
A comparação mostra onde os lasers de fibra vencem e onde não. O oxicorte continua a dominar as espessuras extremas acima de 70 mm e o custo operacional mais baixo; o plasma mantém vantagem no preço de compra bruto. Mas na combinação de qualidade de bordo, largura do corte, desperdício de material e eliminação de operações secundárias, os lasers de fibra de alta potência proporcionam um custo total por peça mais baixo na faixa de 20–50 mm, onde ocorre a maior parte do trabalho estrutural e de fabricação pesada. O quadro de decisão completo está na nossa comparação entre corte por plasma e corte a laser.
Onde se utiliza o corte a laser de chapa grossa
Aço estrutural e construção
Os fabricantes que processam vigas I, perfis H e chapa acima de 20 mm estiveram entre os primeiros a adotar. Os fluxos de trabalho tradicionais exigiam serragem, perfuração e corte por plasma como operações separadas; um laser de fibra de 20 000 W corta perfis, furos e chanfros numa única preparação, melhorando a precisão dimensional e reduzindo o tempo de manuseamento.
Construção naval e marítima
As secções de casco usam tipicamente aço de 10–40 mm, por vezes mais espesso. Os lasers de fibra de 20 000 W–30 000 W igualam ou excedem as velocidades do corte por plasma nestas espessuras com bordos significativamente mais limpos, e o corte de 0,2–0,5 mm desperdiça muito menos aço de qualidade marítima do que um corte de plasma de 2–5 mm.
Vasos de pressão e caldeiras
A preparação de juntas de soldadura depende da qualidade do bordo. Os lasers de fibra de alta potência cortam chapa de 25–45 mm com bordos limpos e retos que exigem preparação mínima antes da soldadura — particularmente valioso para espelhos tubulares e chapas de flange, onde a qualidade dos furos e a perpendicularidade dos bordos são críticas.
Maquinaria pesada e equipamento mineiro
A chapa resistente ao desgaste (Hardox e graus similares) na faixa de 20–40 mm corta eficientemente em máquinas de 12 000 W–20 000 W, embora os graus endurecidos exijam velocidades reduzidas em comparação com o aço carbono padrão na mesma espessura.
Requisitos práticos além do laser
- Tamanho da mesa: 2000×6000 mm é a área de trabalho comum para máquinas de chapa grossa; confirme se cobre a sua peça regular mais longa.
- Mesa de troca: o carregamento com duplo pallet mantém a máquina pesada a corte enquanto o operador descarrega — em ciclos longos de chapa espessa, esta é a diferença entre 60% e 85% de utilização.
- Fornecimento de gás: oxigénio a alta pressão para chapa espessa, ou azoto de elevado caudal para trabalho com inox; dimensione o armazenamento ou a geração no local para o pico de procura, não para a média.
- Arrefecimento: chillers industriais dimensionados para serviço contínuo à temperatura ambiente do seu local; uma fonte de 20kW–30kW gera uma quantidade substancial de calor.
- Proteção de segurança: um laser de fibra de 12kW ou superior é uma fonte de Classe 4; preveja uma cabina de segurança Classe 1 quando os operadores trabalham junto à máquina.
Ajustar a Máquina à Sua Combinação de Espessuras
Uma regra prática de triagem usada em oficinas de produção: se mais de 30% do seu trabalho for aço carbono de 20mm ou superior, uma máquina de 12 000W–20 000W provavelmente melhora o rendimento e reduz o custo por peça face à subcontratação ou a fluxos de trabalho com múltiplos processos. Se a chapa espessa for o seu negócio principal e não apenas um segmento, o passo para 30 000W dá margem até 70mm de aço carbono e 40mm de inox — e consolida os trabalhos de oxi-corte, plasma e corte por jato de água num único sistema. Em qualquer dos casos, solicite cortes de amostra nos seus tipos de material com as suas espessuras antes de avançar; os ensaios de corte revelam a qualidade do bordo e a velocidade com muito mais fiabilidade do que as fichas técnicas.
Tópicos Relacionados de Análise Aprofundada
- Qual a espessura máxima que um laser de fibra corta em aço? Requisitos de 20mm–50mm
- O que pode um laser de fibra cortar? Tabelas de materiais e espessuras por potência
- Parâmetros de corte com laser de fibra de 2000W para aço, inox e alumínio
- Geração de azoto no local para corte a laser
- Análise de custos do gerador de azoto PSA
Comparações Relacionadas
- Corte por plasma vs. corte a laser para oficinas de chapa metálica
- Garrafas de azoto vs. gerador de azoto: comparação de custos
- Corte a laser de chapa de alumínio: seleção de potência
- Corte a laser de cobre: limites de espessura
Máquinas para Chapa Espessa
- Máquina de corte a laser de fibra de 12 000W – até 35mm de aço carbono
- Máquina de corte a laser de fibra de 20 000W – até 50mm de aço carbono / 30mm de inox
- Máquina de corte a laser de fibra de 30 000W – até 70mm de aço carbono / 40mm de inox
- Cabina de segurança e proteção para laser – proteção Classe 1 para células de alta potência
Corta regularmente chapa de aço de 20mm ou superior?
Envie-nos a sua distribuição de espessuras e tipos de material. Ajudamo-lo a avaliar se um laser de fibra de 12 000W–30 000W se adequa à sua produção — e mostramos-lhe cortes de amostra na sua própria chapa.
Discuta a Sua Aplicação de Chapa Espessa