
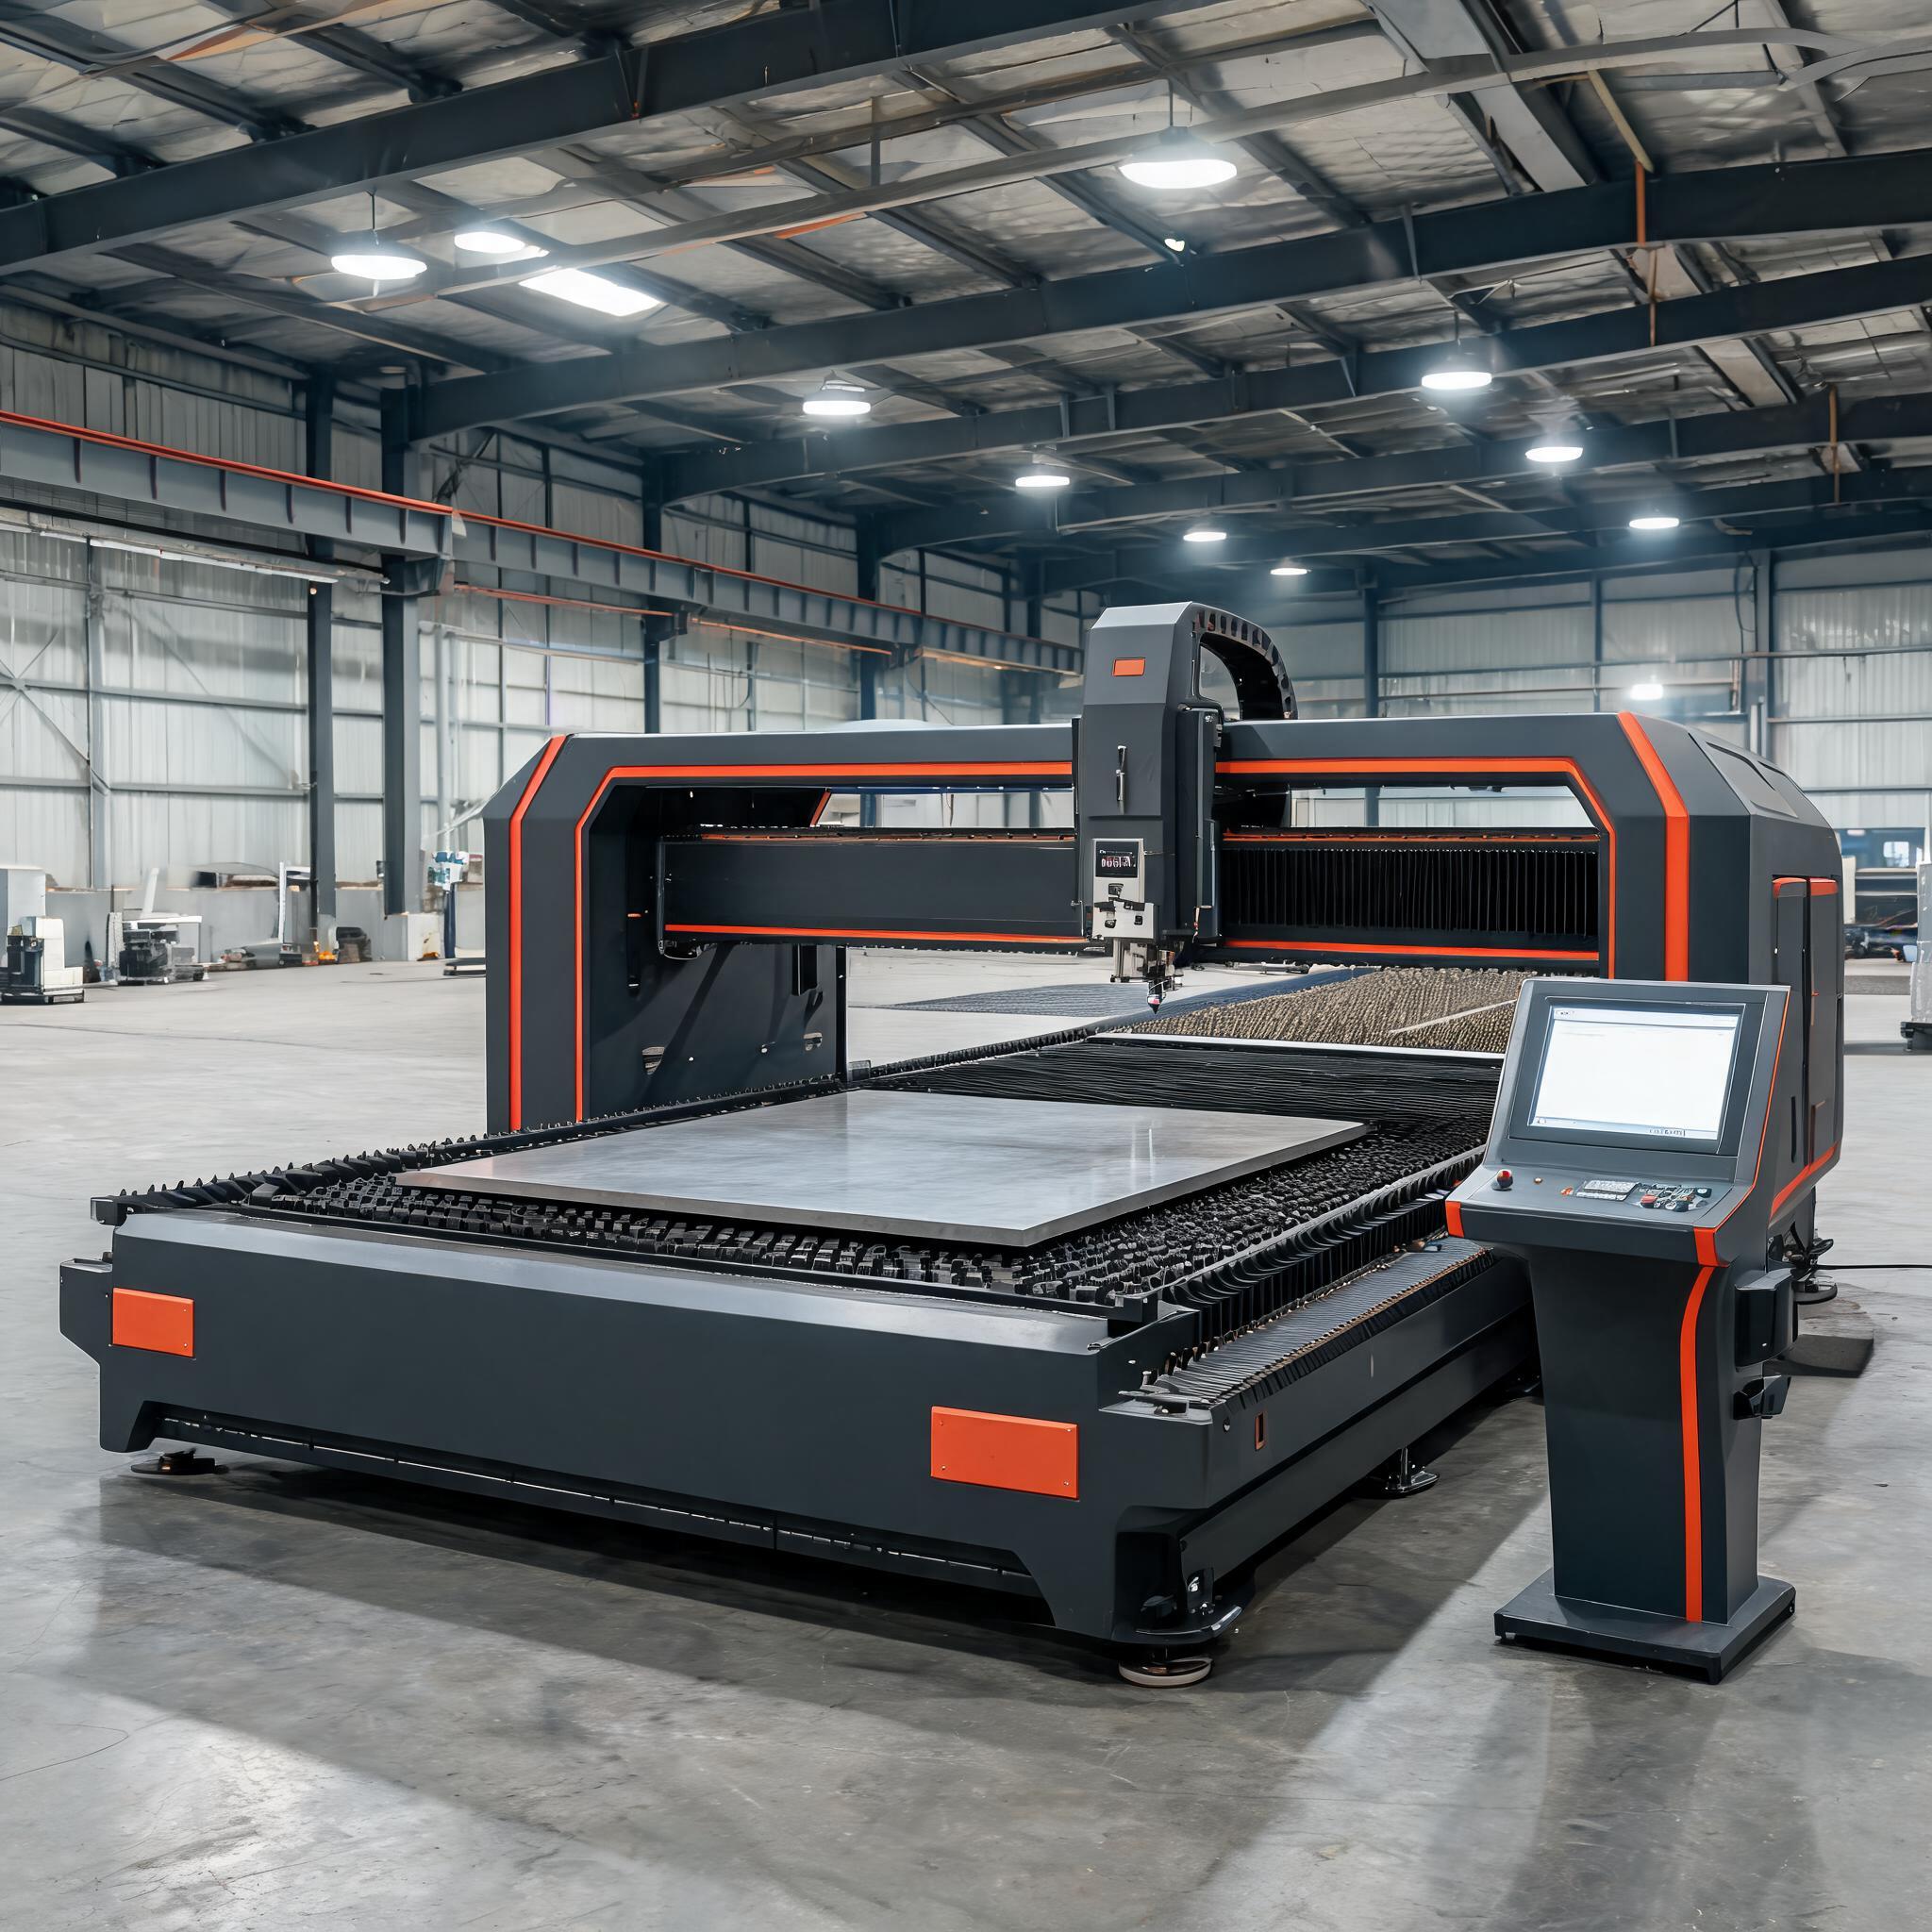
Ce pot face laserelor cu fibră în mod realist pe placă groasă de oțel: limite practice de grosime în funcție de putere, de la 12.000W la 30.000W, oxigen vs azot ca gaz de asistență pe oțel carbon, calitatea marginii față de plasmă și oxy-fuel și cum să potriviți o mașină cu gama dumneavoastră de grosimi.
Ghid de cumpărare · Tăiere laser cu fibră pentru tabelă groasă
De ce tabela groasă de oțel reprezintă o altă problemă de tăiere
Tăierea cu laser a tablei de oțel peste 20 mm nu se comportă deloc ca tăierea tablei de 3 mm. Căldura nu are unde să se ducă, pereții tăieturii absorb energie, zgura topită are un drum mai lung de parcurs pentru a ieși din tăietură, iar gazul de asistare trebuie să împingă printr-un canal adânc fără a pierde presiune. Decenii la rând, acest interval de grosime a aparținut tăierii cu plasmă, tăierii oxiacetilenice și tăierii cu jet de apă – fiecare cu compromisuri privind calitatea muchiei, viteza sau costul. Laserele cu fibră de mare putere (12.000 W până la 30.000 W) au schimbat economia tăierii laser a tablei de oțel în intervalul 20–70 mm, iar acest ghid explică ce poate face tehnologia în mod realist și cum să alegeți în consecință.
Ce acoperă acest ghid:
• Limite realiste de grosime pentru oțelul carbon în funcție de puterea laserului
• Gaz de asistare cu oxigen vs. azot pe oțel carbon gros
• Calitatea muchiei, lățimea tăieturii și operațiile secundare față de plasmă și oxiacetilenic
• Industriile în care tăierea laser a tablei groase a înlocuit procesele mai vechi
• Cum să potriviți o mașină cu mixul real de grosimi
Cât de gros poate tăia un laser cu fibră oțelul carbon?
Răspunsul onest depinde de putere, de așteptările privind calitatea muchiei și de timpul de ciclu acceptabil. Marketingul producătorilor citează adesea maxime optimiste; cifrele de mai jos reflectă capacitatea practică într-o singură trecere a mașinilor configurate pentru producție:
| Puterea mașinii | Grosime max. oțel carbon | Grosime max. oțel inoxidabil | Grosime max. aluminiu | Dimensiunea mesei |
|---|---|---|---|---|
| 12.000 W | 35 mm | 20 mm | – | 2000×6000 mm |
| 20.000 W | 50 mm | 30 mm | 25 mm | 2000×6000 mm |
| 30.000 W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Două atenționări la citirea specificațiilor de grosime. În primul rând, grosimea maximă și grosimea productivă sunt diferite: o mașină poate penetra și tăia o tabelă de 70 mm, dar dacă acea grosime reprezintă 5 % din volumul dumneavoastră de lucru, plătiți un preț premium pentru o capacitate ocazională. În al doilea rând, calitatea muchiei se degradează aproape de maxim – muchii luminoase și drepte, cu zgură minimă, sunt realiste la 70–80 % din limita declarată, în timp ce tăierile aproape de limită rulează mai lent și pot necesita curățarea muchiei. Pentru o defalcare pe grosimi și putere pentru mai multe materiale, consultați tabelele de grosimi pentru laser cu fibră și ghidul dedicat cerințelor de tăiere a oțelului de 20 mm–50 mm.
Oxigen vs. azot pe oțel carbon gros
Pe tabla de oțel carbon, alegerea gazului de asistare este în primul rând oxigenul. Reacția exotermă fier-oxigen adaugă energie tăieturii, ceea ce face posibilă tăierea tablei de 25–70 mm – iar oxigenul costă o fracțiune din prețul azotului. Compromisul este o muchie de tăiere oxidată care poate necesita curățare înainte de sudare sau vopsire.
- Oxigen: standardul pentru oțel carbon peste ~12 mm. Cost mai redus al gazului, asistare exotermă pe secțiuni groase, muchie ușor oxidată.
- Azot: ales pentru o muchie luminoasă, fără oxizi, pe oțel carbon când piesele merg direct la sudare sau finisare – dar la grosimi mari, cerințele de presiune și debit de azot cresc costurile gazului în mod accentuat.
Dacă tăiați oțel inoxidabil sau aluminiu alături de oțel carbon gros, cererea de azot domină costul dumneavoastră operațional. De aceea, atelierele care investesc în mașini de 12.000 W+ bugetează tot mai mult pentru generare de azot PSA la fața locului– producând azot de 99,9 % puritate la cerere, în loc să se bazeze pe butelii livrate. Analizele noastre privind costurile generatoarelor PSA și alegerea purității și a debitului acoperă logica dimensionării.
Laser cu fibră vs. plasmă vs. oxiacetilenic pe tabelă groasă
| Factor | Oxiacetilenic | Plasmă (Hi-Def) | Laser cu fibră (20 kW+) |
|---|---|---|---|
| Grosime practică (oțel carbon) | Până la 100 mm+ | Până la 50–80 mm | Până la 50–70 mm |
| Calitatea muchiei | Rugoză, necesită curățare | Moderată, oarecare teșire | Curată, zgură minimă |
| Lățimea tăieturii | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Viteza de tăiere (oțel carbon 30 mm) | ~0,3–0,5 m/min | ~0,8–1,5 m/min | ~0,9–1,3 m/min |
| Risipă de material | Mare | Moderată | Foarte mică |
| Operații secundare | Polizare, debavurare | Debavurare, corecția teșirii | Adesea niciuna |
| Limitări de material | Doar oțel carbon | Majoritatea metalelor | Majoritatea metalelor |
| Cost operațional (tabelă groasă) | Redus (doar gaz) | Moderat | Mai ridicat (electricitate + gaz) |
Comparația arată unde câștigă laserele cu fibră și unde nu. Oxiacetilenicul deține încă grosimile extreme peste 70 mm și cel mai mic cost operațional; plasma păstrează un avantaj la prețul brut de achiziție. Dar la calitatea combinată a muchiei, lățimea tăieturii, risipa de material și eliminarea operațiilor secundare, laserele cu fibră de mare putere oferă un cost total pe piesă mai redus în intervalul 20–50 mm, unde are loc cea mai mare parte a lucrărilor structurale și de fabricație grea. Cadrul complet de decizie se află în comparația dintre tăierea cu plasmă și tăierea cu laser.
Unde se utilizează tăierea laser a tablei groase
Oțel structural și construcții
Atelierele care prelucrează grinzi I, profile H și tabelă peste 20 mm s-au numărat printre primii adoptatori. Fluxurile tradiționale necesitau debitare, găurire și tăiere cu plasmă ca operații separate; un laser cu fibră de 20.000 W taie profile, găuri și teșituri într-o singură fixare, îmbunătățind precizia dimensională și reducând timpul de manipulare.
Construcții navale și marin
Secțiunile de cocă utilizează de obicei oțel de 10–40 mm, uneori mai gros. Laserele cu fibră la 20.000 W–30.000 W egalează sau depășesc vitezele tăierii cu plasmă la aceste grosimi, cu muchii semnificativ mai curate, iar tăietura de 0,2–0,5 mm risipește mult mai puțin oțel scump de calitate marină decât o tăietură de plasmă de 2–5 mm.
Vase de presiune și cazane
Pregătirea îmbinărilor sudate depinde de calitatea muchiei. Laserele cu fibră de mare putere taie tabelă de 25–45 mm cu muchii curate și drepte, care necesită pregătire minimă înainte de sudare – deosebit de valoros pentru plăcile tubulare și flanșe, unde calitatea găurilor și perpendicularitatea muchiei sunt critice.
Mașini grele și echipamente miniere
Tabela rezistentă la uzură (Hardox și sortimente similare) în intervalul 20–40 mm se taie eficient pe mașini de 12.000 W–20.000 W, deși sortimentele călite necesită viteze reduse comparativ cu oțelul carbon standard la aceeași grosime.
Cerințe practice dincolo de laser
- Dimensiunea mesei: 2000×6000 mm este aria de lucru obișnuită pentru mașinile de tabelă groasă; confirmați că acoperă cea mai lungă piesă obișnuită a dumneavoastră.
- Tabel de schimb: încărcarea cu două palete permite mașinii grele să taie în timp ce operatorul descarcă — pe cicluri lungi de placă groasă, aceasta este diferența dintre o utilizare de 60% și una de 85%.
- Alimentarea cu gaz: oxigen de înaltă presiune pentru placă groasă sau azot cu debit mare pentru lucrări în inox; dimensionați stocarea sau generarea la fața locului pentru cererea de vârf, nu pentru medie.
- Răcire: chillere de calitate industrială dimensionate pentru funcționare continuă la temperatura ambiantă a locației dumneavoastră; o sursă de 20kW–30kW generează o cantitate substanțială de căldură.
- Protecție de securitate: un laser cu fibră de 12kW+ este o sursă de clasa 4; prevedeți o incintă de securitate de clasa 1 acolo unde operatorii lucrează în apropierea mașinii.
Potrivirea mașinii cu gama dumneavoastră de grosimi
O regulă utilă de evaluare din atelierele de producție: dacă peste 30% din lucrările dumneavoastră sunt din oțel carbon de 20mm+, o mașină de 12.000W–20.000W va îmbunătăți probabil debitul și va reduce costul pe piesă față de externalizare sau fluxuri cu mai multe procese. Dacă placa groasă este activitatea dumneavoastră principală, nu doar un segment, trecerea la 30.000W oferă o marjă de până la 70mm oțel carbon și 40mm inox — și concentrează lucrările oxy-fuel, plasma și waterjet într-un singur sistem. În ambele cazuri, solicitați tăieri de probă pe propriile dumneavoastră calități de material la propriile dumneavoastră grosimi înainte de a vă angaja; testele de tăiere relevă calitatea marginii și viteza mult mai fiabil decât fișele tehnice.
Subiecte conexe aprofundate
- Cât de gros poate tăia un laser cu fibră oțelul? Cerințe pentru 20mm–50mm
- Ce poate tăia un laser cu fibră? Tabele de materiale și grosimi după putere
- Parametri de tăiere cu laser cu fibră de 2000W pentru oțel, inox și aluminiu
- Generarea de azot la fața locului pentru tăierea cu laser
- Defalcarea costurilor generatorului de azot PSA
Comparații conexe
- Tăierea cu plasmă vs. tăierea cu laser pentru atelierele de tablă metalică
- Butelii de azot vs. generator de azot: comparație de costuri
- Tăierea cu laser a tablei de aluminiu: selecția puterii
- Tăierea cu laser a cuprului: limite de grosime
Mașini pentru placă groasă
- Mașină de tăiere cu laser cu fibră de 12.000W – până la 35mm oțel carbon
- Mașină de tăiere cu laser cu fibră de 20.000W – până la 50mm oțel carbon / 30mm inox
- Mașină de tăiere cu laser cu fibră de 30.000W – până la 70mm oțel carbon / 40mm inox
- Incintă de securitate pentru laser și cabină de protecție – protecție de clasa 1 pentru celule de înaltă putere
Tăiați în mod regulat placă de oțel de 20mm+?
Trimiteți-ne distribuția grosimilor și calitățile de material. Vă ajutăm să evaluați dacă un laser cu fibră de 12.000W–30.000W se potrivește producției dumneavoastră — și vă arătăm tăieri de probă pe propria dumneavoastră placă.
Discutați aplicația dumneavoastră pentru placă groasă