
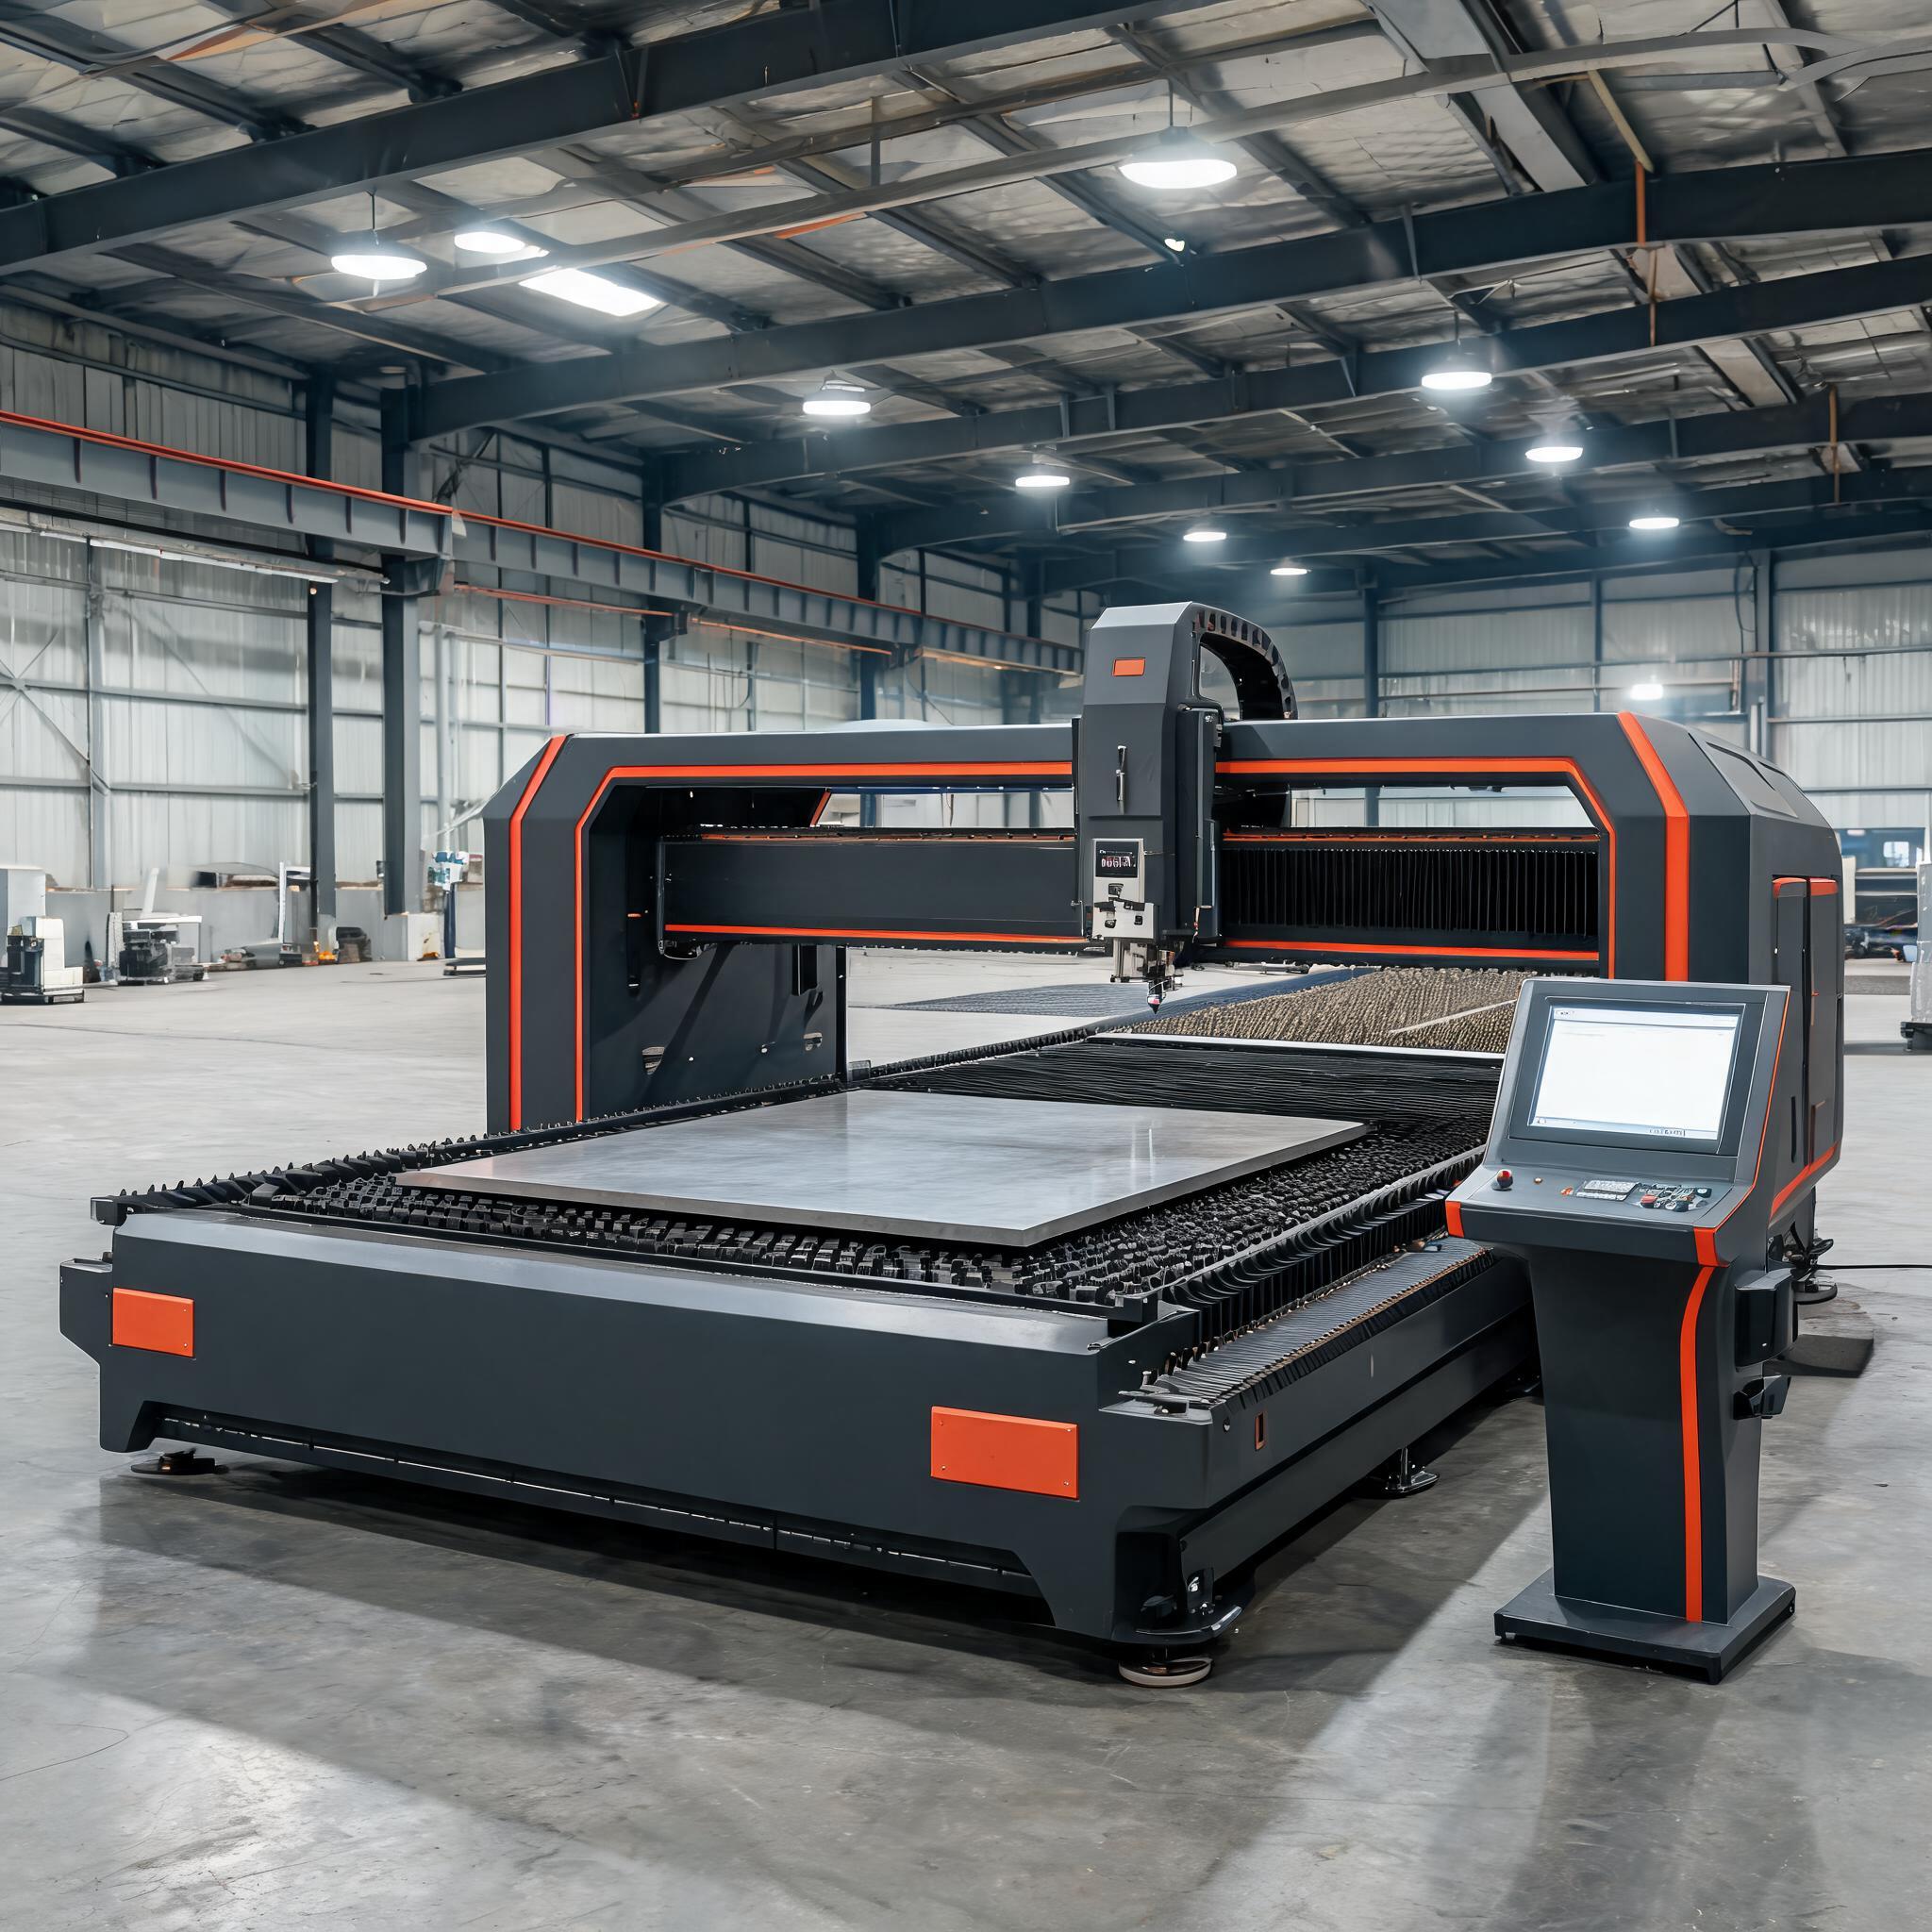
Что волоконные лазеры реально могут делать при резке толстого стального листа: практические ограничения по толщине в зависимости от мощности от 12 000 до 30 000 Вт, кислород против азота в качестве вспомогательного газа на углеродистой стали, качество кромки против плазмы и газовой резки, а также как подобрать станок под вашу номенклатуру толщин.
Руководство по выбору · Волоконная лазерная резка толстого листа
Почему резка толстой стали — это другая задача
Лазерная резка стального листа толщиной свыше 20 мм работает совсем не так, как резка листа 3 мм. Теплу некуда отводиться, стенки реза поглощают энергию, расплавленному шлаку требуется более длинный путь выхода из реза, а вспомогательный газ должен продавливаться через глубокий канал без потери давления. Десятилетиями этот диапазон толщин относился к плазменной резке, кислородной резке и гидроабразивной резке — каждый способ имеет компромиссы по качеству кромки, скорости или стоимости. Волоконные лазеры высокой мощности (от 12 000 Вт до 30 000 Вт) изменили экономику лазерной резки стального листа в диапазоне 20–70 мм, и это руководство объясняет, что технология реально может делать и как под неё выбирать оборудование.
Что охватывает руководство:
• Реалистичные пределы толщины для углеродистой стали в зависимости от мощности лазера
• Кислород или азот в качестве вспомогательного газа при резке толстой углеродистой стали
• Качество кромки, ширина реза и вторичные операции в сравнении с плазмой и кислородной резкой
• Отрасли, где лазерная резка толстого листа заменила прежние процессы
• Как подобрать станок под фактическое распределение толщин
Какую толщину углеродистой стали может резать волоконный лазер?
Честный ответ зависит от мощности, требований к качеству кромки и допустимого времени цикла. В маркетинге производители часто приводят оптимистичные максимальные значения; цифры ниже отражают практические возможности однопроходной резки на машинах в производственной комплектации:
| Мощность станка | Макс. углеродистая сталь | Макс. нержавеющая сталь | Макс. алюминий | Размер рабочего стола |
|---|---|---|---|---|
| 12 000 Вт | 35 мм | 20 мм | – | 2000×6000 мм |
| 20 000 Вт | 50 мм | 30 мм | 25 мм | 2000×6000 мм |
| 30 000 Вт | 70 мм | 40 мм | 30 мм | 2000×6000 мм |
Два предостережения при чтении спецификаций по толщине. Во-первых, максимальная толщина и производительная толщина — разные вещи: станок может пробить и прорезать лист 70 мм, но если эта толщина составляет 5 % вашей загрузки, вы платите надбавку за эпизодическую возможность. Во-вторых, качество кромки ухудшается ближе к максимуму: светлые прямоугольные кромки с минимальным гратом реалистичны при 70–80 % заявленного предела, а резы у самого предела идут медленнее и могут потребовать зачистки кромки. Разбивку по толщинам и мощности для разных материалов см. в нашей таблице толщин для волоконных лазеров и в отдельном руководстве по требованиям к резке стали толщиной 20–50 мм.
Кислород или азот при резке толстой углеродистой стали
На листе из углеродистой стали выбор вспомогательного газа — прежде всего кислород. Экзотермическая реакция железа с кислородом добавляет энергию в зону реза, именно благодаря этому резка листа 25–70 мм вообще возможна, а кислород стоит в разы дешевле азота. Компромисс — окисленная кромка реза, которую может потребоваться очистить перед сваркой или окрашиванием.
- Кислород: стандартный выбор для углеродистой стали толще ~12 мм. Ниже стоимость газа, экзотермическая поддержка на толстых сечениях, слегка окисленная кромка.
- Азот: выбирают для светлой кромки без оксидов на углеродистой стали, когда детали сразу идут на сварку или отделку, — но при больших толщинах требования к давлению и расходу азота резко увеличивают затраты на газ.
Если вы режете нержавеющую сталь или алюминий наряду с толстой углеродистой сталью, потребность в азоте определяет ваши операционные затраты. Поэтому цеха, инвестирующие в станки мощностью 12 000 Вт и выше, всё чаще закладывают в бюджет собственную генерацию азота по технологии PSA— производство азота чистотой 99,9 % по требованию вместо зависимости от привозных баллонов. В наших разборах стоимости генераторов PSA и выбора чистоты и расхода изложена логика подбора.
Волоконный лазер, плазма и кислородная резка толстого листа
| Фактор | Кислородная резка | Плазма (Hi-Def) | Волоконный лазер (20 кВт+) |
|---|---|---|---|
| Практическая толщина (углеродистая сталь) | До 100 мм и более | До 50–80 мм | До 50–70 мм |
| Качество кромки | Шероховатое, требуется зачистка | Среднее, есть скос | Чистое, минимальный грат |
| Ширина реза | 2–4 мм | 2–5 мм | 0,2–0,5 мм |
| Скорость резки (30 мм, углеродистая сталь) | ~0,3–0,5 м/мин | ~0,8–1,5 м/мин | ~0,9–1,3 м/мин |
| Отход материала | Высокий | Средний | Очень низкий |
| Вторичные операции | Шлифовка, удаление заусенцев | Удаление заусенцев, исправление скоса | Часто не требуются |
| Ограничения по материалам | Только углеродистая сталь | Большинство металлов | Большинство металлов |
| Операционные затраты (толстый лист) | Низкие (только газ) | Средние | Выше (электроэнергия + газ) |
Сравнение показывает, где волоконные лазеры выигрывают, а где нет. Кислородная резка по-прежнему вне конкуренции на экстремальных толщинах свыше 70 мм и по минимальным операционным затратам; плазма сохраняет преимущество по цене закупки. Но по совокупности качества кромки, ширины реза, отходов материала и отказа от вторичных операций волоконные лазеры высокой мощности обеспечивают более низкую себестоимость детали в диапазоне 20–50 мм, где выполняется большая часть работ по несущим конструкциям и тяжёлому металлопроизводству. Полная методика принятия решения — в нашем сравнении плазменной и лазерной резки.
Где применяется лазерная резка толстого листа
Строительные металлоконструкции
Предприятия, обрабатывающие двутавровые балки, H-профили и лист толще 20 мм, были среди первых, кто внедрил технологию. Традиционные процессы требовали пиления, сверления и плазменной резки как отдельных операций; волоконный лазер 20 000 Вт режет профили, отверстия и скосы за одну установку, повышая точность размеров и сокращая время на манипуляции с деталями.
Судостроение
Секции корпуса обычно выполняют из стали толщиной 10–40 мм, иногда толще. Волоконные лазеры мощностью 20 000–30 000 Вт достигают или превышают скорость плазменной резки на таких толщинах при значительно более чистой кромке, а рез 0,2–0,5 мм расходует гораздо меньше дорогой судостроительной стали, чем плазменный рез 2–5 мм.
Сосуды под давлением и котлы
Подготовка сварного соединения зависит от качества кромки. Волоконные лазеры высокой мощности режут лист 25–45 мм с чистыми прямоугольными кромками, требующими минимальной подготовки перед сваркой, — особенно ценно для трубных решёток и фланцевых листов, где критичны качество отверстий и перпендикулярность кромки.
Тяжёлое машиностроение и горное оборудование
Износостойкий лист (Hardox и аналогичные марки) толщиной 20–40 мм эффективно режется на станках мощностью 12 000–20 000 Вт, хотя закалённые марки требуют снижения скорости по сравнению со стандартной углеродистой сталью той же толщины.
Практические требования помимо лазера
- Размер рабочего стола: 2000×6000 мм — распространённая рабочая зона станков для толстого листа; убедитесь, что она вмещает вашу самую длинную регулярную деталь.
- Смена стола: загрузка с двумя поддонами позволяет станку продолжать резку тяжёлой заготовки, пока оператор разгружает детали; на длительных циклах резки толстого листа это разница между загрузкой 60 % и 85 %.
- Подача газа: кислород высокого давления для толстого листа или азот с высоким расходом для нержавеющей стали; выбирайте объём хранения или собственную генерацию исходя из пиковой, а не средней потребности.
- Охлаждение: промышленные чиллеры, рассчитанные на непрерывную работу при температуре окружающей среды вашего региона; источник мощностью 20–30 кВт выделяет значительное количество тепла.
- Защитное ограждение: волоконный лазер мощностью 12 кВт и более относится к источнику класса 4; предусмотрите защитную кабину класса 1 если операторы работают рядом со станком.
Подбор станка под вашу номенклатуру толщин
Полезное правило отбора из практики производственных цехов: если более 30 % ваших работ приходится на углеродистую сталь толщиной 20 мм и более, станок мощностью 12 000–20 000 Вт, вероятно, повысит производительность и снизит себестоимость детали по сравнению с аутсорсингом или многооперационными процессами. Если толстый лист — это основа вашего бизнеса, а не отдельный сегмент, переход к 30 000 Вт даёт запас до 70 мм по углеродистой стали и до 40 мм по нержавеющей, а также объединяет газовую, плазменную и гидроабразивную резку в одной системе. В любом случае перед принятием решения запросите пробные резы на ваших марках материала и ваших толщинах; испытания резки гораздо надёжнее, чем спецификации, показывают качество кромки и скорость.
Смежные подробные темы
- Какую толщину стали режет волоконный лазер? Требования для 20–50 мм
- Что режет волоконный лазер? Таблицы материалов и толщин по мощности
- Параметры резки волоконным лазером 2000 Вт для стали, нержавеющей стали и алюминия
- Собственная генерация азота для лазерной резки
- Структура затрат на генератор азота PSA
Смежные сравнения
- Плазменная резка против лазерной для цехов по обработке листового металла
- Баллоны с азотом против генератора азота: сравнение затрат
- Лазерная резка алюминиевого листа: выбор мощности
- Лазерная резка меди: ограничения по толщине
Станки для толстого листа
- Волоконный лазерный станок 12 000 Вт — до 35 мм по углеродистой стали
- Волоконный лазерный станок 20 000 Вт — до 50 мм по углеродистой стали / 30 мм по нержавеющей
- Волоконный лазерный станок 30 000 Вт — до 70 мм по углеродистой стали / 40 мм по нержавеющей
- Защитная кабина и ограждение для лазера — ограждение класса 1 для ячеек высокой мощности
Регулярно режете стальной лист толщиной 20 мм и более?
Пришлите нам распределение толщин и марки материалов. Мы поможем оценить, подходит ли волоконный лазер мощностью 12 000–30 000 Вт для вашего производства, и покажем пробные резы на вашем листе.
Обсудить вашу задачу по толстому листу