
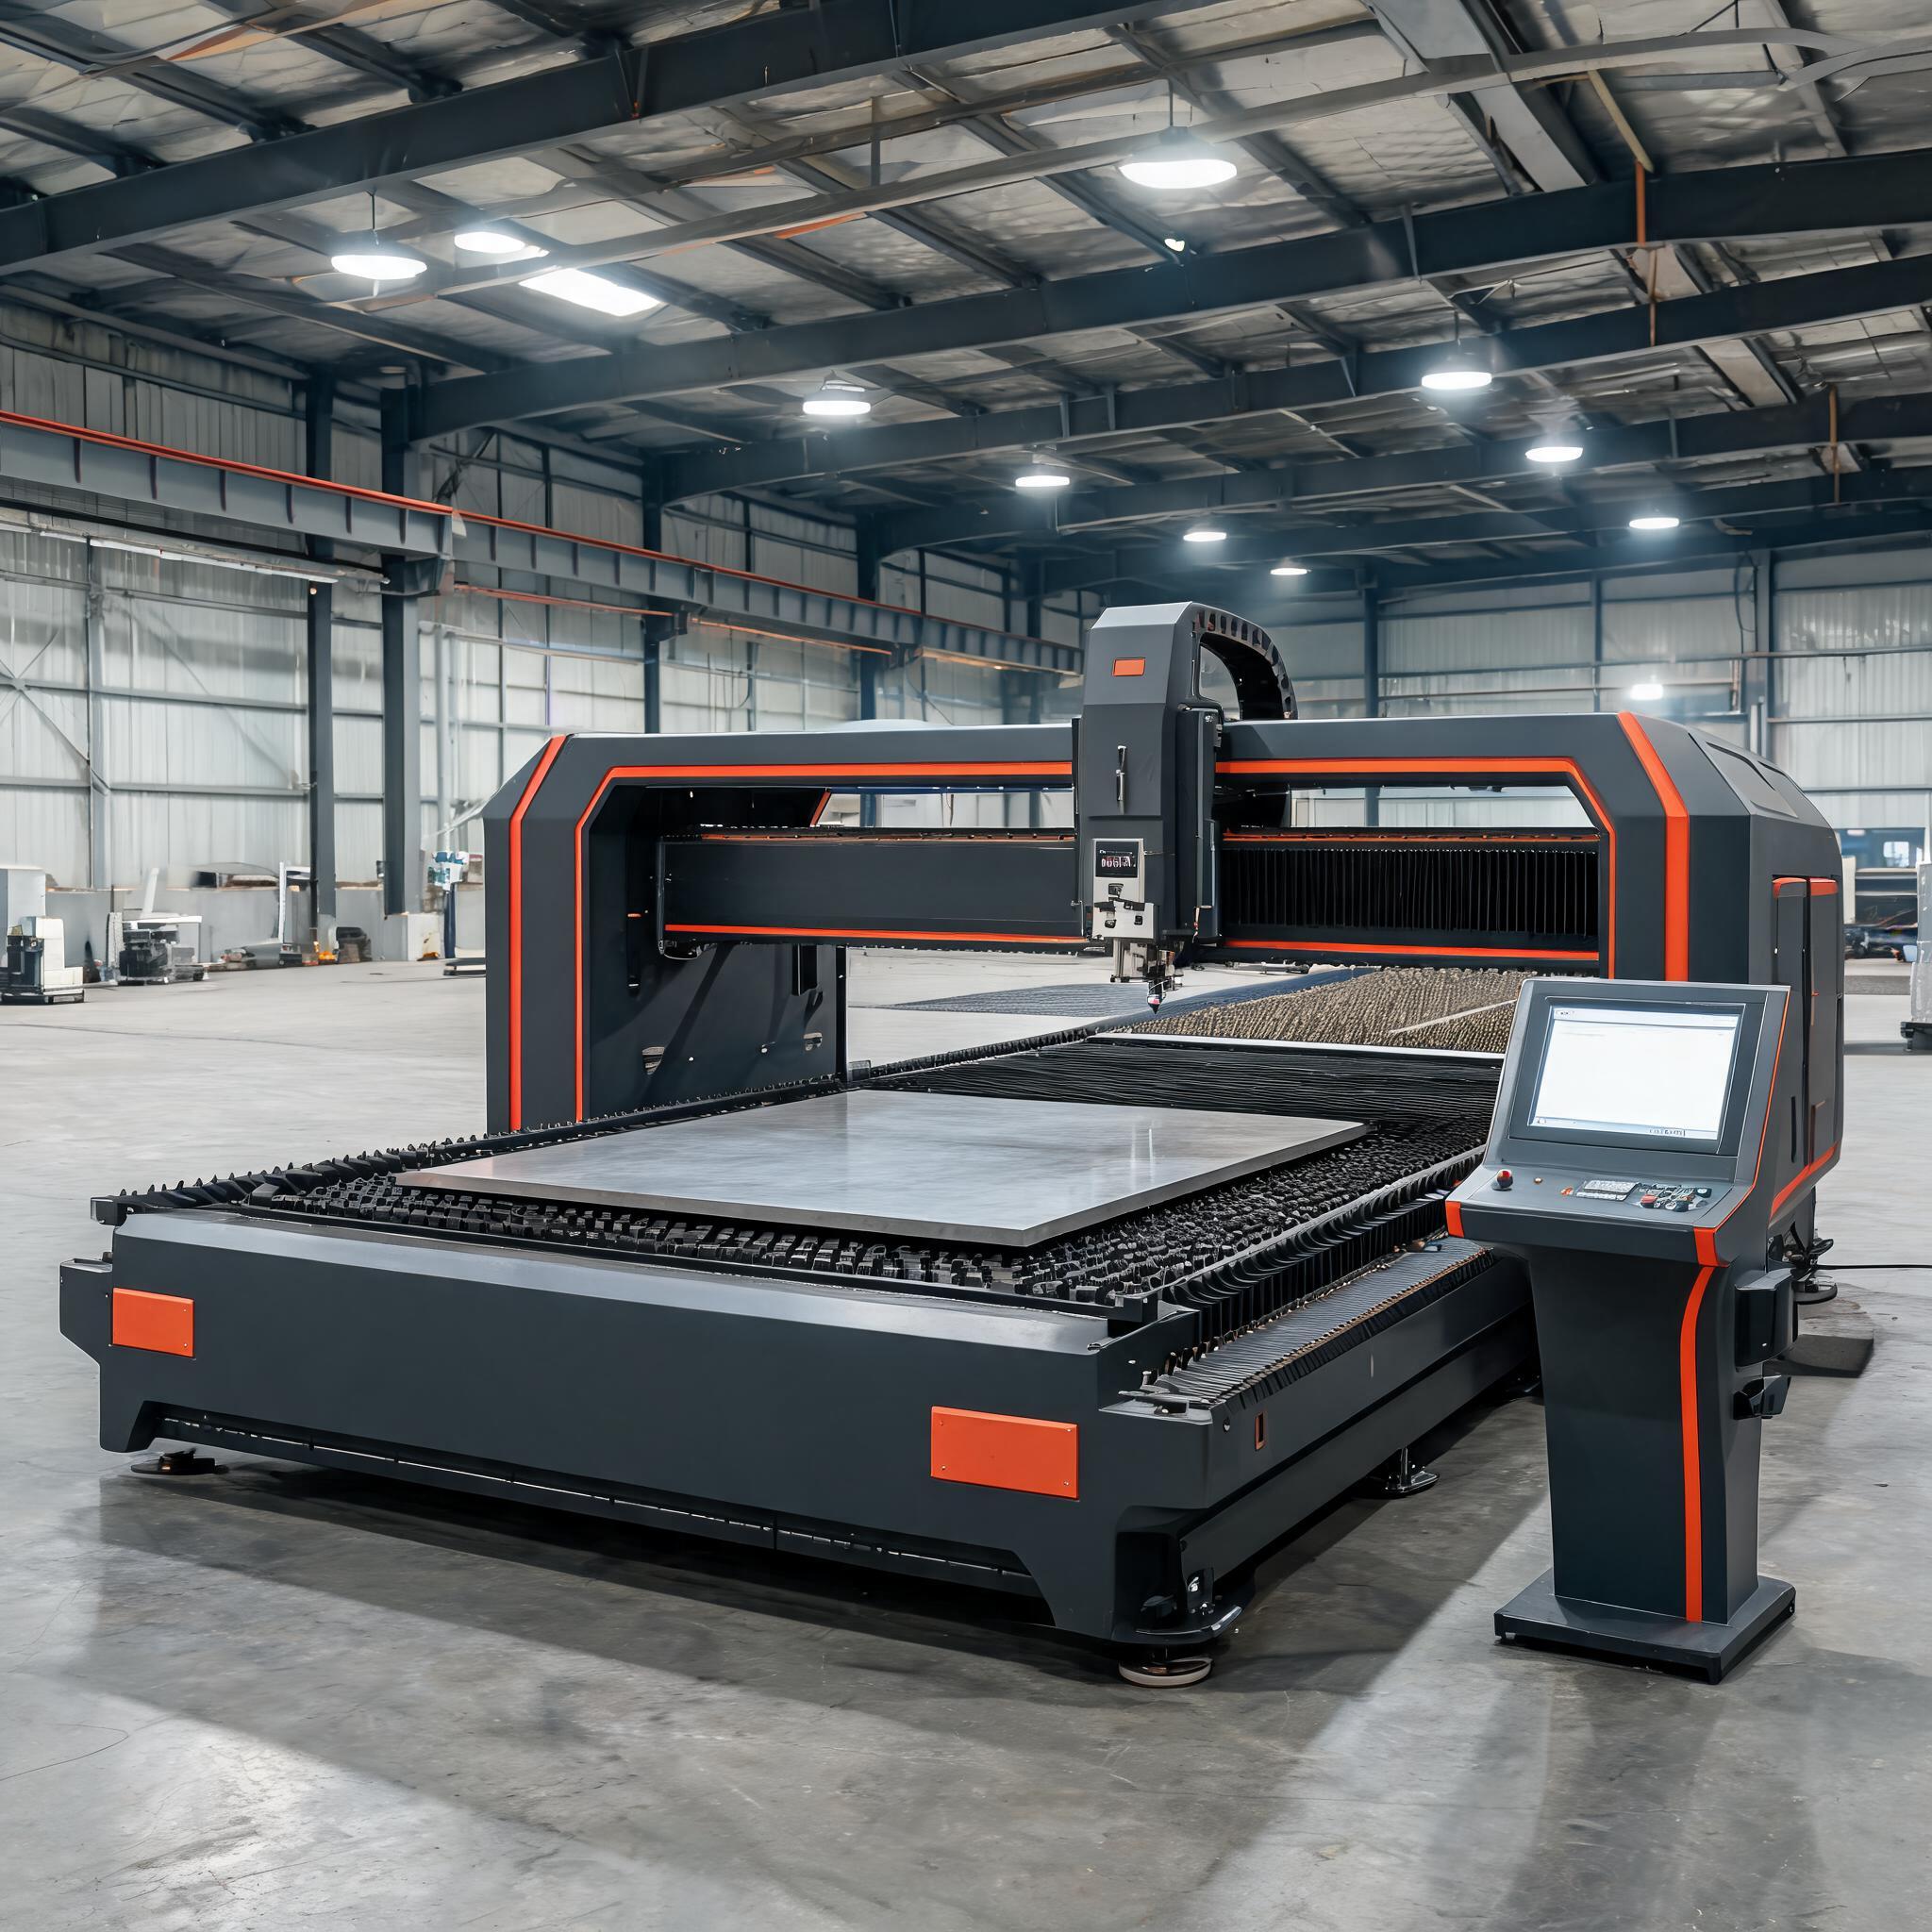
Vad fiberlaser realistiskt kan åstadkomma på tjock stålplåt: praktiska tjockleksgränser efter effekt från 12 000 W till 30 000 W, syre kontra kväve som hjälpgas på kolstål, kantkvalitet jämfört med plasma och oxy-fuel samt hur du matchar en maskin mot din tjockleksmix.
Köpguide · Fiberlaserskärning av tjockplåt
Varför tjock stålplåt är ett annat skärproblem
Laserskärning av stålplåt över 20 mm beter sig inte alls som skärning av 3 mm tunnplåt. Värmen har ingenstans att ta vägen, skärspårets väggar absorberar energi, smält slagg har en längre väg ut ur snittet och skyddsgasen måste pressas genom en djup kanal utan att tappa tryck. I decennier har detta tjockleksintervall tillhört plasmaskärning, gasskärning och vattenskärning – alla med avvägningar i kantkvalitet, hastighet eller kostnad. Högeffektsfiberlasrar (12 000 W till 30 000 W) har förändrat ekonomin i laserskärning av stålplåt i intervallet 20–70 mm, och den här guiden förklarar vad tekniken realistiskt kan åstadkomma och hur du väljer utrustning för det.
Det här tar guiden upp:
• Realistiska tjockleksgränser för kolstål beroende på lasereffekt
• Syre kontra kväve som skyddsgas vid tjockt kolstål
• Kantkvalitet, skärspårsbredd och efterarbete jämfört med plasma och gasskärning
• Branscherna där laserskärning av tjockplåt har ersatt äldre processer
• Hur du matchar en maskin mot din faktiska tjockleksmix
Hur tjockt kan en fiberlaser skära i kolstål?
Det ärliga svaret beror på effekt, förväntningar på kantkvalitet och acceptabel cykeltid. Tillverkarnas marknadsföring anger ofta optimistiska maximum; siffrorna nedan speglar den praktiska kapaciteten vid ett enda snitt hos produktionskonfigurerade maskiner:
| Maskineffekt | Max kolstål | Max rostfritt stål | Max aluminium | Bordsstorlek |
|---|---|---|---|---|
| 12 000 W | 35 mm | 20 mm | – | 2000 × 6000 mm |
| 20 000 W | 50 mm | 30 mm | 25 mm | 2000 × 6000 mm |
| 30 000 W | 70 mm | 40 mm | 30 mm | 2000 × 6000 mm |
Två varningar när du läser tjockleksspecifikationer. För det första är maximal tjocklek och produktiv tjocklek olika saker: en maskin kan sticka hål och skära 70 mm plåt, men om den tjockleken utgör 5 % av din arbetsbelastning betalar du ett merpris för en tillfällig kapacitet. För det andra försämras kantkvaliteten nära maximum – ljusa, raka kanter med minimalt grad bildning är realistiska vid 70–80 % av den angivna gränsen, medan snitt nära gränsen går långsammare och kan kräva kantbearbetning. För en uppdelning av tjocklek per effekt över olika material, se våra tjocklekstabeller för fiberlaser och den särskilda guiden om krav vid skärning av stål i 20–50 mm.
Syre kontra kväve vid tjockt kolstål
Vid kolstålsplåt är skyddsgasvalet i första hand syre. Den exoterma järn-syre-reaktionen tillför energi till snittet, vilket är det som över huvud taget gör 25–70 mm plåt genomförbar – och syre kostar en bråkdel av kväve. Avvägningen är en oxiderad snittkant som kan behöva rengöras före svetsning eller målning.
- Syre: standarden för kolstål över cirka 12 mm. Lägre gaskostnad, exoterm medverkan vid tjocka sektioner, lätt oxiderad kant.
- Kväve: väljs för en ljus, oxidfri kant på kolstål när delarna går direkt till svetsning eller ytbehandling – men vid stora tjocklekar driver kraven på kvävetryck och kväveflöde upp gaskostnaderna kraftigt.
Om du skär rostfritt stål eller aluminium vid sidan av tjockt kolstål dominerar kvävebehovet dina driftkostnader. Därför budgeterar verkstäder som investerar i maskiner på 12 000 W+ allt oftare för egen PSA-kvävegenerering på plats– som producerar kväve med 99,9 % renhet på begäran i stället för att förlita sig på levererade tuber. Våra genomgångar av kostnader för PSA-generatorer och val av renhet och flöde täcker dimensioneringslogiken.
Fiberlaser kontra plasma kontra gasskärning vid tjockplåt
| Faktor | Gasskärning | Plasma (Hi-Def) | Fiberlaser (20 kW+) |
|---|---|---|---|
| Praktisk tjocklek (kolstål) | Upp till 100 mm+ | Upp till 50–80 mm | Upp till 50–70 mm |
| Kantkvalitet | Grov, kräver rengöring | Måttlig, viss fasning | Ren, minimalt med grad |
| Skärspårsbredd | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Skärhastighet (30 mm kolstål) | ~0,3–0,5 m/min | ~0,8–1,5 m/min | ~0,9–1,3 m/min |
| Materialspill | Högt | Måttligt | Mycket lågt |
| Efterarbete | Slipning, gradning | Gradning, faskorrigering | Ofta inget |
| Materialbegränsningar | Endast kolstål | De flesta metaller | De flesta metaller |
| Driftkostnad (tjockplåt) | Låg (endast gas) | Måttlig | Högre (el + gas) |
Jämförelsen visar var fiberlasrar vinner och var de inte gör det. Gasskärning äger fortfarande extrema tjocklekar över 70 mm och den lägsta driftkostnaden; plasma behåller en fördel i rent inköpspris. Men sammantaget för kantkvalitet, skärspårsbredd, materialspill och eliminering av efterarbete ger högeffektsfiberlasrar en lägre totalkostnad per detalj i intervallet 20–50 mm, där merparten av strukturell och tung verkstadsproduktion sker. Det fullständiga beslutsunderlaget finns i vår jämförelse av plasmaskärning och laserskärning.
Var laserskärning av tjockplåt används
Stålkonstruktion och bygg
Verkstäder som bearbetar I-balkar, H-profiler och plåt över 20 mm var bland de tidigaste användarna. Traditionella arbetsflöden krävde sågning, borrning och plasmaskärning som separata operationer; en fiberlaser på 20 000 W skär profiler, hål och fasningar i en och samma uppspänning, vilket förbättrar måttnoggrannheten och kortar hanteringstiden.
Varvsindustri och marin
Skrovsektioner består vanligtvis av stål i 10–40 mm, ibland tjockare. Fiberlasrar på 20 000 W–30 000 W matchar eller överträffar plasmaskärningshastigheter vid dessa tjocklekar med betydligt renare kanter, och skärspåret på 0,2–0,5 mm slösar långt mindre på det dyra marina stålet än ett plasmaskärspår på 2–5 mm.
Tryckkärl och pannor
Fogberedning inför svetsning beror på kantkvaliteten. Högeffektsfiberlasrar skär 25–45 mm plåt med rena, raka kanter som kräver minimal beredning före svetsning – särskilt värdefullt för rörplåtar och flänsplåtar där hålkvalitet och kantens vinkelräthet är avgörande.
Tung maskinindustri och gruvutrustning
Nötningsbeständig plåt (Hardox och liknande kvaliteter) i intervallet 20–40 mm skärs effektivt i maskiner på 12 000 W–20 000 W, även om härdade kvaliteter kräver lägre hastigheter jämfört med vanligt kolstål i samma tjocklek.
Praktiska krav utöver lasern
- Bordsstorlek: 2000 × 6000 mm är den vanliga arbetsytan för maskiner för tjockplåt; kontrollera att den rymmer din längsta återkommande detalj.
- Bytesbord: tvåpallslastning låter en tung maskin skära medan operatören lastar av – vid långa cykler med tjockplåt är detta skillnaden mellan 60 % och 85 % utnyttjandegrad.
- Gastillförsel: högtryckssyre vid tjockplåt, eller högflödeskväve för rostfritt arbete; dimensionera lagring eller platsgenerering för toppbehov, inte medelbehov.
- Kylning: industrikylare dimensionerade för kontinuerlig drift vid din omgivningstemperatur; en källa på 20 kW–30 kW genererar betydande värme.
- Säkerhetskapsling: en fiberlaser på 12 kW+ är en klass 4-källa; planera för en säkerhetskapsling i klass 1 där operatörer arbetar nära maskinen.
Anpassa maskinen efter din tjockleksmix
En användbar tumregel från produktionsverkstäder: om mer än 30 % av ditt arbete är kolstål på 20 mm+ kommer en maskin på 12 000 W–20 000 W sannolikt att förbättra genomströmningen och sänka styckkostnaden jämfört med outsourcing eller arbetsflöden med flera processer. Om tjockplåt är din kärnverksamhet snarare än ett segment ger steget till 30 000 W utrymme upp till 70 mm kolstål och 40 mm rostfritt – och samlar skärning med oxy-fuel, plasma och vattenskärning i ett enda system. Begär i vilket fall som helst provskärningar på dina materialkvaliteter i dina tjocklekar innan du binder dig; skärprov visar kantkvalitet och hastighet betydligt säkrare än datablad.
Relaterade fördjupande ämnen
- Hur tjockt stål kan en fiberlaser skära? Krav på 20 mm–50 mm
- Vad kan en fiberlaser skära? Material- och tjocklekstabeller efter effekt
- Skärparametrar för fiberlaser 2000 W för stål, rostfritt och aluminium
- Kvävegenerering på plats för laserskärning
- Kostnadsuppdelning för PSA-kvävegenerator
Relaterade jämförelser
- Plasmaskärning kontra laserskärning för plåtverkstäder
- Kväveflaskor kontra kvävegenerator: kostnadsjämförelse
- Laserskärning av aluminiumplåt: val av effekt
- Laserskärning av koppar: tjockleksgränser
Maskiner för tjockplåt
- Fiberlaserskärmaskin 12 000 W – upp till 35 mm kolstål
- Fiberlaserskärmaskin 20 000 W – upp till 50 mm kolstål / 30 mm rostfritt
- Fiberlaserskärmaskin 30 000 W – upp till 70 mm kolstål / 40 mm rostfritt
- Lasersäkerhetskapsling och skyddshytt – klass 1-skydd för hög effekt-celler
Skär du stålplåt på 20 mm+ regelbundet?
Skicka oss din tjockleksfördelning och dina materialkvaliteter. Vi hjälper dig att bedöma om en fiberlaser på 12 000 W–30 000 W passar din produktion – och visar dig provskärningar på din egen plåt.
Diskutera din tjockplåtsapplikation