
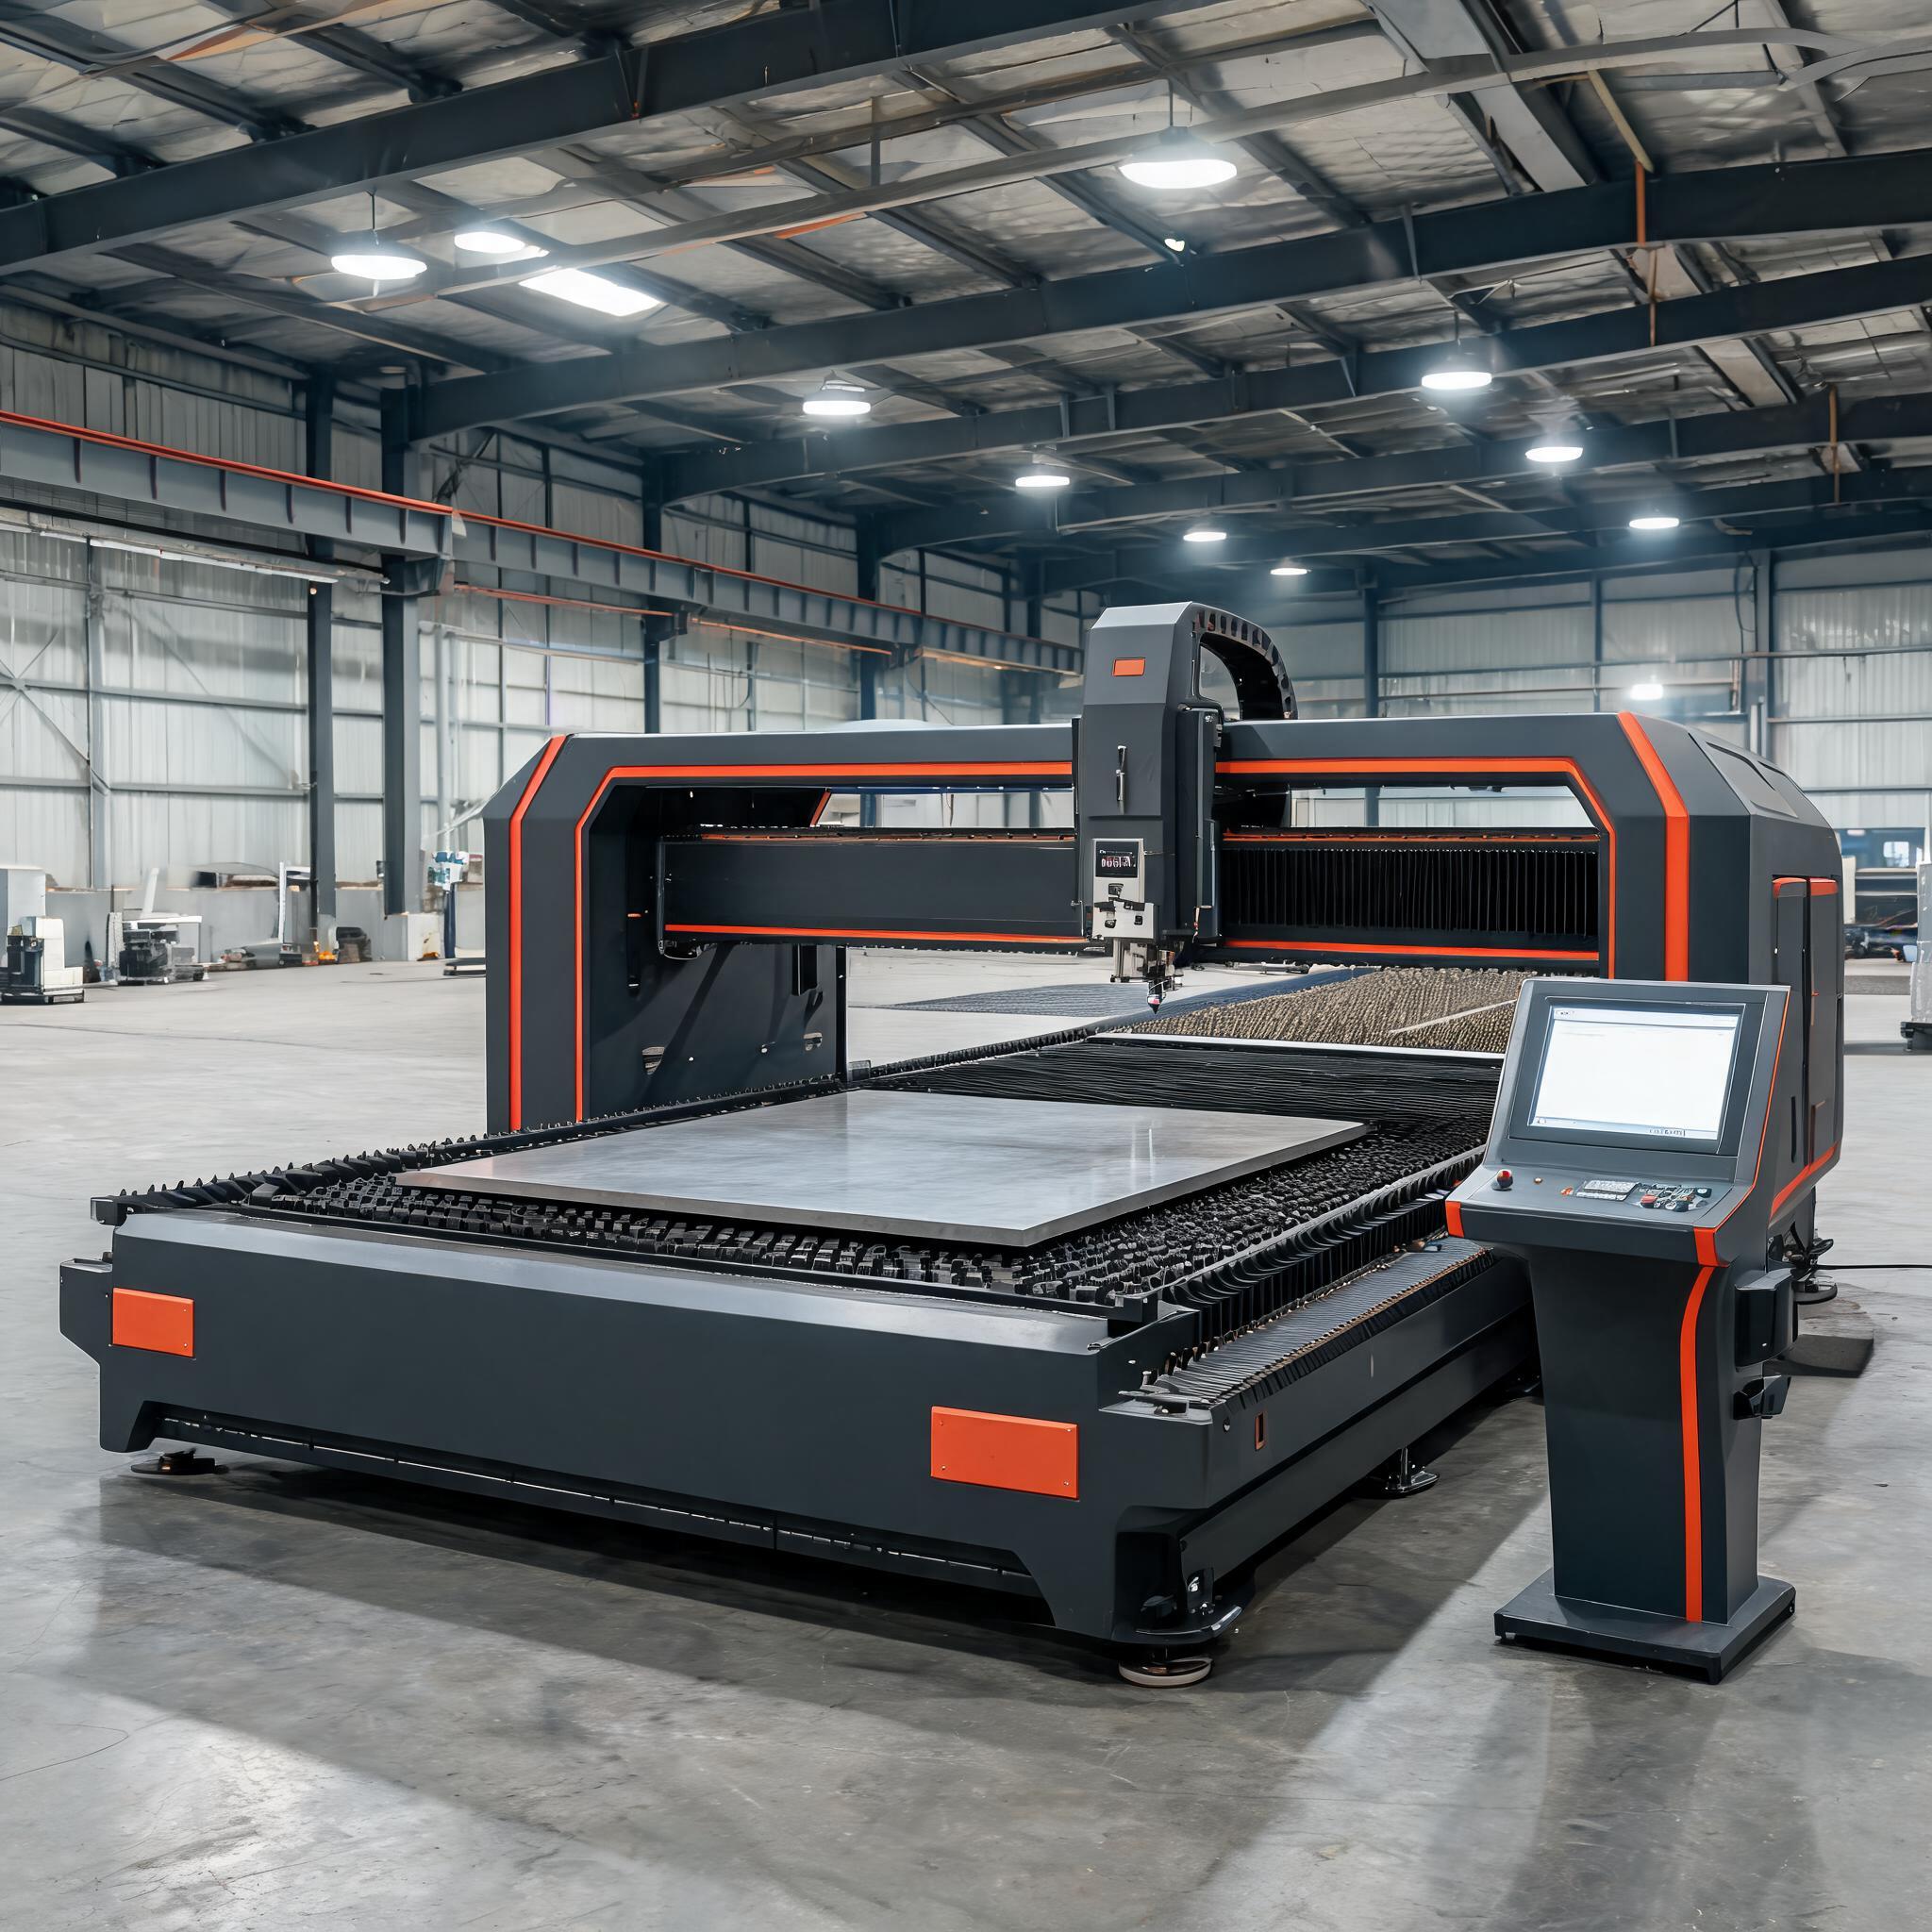
สิ่งที่ไฟเบอร์เลเซอร์ทำได้จริงบนแผ่นเหล็กหนา: ขีดจำกัดความหนาในทางปฏิบัติตามกำลังไฟตั้งแต่ 12,000W ถึง 30,000W ออกซิเจนเทียบกับไนโตรเจนเป็นก๊าซช่วยตัดบนเหล็กกล้าคาร์บอน คุณภาพขอบเทียบกับพลาสมาและ oxy-fuel และวิธีเลือกเครื่องจักรให้เหมาะกับสัดส่วนความหนาของคุณ
คู่มือการเลือกซื้อ · การตัดเหล็กแผ่นหนาด้วยไฟเบอร์เลเซอร์
ทำไมเหล็กแผ่นหนาจึงเป็นโจทย์การตัดที่แตกต่างออกไป
การตัดเหล็กแผ่นด้วยเลเซอร์ที่ความหนาเกิน 20mm ให้ผลลัพธ์ต่างจากการตัดแผ่นบาง 3mm อย่างสิ้นเชิง เพราะความร้อนไม่สามารถระบายออกได้ ผนังร่องตัดดูดซับพลังงาน ตะกรันหลอมเหลวต้องเดินทางออกจากรอยตัดเป็นระยะทางที่ยาวขึ้น และก๊าซช่วยตัดต้องดันผ่านช่องลึกโดยไม่สูญเสียแรงดัน ตลอดหลายทศวรรษที่ผ่านมา ช่วงความหนานี้เป็น domaine ของการตัดพลาสมา การตัดออกซิเจน-เชื้อเพลิง และการตัดด้วยน้ำ ซึ่งแต่ละวิธีมีข้อแลกเปลี่ยนด้านคุณภาพขอบ ความเร็ว หรือต้นทุน ไฟเบอร์เลเซอร์กำลังสูง (12,000W ถึง 30,000W) ได้เปลี่ยนเศรษฐศาสตร์ของการตัดเหล็กแผ่นด้วยเลเซอร์ในช่วง 20–70mm และคู่มือนี้จะอธิบายว่าเทคโนโลยีนี้ทำอะไรได้จริงบ้าง และจะเลือกเครื่องอย่างไรให้เหมาะสม
คู่มือนี้ครอบคลุม:
• ขีดจำกัดความหนาที่ทำได้จริงสำหรับเหล็กกล้าคาร์บอนตามกำลังเลเซอร์
• ก๊าซช่วยตัดออกซิเจนเทียบกับไนโตรเจนบนเหล็กกล้าคาร์บอนหนา
• คุณภาพขอบ ความกว้างร่องตัด และงานแปรรูปขั้นที่สอง เทียบกับพลาสมาและออกซิเจน-เชื้อเพลิง
• อุตสาหกรรมที่การตัดเหล็กแผ่นหนาด้วยเลเซอร์ได้เข้ามาแทนกระบวนการเดิม
• วิธีจับคู่เครื่องกับสัดส่วนความหนาที่คุณใช้งานจริง
ไฟเบอร์เลเซอร์ตัดเหล็กกล้าคาร์บอนได้หนาสูงสุดเท่าไร
คำตอบที่ตรงไปตรงมาขึ้นอยู่กับกำลังเลเซอร์ ความคาดหวังต่อคุณภาพขอบ และรอบเวลาที่ยอมรับได้ การตลาดของผู้ผลิตมักอ้างค่าสูงสุดในแง่ดี ตัวเลขด้านล่างสะท้อนขีดความสามารถแบบตัดครั้งเดียวในทางปฏิบัติของเครื่องที่กำหนดค่าสำหรับการผลิต:
| กำลังเครื่อง | เหล็กกล้าคาร์บอนสูงสุด | เหล็กกล้าไร้สนิมสูงสุด | อะลูมิเนียมสูงสุด | ขนาดโต๊ะ |
|---|---|---|---|---|
| 12,000W | 35mm | 20mm | – | 2000×6000mm |
| 20,000W | 50mm | 30mm | 25mm | 2000×6000mm |
| 30,000W | 70mm | 40mm | 30mm | 2000×6000mm |
ข้อควรระวังสองประการเมื่ออ่านข้อมูลจำเพาะความหนา ประการแรก ความหนาสูงสุดกับความหนาที่ ผลิตได้จริง เป็นคนละเรื่อง: เครื่องอาจเจาะทะลุและตัดแผ่น 70mm ได้ แต่ถ้าความหนานั้นคิดเป็น 5% ของปริมาณงานของคุณ คุณกำลังจ่ายในราคาพรีเมียมเพื่อความสามารถที่ใช้นานๆ ครั้ง ประการที่สอง คุณภาพขอบจะลดลงเมื่อใกล้ขีดจำกัด—ขอบที่สว่าง squarely และมีตะกรันน้อยที่สุดเป็นเรื่องที่ทำได้จริงที่ 70–80% ของขีดจำกัดที่ระบุ ขณะที่การตัดใกล้ขีดจำกัดจะช้าลงและอาจต้องทำความสะอาดขอบ สำหรับตารางแยกตามความหนาและกำลังเลเซอร์ในแต่ละวัสดุ โปรดดู ตารางความหนาของไฟเบอร์เลเซอร์ และคู่มือเฉพาะเรื่อง ข้อกำหนดการตัดเหล็ก 20mm–50mm.
ออกซิเจนเทียบกับไนโตรเจนบนเหล็กกล้าคาร์บอนหนา
บนเหล็กแผ่นคาร์บอน ก๊าซช่วยตัดที่เลือกใช้หลักๆ คือออกซิเจน ปฏิกิริยาคายความร้อนระหว่างเหล็กกับออกซิเจนจะเพิ่มพลังงานให้รอยตัด ซึ่งเป็นสิ่งที่ทำให้แผ่นหนา 25–70mm ตัดได้เลย แลกกับต้นทุนออกซิเจนที่ต่ำกว่าไนโตรเจนมาก ข้อแลกเปลี่ยนคือขอบตัดที่ถูกออกซิไดซ์ซึ่งอาจต้องทำความสะอาดก่อนเชื่อมหรือพ่นสี
- ออกซิเจน: มาตรฐานสำหรับเหล็กกล้าคาร์บอนที่หนากว่า ~12mm ต้นทุนก๊าซต่ำกว่า ช่วยตัดแบบคายความร้อนบนหน้าตัดหนา ขอบออกซิไดซ์เล็กน้อย
- ไนโตรเจน: เลือกใช้เมื่อต้องการขอบที่สว่างและไม่มีออกไซด์บนเหล็กกล้าคาร์บอนสำหรับชิ้นงานที่ส่งต่อไปเชื่อมหรือตกแต่งโดยตรง แต่ที่ความหนาสูง ความต้องการแรงดันและอัตราการไหลของไนโตรเจนจะทำให้ต้นทุนก๊าซพุ่งสูงขึ้นอย่างรวดเร็ว
หากคุณตัดเหล็กกล้าไร้สนิมหรืออะลูมิเนียมควบคู่กับเหล็กกล้าคาร์บอนหนา ความต้องการไนโตรเจนจะเป็นตัวกำหนดต้นทุนดำเนินงานหลักของคุณ นี่คือเหตุผลที่โรงงานที่ลงทุนในเครื่อง 12,000W+ ขึ้นไปจึงจัดงบสำหรับ การผลิตไนโตรเจนด้วย PSA ในสถานที่มากขึ้น—ผลิตไนโตรเจนความบริสุทธิ์ 99.9% ตามต้องการแทนการพึ่งถังที่จัดส่งมา บทวิเคราะห์ของเราเกี่ยวกับ ต้นทุนเครื่องผลิต PSA และ การเลือกความบริสุทธิ์และอัตราการไหล อธิบายหลักการกำหนดขนาด
ไฟเบอร์เลเซอร์เทียบกับพลาสมาเทียบกับออกซิเจน-เชื้อเพลิงบนแผ่นหนา
| ปัจจัย | ออกซิเจน-เชื้อเพลิง | พลาสมา (Hi-Def) | ไฟเบอร์เลเซอร์ (20kW+) |
|---|---|---|---|
| ความหนาที่ทำได้จริง (CS) | สูงถึง 100mm+ | สูงถึง 50–80mm | สูงถึง 50–70mm |
| คุณภาพขอบ | หยาบ ต้องทำความสะอาด | ปานกลาง มีความเอียงบ้าง | สะอาด ตะกรันน้อยที่สุด |
| ความกว้างร่องตัด | 2–4mm | 2–5mm | 0.2–0.5mm |
| ความเร็วตัด (CS 30mm) | ~0.3–0.5 m/min | ~0.8–1.5 m/min | ~0.9–1.3 m/min |
| ของเสียวัสดุ | สูง | ปานกลาง | ต่ำมาก |
| งานแปรรูปขั้นที่สอง | เจียร ลบคม | ลบคม แก้ไขความเอียง | มักไม่ต้องทำ |
| ข้อจำกัดด้านวัสดุ | เหล็กกล้าคาร์บอนเท่านั้น | โลหะส่วนใหญ่ | โลหะส่วนใหญ่ |
| ต้นทุนดำเนินงาน (แผ่นหนา) | ต่ำ (ค่าก๊าซเท่านั้น) | ปานกลาง | สูงกว่า (ค่าไฟ + ค่าก๊าซ) |
การเปรียบเทียบนี้แสดงให้เห็นว่าไฟเบอร์เลเซอร์ชนะตรงไหนและไม่ชนะตรงไหน ออกซิเจน-เชื้อเพลิงยังคงครองความหนาสุดขั้วที่เกิน 70mm และต้นทุนดำเนินงานต่ำที่สุด พลาสมารักษาข้อได้เปรียบด้านราคาซื้อเริ่มต้น แต่เมื่อรวมคุณภาพขอบ ความกว้างร่องตัด ของเสียวัสดุ และการลดงานแปรรูปขั้นที่สองเข้าด้วยกัน ไฟเบอร์เลเซอร์กำลังสูงให้ต้นทุนรวมต่อชิ้นที่ต่ำกว่าตลอดช่วง 20–50mm ซึ่งเป็นช่วงที่งานโครงสร้างและงานประกอบหนักส่วนใหญ่เกิดขึ้น กรอบการตัดสินใจฉบับเต็มอยู่ใน การเปรียบเทียบการตัดพลาสมากับการตัดเลเซอร์.
การตัดเหล็กแผ่นหนาด้วยเลเซอร์ถูกใช้ที่ไหน
เหล็กโครงสร้างและการก่อสร้าง
ผู้รับจ้างผลิตที่แปรรูปคานไอ คานรูปตัว H และแผ่นหนากว่า 20mm เป็นกลุ่มที่นำไปใช้ตั้งแต่แรกเริ่ม กระบวนการทำงานแบบเดิมต้องเลื่อย เจาะ และตัดพลาสมาแยกเป็นขั้นตอนต่างหาก ไฟเบอร์เลเซอร์ 20,000W ตัดโปรไฟล์ รู และขอบเอียงได้ในการตั้งครั้งเดียว ช่วยเพิ่มความแม่นยำของขนาดและลดเวลาในการจัดการชิ้นงาน
การต่อเรือและงานทางทะเล
ส่วนตัวเรือมักใช้เหล็กหนา 10–40mm และบางครั้งหนากว่านั้น ไฟเบอร์เลเซอร์ที่ 20,000W–30,000W ทำความเร็วได้เท่าหรือมากกว่าการตัดพลาสมาบนความหนาเหล่านี้ พร้อมขอบที่สะอาดกว่าอย่างมีนัยสำคัญ และร่องตัด 0.2–0.5mm สิ้นเปลืองเหล็กเกรดทางทะเลที่มีราคาแพงน้อยกว่าร่องตัดพลาสมา 2–5mm มาก
ถังแรงดันและหม้อไอน้ำ
การเตรียมรอยเชื่อมขึ้นอยู่กับคุณภาพขอบ ไฟเบอร์เลเซอร์กำลังสูงตัดแผ่นหนา 25–45mm ด้วยขอบที่สะอาดและตั้งฉากซึ่งต้องเตรียมน้อยที่สุดก่อนเชื่อม—มีคุณค่าอย่างยิ่งสำหรับแผ่นท่อ (tube sheet) และแผ่นหน้าแปลนที่คุณภาพรูและความตั้งฉากของขอบเป็นเรื่องสำคัญยิ่ง
เครื่องจักรกลหนักและเครื่องมือเหมือง
เหล็กแผ่นทนสึก (Hardox และเกรดใกล้เคียง) ในช่วง 20–40mm ตัดได้อย่างมีประสิทธิภาพบนเครื่อง 12,000W–20,000W แม้ว่าเกรดที่ผ่านการอบแข็งจะต้องลดความเร็วลงเมื่อเทียบกับเหล็กกล้าคาร์บอนมาตรฐานที่ความหนาเดียวกัน
ข้อกำหนดในทางปฏิบัติที่นอกเหนือจากตัวเลเซอร์
- ขนาดโต๊ะ: 2000×6000mm เป็นพื้นที่ทำงานทั่วไปของเครื่องตัดแผ่นหนา ควรตรวจสอบว่าเพียงพอกับชิ้นงานประจำที่ยาวที่สุดของคุณ
- ตารางการสับเปลี่ยน: การโหลดแบบ twin-pallet ช่วยให้เครื่องจักรที่รับน้ำหนักมากยังคงตัดชิ้นงานได้ในขณะที่ผู้ปฏิบัติงานขนถ่ายชิ้นงาน ในรอบการตัดแผ่นหนายาวๆ นี่คือความแตกต่างระหว่างอัตราการใช้งาน 60% และ 85%
- ระบบจ่ายก๊าซ: ออกซิเจนแรงดันสูงสำหรับแผ่นหนา หรือไนโตรเจนอัตราการไหลสูงสำหรับงานสแตนเลส ควรกำหนดขนาดถังเก็บหรือการผลิตก๊าซในสถานที่ให้เพียงพอต่อความต้องการสูงสุด ไม่ใช่ค่าเฉลี่ย
- ระบบทำความเย็น: ชิลเลอร์ระดับอุตสาหกรรมที่ออกแบบสำหรับการทำงานต่อเนื่องที่อุณหภูมิแวดล้อมของคุณ แหล่งจ่าย 20kW–30kW จะสร้างความร้อนสูงมาก
- การป้องกันความปลอดภัย: ไฟเบอร์เลเซอร์ 12kW+ เป็นแหล่งกำเนิดคลาส 4 ควรวางแผนใช้ ตู้ครอบนิรภัยคลาส 1 ในบริเวณที่ผู้ปฏิบัติงานทำงานใกล้เครื่องจักร
การเลือกเครื่องจักรให้เหมาะกับสัดส่วนความหนาของคุณ
เกณฑ์การคัดกรองที่เป็นประโยชน์จากโรงงานผลิตจริง: หากงานมากกว่า 30% ของคุณเป็นเหล็กกล้าคาร์บอนหนา 20mm ขึ้นไป เครื่องจักร 12,000W–20,000W มีแนวโน้มจะช่วยเพิ่มกำลังการผลิตและลดต้นทุนต่อชิ้น เมื่อเทียบกับการจ้างผลิตภายนอกหรือกระบวนการทำงานหลายขั้นตอน หากแผ่นหนาเป็นธุรกิจหลักของคุณ ไม่ใช่แค่บางส่วน การก้าวไปสู่ 30,000W จะเพิ่มขีดความสามารถรองรับเหล็กกล้าคาร์บอนหนาถึง 70mm และสแตนเลสหนาถึง 40mm และรวมงาน oxy-fuel, พลาสมา และวอเตอร์เจ็ตไว้ในระบบเดียว ไม่ว่าจะทางใด ควรขอให้ตัดตัวอย่างบนวัสดุเกรด ของคุณเอง ที่ความหนา ของคุณเอง ก่อนตัดสินใจ การทดลองตัดจะเผยคุณภาพขอบและความเร็วได้น่าเชื่อถือกว่าเอกสารข้อมูลจำเพาะมาก
หัวข้อเจาะลึกที่เกี่ยวข้อง
- ไฟเบอร์เลเซอร์ตัดเหล็กได้หนาแค่ไหน? ข้อกำหนด 20mm–50mm
- ไฟเบอร์เลเซอร์ตัดอะไรได้บ้าง? ตารางวัสดุและความหนาตามกำลังไฟ
- พารามิเตอร์การตัดไฟเบอร์เลเซอร์ 2000W สำหรับเหล็ก สแตนเลส และอะลูมิเนียม
- การผลิตไนโตรเจนในสถานที่สำหรับการตัดด้วยเลเซอร์
- รายละเอียดต้นทุนเครื่องผลิตไนโตรเจนแบบ PSA
การเปรียบเทียบที่เกี่ยวข้อง
- การตัดด้วยพลาสมาเทียบกับการตัดด้วยเลเซอร์สำหรับโรงงานโลหะแผ่น
- ถังไนโตรเจนเทียบกับเครื่องผลิตไนโตรเจน: การเปรียบเทียบต้นทุน
- การตัดอะลูมิเนียมแผ่นด้วยเลเซอร์: การเลือกกำลังไฟ
- การตัดทองแดงด้วยเลเซอร์: ขีดจำกัดความหนา
เครื่องจักรสำหรับแผ่นหนา
- เครื่องตัดไฟเบอร์เลเซอร์ 12,000W – รองรับเหล็กกล้าคาร์บอนหนาถึง 35mm
- เครื่องตัดไฟเบอร์เลเซอร์ 20,000W – รองรับเหล็กกล้าคาร์บอนหนาถึง 50mm / สแตนเลสหนาถึง 30mm
- เครื่องตัดไฟเบอร์เลเซอร์ 30,000W – รองรับเหล็กกล้าคาร์บอนหนาถึง 70mm / สแตนเลสหนาถึง 40mm
- ตู้ครอบนิรภัยและห้องป้องกันสำหรับเลเซอร์ – การป้องกันคลาส 1 สำหรับเซลล์กำลังไฟสูง
ตัดแผ่นเหล็กหนา 20mm ขึ้นไปเป็นประจำหรือไม่?
ส่งสัดส่วนความหนาและเกรดวัสดุของคุณมาให้เรา เราจะช่วยประเมินว่าไฟเบอร์เลเซอร์ 12,000W–30,000W เหมาะกับการผลิตของคุณหรือไม่ และแสดงตัวอย่างการตัดบนแผ่นเหล็กของคุณเอง
ปรึกษาเกี่ยวกับงานแผ่นหนาของคุณ