
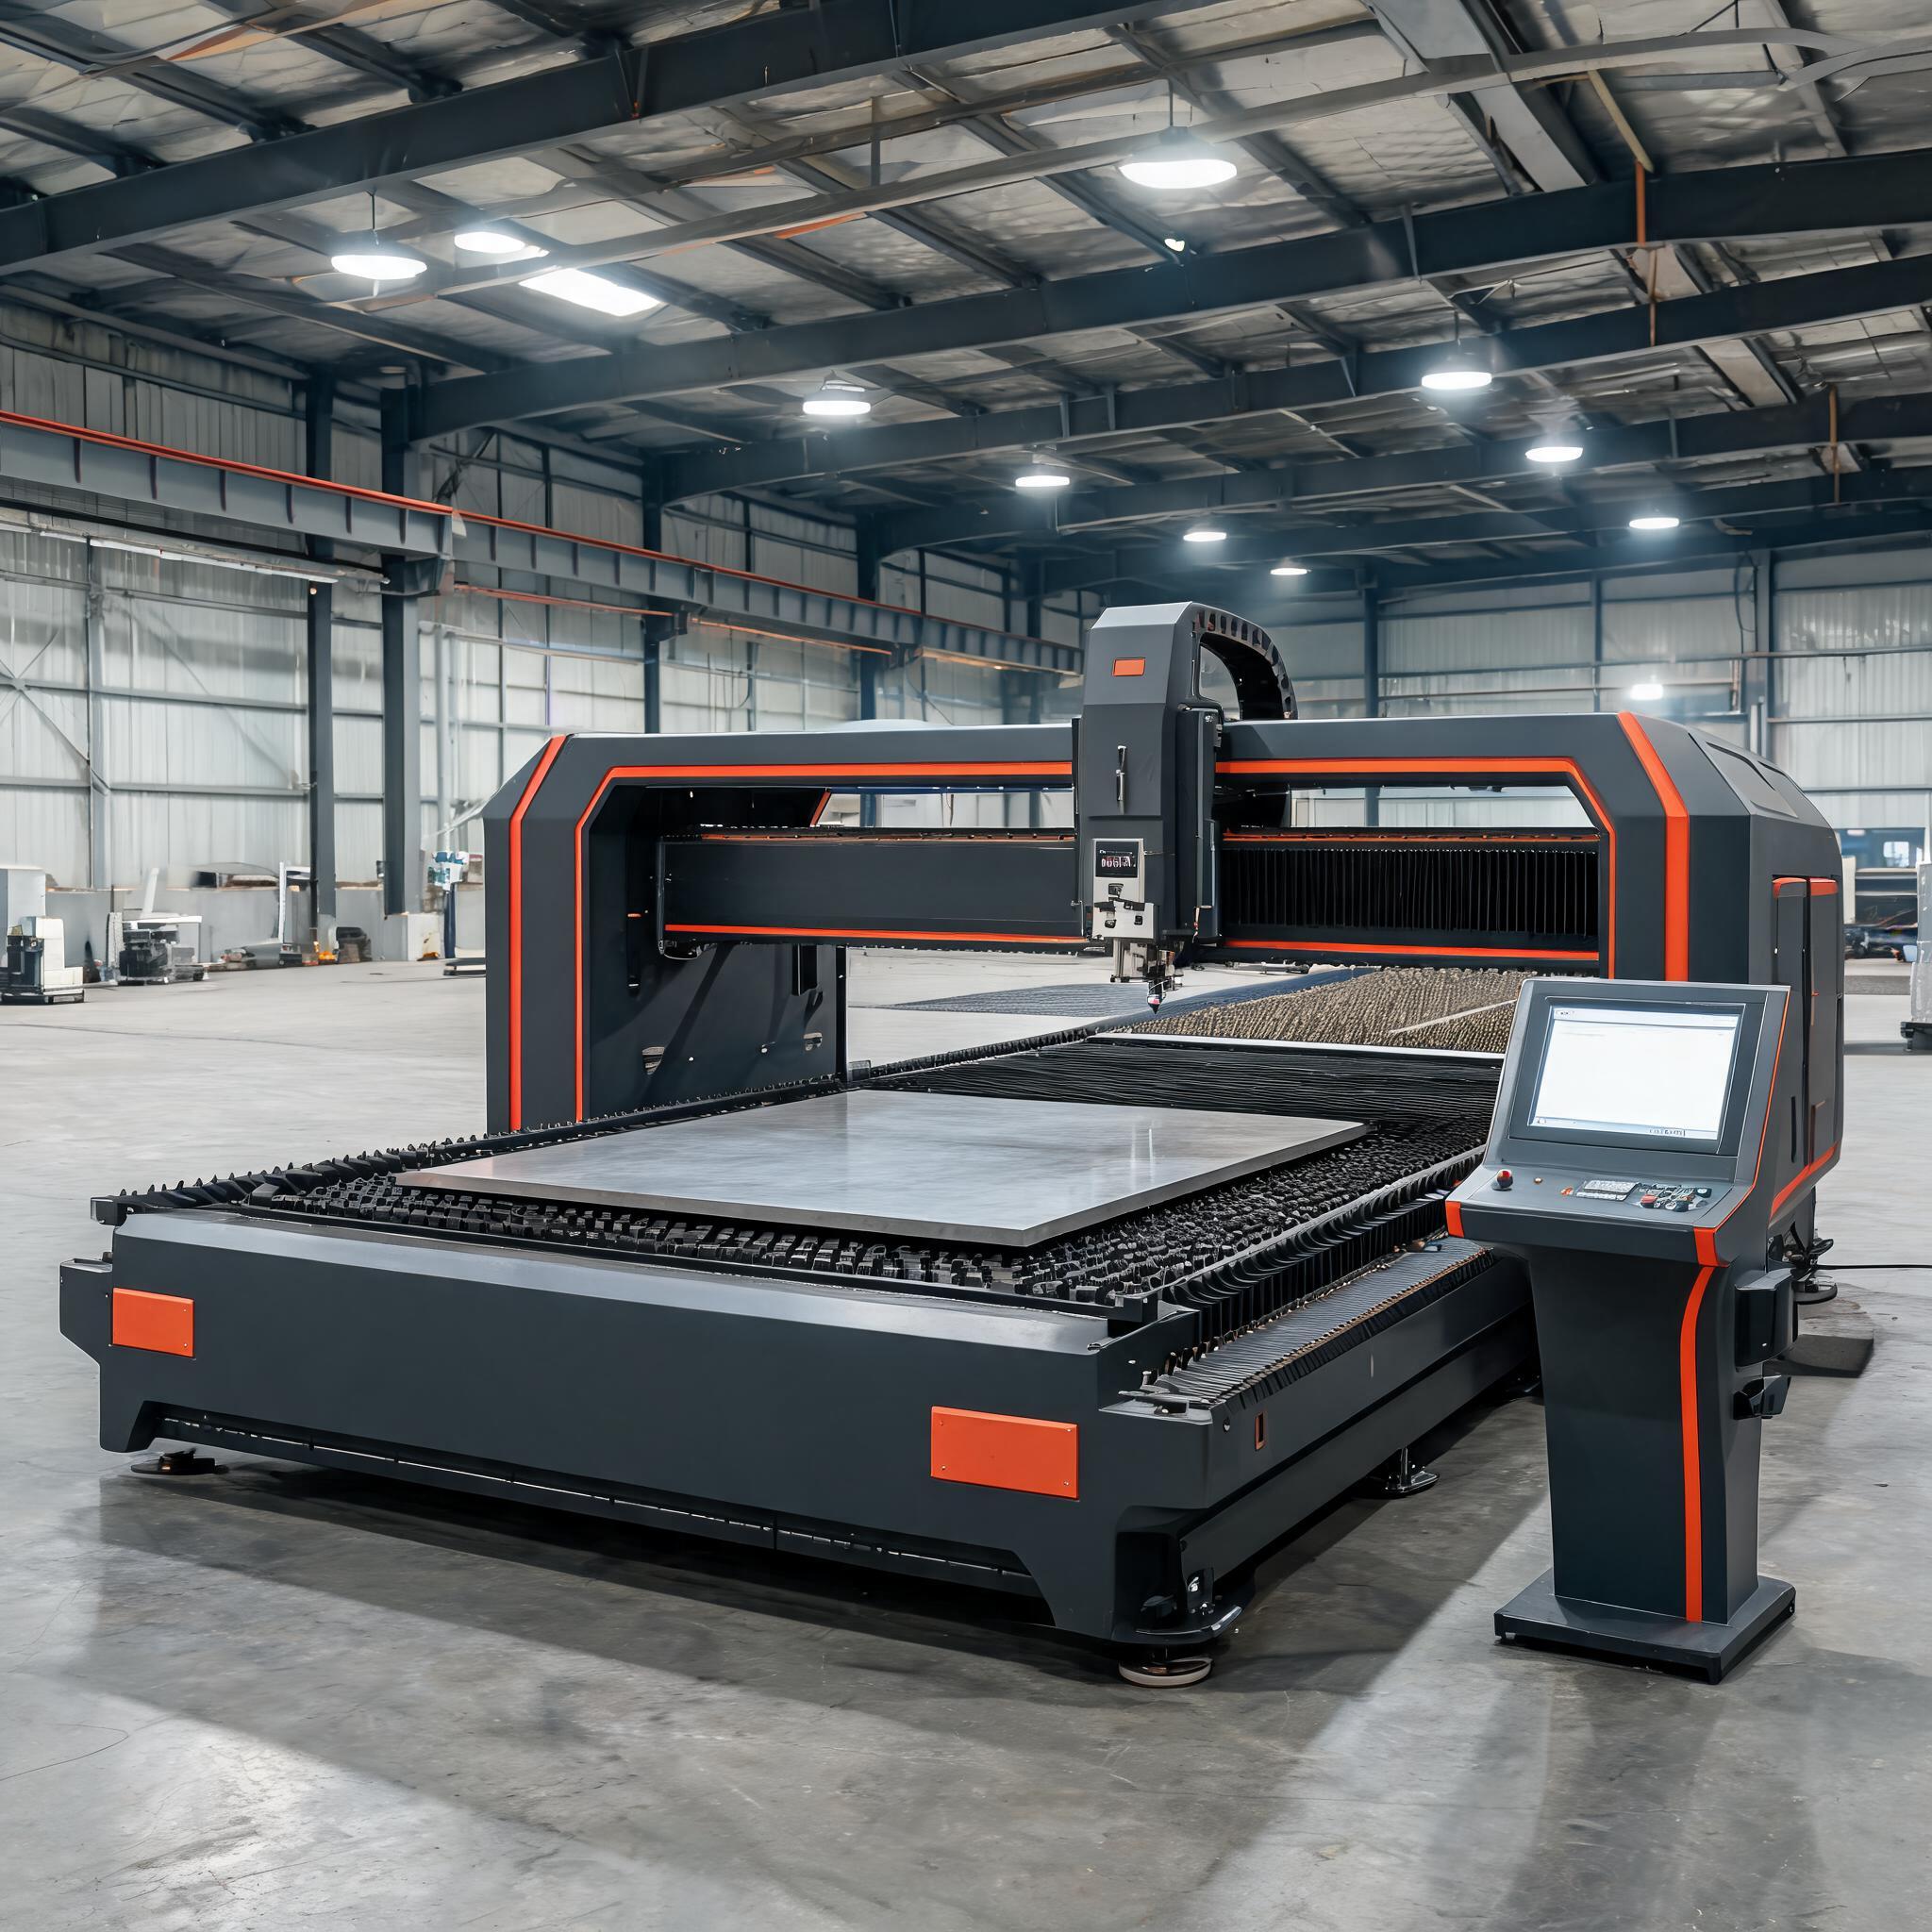
فائبر لیزر موٹی اسٹیل پلیٹ پر حقیقت میں کیا کر سکتا ہے: 12,000W سے 30,000W تک پاور کے حساب سے عملی موٹائی کی حدود، کاربن اسٹیل پر آکسیجن بمقابلہ نائٹروجن اسسٹ گیس، پلازما اور آکسی فیول کے مقابلے کنارے کا معیار، اور اپنی موٹائی کے امتزاج کے مطابق مشین کا انتخاب کیسے کریں۔
خریداری گائیڈ · موٹی پلیٹ فائبر لیزر کٹنگ
موٹی اسٹیل پلیٹ ایک مختلف کٹنگ مسئلہ کیوں ہے
20mm سے زیادہ موٹی اسٹیل پلیٹ کی لیزر کٹنگ 3mm شیٹ کٹنے جیسی نہیں ہوتی۔ حرارت کے نکلنے کی جگہ نہیں ہوتی، کرف کی دیواریں توانائی جذب کرتی ہیں، پگھلا ہوا سلیگ کٹ سے باہر نکلنے کے لیے لمبا راستہ طے کرتا ہے، اور اسسٹ گیس کو دباؤ کھوئے بغیر گہرے چینل سے گزرنا پڑتا ہے۔ کئی دہائیوں تک یہ موٹائی کی حد پلازما کٹنگ، آکسی فیول، اور واٹر جیٹ کی تھی- جن میں کنارے کے معیار، رفتار، یا لاگت میں کمی بیشی ہوتی تھی۔ ہائی پاور فائبر لیزرز (12,000W سے 30,000W) نے 20–70mm رینج میں اسٹیل پلیٹ کی لیزر کٹنگ کی معاشیات بدل دی ہیں، اور یہ گائیڈ بیان کرتی ہے کہ یہ ٹیکنالوجی حقیقت میں کیا کر سکتی ہے، اور اس کے لیے انتخاب کیسے کیا جائے۔
یہ گائیڈ کس چیز کا احاطہ کرتی ہے:
• لیزر پاور کے لحاظ سے کاربن اسٹیل کے لیے حقیقی موٹائی کی حدیں
• موٹی کاربن اسٹیل پر آکسیجن بمقابلہ نائٹروجن اسسٹ گیس
• کنارے کا معیار، کرف کی چوڑائی، اور پلازما اور آکسی فیول کے مقابلے ثانوی کارروائیاں
• وہ صنعتیں جہاں موٹی پلیٹ لیزر کٹنگ نے پرانے عمل کی جگہ لے لی ہے
• اپنی اصل موٹائی کے امتزاج کے مطابق مشین کیسے منتخب کریں
فائبر لیزر کاربن اسٹیل کو کتنا موٹا کاٹ سکتا ہے؟
دیانت دار جواب کا انحصار پاور، کنارے کے معیار کی توقعات، اور قابل قبول سائیکل ٹائم پر ہے۔ مینوفیکچرر کی مارکیٹنگ اکثر مثالی زیادہ سے زیادہ اعداد بتاتی ہے؛ نیچے دیے گئے اعداد پیداواری ترتیب والی مشینوں کی عملی یک طرفہ صلاحیت کو ظاہر کرتے ہیں:
| مشین پاور | زیادہ سے زیادہ کاربن اسٹیل | زیادہ سے زیادہ سٹینلیس اسٹیل | زیادہ سے زیادہ ایلومینیم | بیڈ سائز |
|---|---|---|---|---|
| 12,000W | 35mm | 20mm | – | 2000×6000mm |
| 20,000W | 50mm | 30mm | 25mm | 2000×6000mm |
| 30,000W | 70mm | 40mm | 30mm | 2000×6000mm |
موٹائی کی تفصیلات پڑھتے وقت دو انتباہات۔ پہلا، زیادہ سے زیادہ موٹائی اور پیداواری موٹائی مختلف ہیں: ایک مشین 70mm پلیٹ کو چھید اور کاٹ سکتی ہے، لیکن اگر یہ موٹائی آپ کے کام کا 5% ہے، تو آپ کبھی کبھار کی صلاحیت کے لیے زیادہ قیمت ادا کر رہے ہیں۔ دوسرا، کنارے کا معیار زیادہ سے زیادہ کے قریب کم ہو جاتا ہے- چمکدار، سیدھے کنارے کم سے کم ڈراس کے ساتھ بتائی گئی حد کے 70–80% پر حقیقی ہوتے ہیں، جبکہ حد کے قریب کٹنگ سست ہوتی ہے اور کنارے کی صفائی کی ضرورت پڑ سکتی ہے۔ مواد کے لحاظ سے موٹائی بمقابلہ پاور کی تفصیل کے لیے، ہمارے فائبر لیزر موٹائی چارٹس اور وقف گائیڈ دیکھیں 20mm–50mm اسٹیل کٹنگ کی ضروریات.
موٹی کاربن اسٹیل پر آکسیجن بمقابلہ نائٹروجن
کاربن اسٹیل پلیٹ پر، اسسٹ گیس کا انتخاب بنیادی طور پر آکسیجن ہے۔ آئرن-آکسیجن کا خارجی حرارتی رد عمل کٹ میں توانائی شامل کرتا ہے، جس کی وجہ سے 25–70mm پلیٹ بالکل ممکن ہوتی ہے- اور آکسیجن نائٹروجن کے ایک حصے کی لاگت آتی ہے۔ اس کا نقصان آکسیڈائزڈ کٹ ایج ہے جسے ویلڈنگ یا پینٹنگ سے پہلے صاف کرنے کی ضرورت پڑ سکتی ہے۔
- آکسیجن: تقریباً 12mm سے زیادہ کاربن اسٹیل کے لیے معیار۔ کم گیس لاگت، موٹے حصوں پر خارجی حرارتی اسسٹ، قدرے آکسیڈائزڈ کنارہ۔
- نائٹروجن: کاربن اسٹیل پر چمکدار، آکسیڈ سے پاک کنارے کے لیے منتخب کیا جاتا ہے جب پرزے سیدھے ویلڈنگ یا فنشنگ میں جاتے ہیں- لیکن زیادہ موٹائی پر، نائٹروجن کے دباؤ اور بہاؤ کی ضروریات گیس کی لاگت کو تیزی سے بڑھا دیتی ہیں۔
اگر آپ موٹی کاربن اسٹیل کے ساتھ سٹینلیس اسٹیل یا ایلومینیم کاٹتے ہیں، تو نائٹروجن کی طلب آپ کی آپریٹنگ لاگت پر حاوی ہوتی ہے۔ اسی لیے 12,000W+ مشینوں میں سرمایہ کاری کرنے والی ورکشاپس تیزی سے بجٹ مختص کرتی ہیں آن سائٹ PSA نائٹروجن جنریشنکے لیے- ڈیلیور شدہ سلنڈروں پر انحصار کرنے کے بجائے طلب پر 99.9% خالص نائٹروجن پیدا کرنا۔ ہماری تفصیلات PSA جنریٹر کی لاگتیں اور پاکیزگی اور بہاؤ کا انتخاب سائزنگ کی منطق کا احاطہ کرتی ہیں۔
موٹی پلیٹ پر فائبر لیزر بمقابلہ پلازما بمقابلہ آکسی فیول
| عنصر | آکسی فیول | پلازما (ہائی ڈیف) | فائبر لیزر (20kW+) |
|---|---|---|---|
| عملی موٹائی (CS) | 100mm+ تک | 50–80mm تک | 50–70mm تک |
| کنارے کا معیار | کھردرا، صفائی درکار | درمیانہ، کچھ بیول | صاف، کم سے کم ڈراس |
| کرف کی چوڑائی | 2–4mm | 2–5mm | 0.2–0.5mm |
| کٹ کی رفتار (30mm CS) | ~0.3–0.5 m/min | ~0.8–1.5 m/min | ~0.9–1.3 m/min |
| مواد کا ضیاع | زیادہ | درمیانہ | بہت کم |
| ثانوی کارروائیاں | گرائنڈنگ، ڈیبرنگ | ڈیبرنگ، بیول کی درستی | اکثر کوئی نہیں |
| مواد کی حدود | صرف کاربن اسٹیل | زیادہ تر دھاتیں | زیادہ تر دھاتیں |
| آپریٹنگ لاگت (موٹی پلیٹ) | کم (صرف گیس) | درمیانہ | زیادہ (بجلی + گیس) |
موازنہ دکھاتا ہے کہ فائبر لیزر کہاں جیتتا ہے اور کہاں نہیں۔ آکسی فیول اب بھی 70mm سے زیادہ کی انتہائی موٹائی اور سب سے کم آپریٹنگ لاگت کا مالک ہے؛ پلازما خام خرید قیمت پر برتری رکھتا ہے۔ لیکن مشترکہ کنارے کے معیار، کرف کی چوڑائی، مواد کے ضیاع، اور ثانوی کارروائیوں کے خاتمے پر، ہائی پاور فائبر لیزر 20–50mm رینج میں فی پرزہ کم کل لاگت فراہم کرتے ہیں جہاں زیادہ تر ساختی اور بھاری فیبریکیشن کا کام ہوتا ہے۔ مکمل فیصلہ سازی کا فریم ورک ہمارے پلازما کٹنگ بمقابلہ لیزر کٹنگ موازنہ.
موٹی پلیٹ لیزر کٹنگ کہاں استعمال ہوتی ہے
ساختی اسٹیل اور تعمیرات
I-بیمز، H-سیکشنز، اور 20mm سے زیادہ پلیٹ پر کارروائی کرنے والے فیبریکیٹرز ابتدائی اپنانے والوں میں شامل تھے۔ روایتی ورک فلو میں آری، ڈرلنگ، اور پلازما کٹنگ الگ الگ کارروائیوں کے طور پر درکار تھیں؛ 20,000W فائبر لیزر ایک سیٹ اپ میں پروفائلز، سوراخ، اور بیول کاٹتا ہے، جس سے جہتی درستگی بہتر ہوتی ہے اور ہینڈلنگ کا وقت کم ہوتا ہے۔
جہاز سازی اور سمندری
ہل کے حصے عام طور پر 10–40mm اسٹیل کے ہوتے ہیں، کبھی کبھی اس سے بھی موٹے۔ 20,000W–30,000W کے فائبر لیزر ان موٹائیوں پر پلازما کٹنگ کی رفتار سے برابر یا زیادہ ہوتے ہیں اور نمایاں طور پر صاف کناروں کے ساتھ، اور 0.2–0.5mm کرف 2–5mm پلازما کرف کے مقابلے میں مہنگے میرین گریڈ اسٹیل کا بہت کم ضیاع کرتا ہے۔
پریشر ویسلز اور بوائلرز
ویلڈ جوائنٹ کی تیاری کنارے کے معیار پر منحصر ہے۔ ہائی پاور فائبر لیزر 25–45mm پلیٹ کو صاف، سیدھے کناروں کے ساتھ کاٹتے ہیں جنہیں ویلڈنگ سے پہلے کم سے کم تیاری درکار ہوتی ہے- خاص طور پر ٹیوب شیٹس اور فلانج پلیٹوں کے لیے قیمتی جہاں سوراخ کا معیار اور کنارے کی عمودیت اہم ہیں۔
بھاری مشینری اور کان کنی کا سامان
20–40mm رینج میں پہننے سے مزاحم پلیٹ (Hardox اور ملتے جلتے گریڈز) 12,000W–20,000W مشینوں پر مؤثر طریقے سے کٹتی ہے، تاہم سخت گریڈز کو اسی موٹائی کے معیاری کاربن اسٹیل کے مقابلے میں کم رفتار درکار ہوتی ہے۔
لیزر کے علاوہ عملی تقاضے
- بیڈ سائز: 2000×6000mm موٹی پلیٹ مشینوں کے لیے عام ورکنگ ایریا ہے؛ تصدیق کریں کہ یہ آپ کے سب سے لمبے باقاعدہ پرزے کو پورا کرتا ہے۔
- ایکسچینج ٹیبل: ٹوئن پیلٹ لوڈنگ بھاری مشین کو کاٹتے رہنے دیتی ہے جبکہ آپریٹر ان لوڈ کرتا ہے—لمبے موٹے پلیٹ سائیکلوں پر یہی 60% اور 85% استعمال کے درمیان فرق ہے۔
- گیس کی فراہمی: موٹی پلیٹ پر ہائی پریشر آکسیجن، یا سٹینلیس کام کے لیے ہائی فلو نائٹروجن؛ اسٹوریج یا آن سائٹ جنریشن کا سائز اوسط نہیں بلکہ چوٹی کی طلب کے مطابق رکھیں۔
- کولنگ: صنعتی درجے کے چلر جو آپ کے محیط درجہ حرارت پر مسلسل ڈیوٹی کے لیے ریٹڈ ہوں؛ 20kW–30kW کا ذریعہ کافی حرارت پیدا کرتا ہے۔
- حفاظتی گارڈنگ: 12kW+ فائبر لیزر ایک Class 4 ذریعہ ہے؛ جہاں آپریٹر مشین کے قریب کام کرتے ہیں وہاں Class 1 حفاظتی انکلوژر کا منصوبہ بنائیں۔
اپنی موٹائی کے امتزاج کے مطابق مشین کا انتخاب
پیداواری شاپس کا ایک کارآمد اسکریننگ اصول: اگر آپ کے کام کا 30% سے زیادہ 20mm+ کاربن اسٹیل ہے، تو 12,000W–20,000W مشین ممکنہ طور پر تھرو پٹ بہتر کرے گی اور آؤٹ سورسنگ یا ملٹی پروسیس ورک فلو کے مقابلے فی پرزہ لاگت کم کرے گی۔ اگر موٹی پلیٹ آپ کا بنیادی کاروبار ہے نہ کہ کوئی حصہ، تو 30,000W تک قدم 70mm کاربن اسٹیل اور 40mm سٹینلیس تک گنجائش خریدتا ہے—اور آکسی فیول، پلازما اور واٹر جیٹ کام کو ایک ہی سسٹم پر یکجا کرتا ہے۔ کسی بھی صورت میں، پابند ہونے سے پہلے اپنے میٹیریل گریڈز پر اپنی موٹائیوں کے نمونہ کٹس کی درخواست کریں؛ کٹنگ ٹرائلز کنارے کے معیار اور رفتار کو اسپیک شیٹس سے کہیں زیادہ قابل اعتماد طریقے سے ظاہر کرتے ہیں۔ آپ کے میٹیریل گریڈز پر آپ کی موٹائیوں پر
متعلقہ تفصیلی موضوعات
- فائبر لیزر اسٹیل کو کتنا موٹا کاٹ سکتا ہے؟ 20mm–50mm تقاضے
- فائبر لیزر کیا کاٹ سکتا ہے؟ پاور کے حساب سے میٹیریل اور موٹائی چارٹس
- اسٹیل، سٹینلیس اور ایلومینیم کے لیے 2000W فائبر لیزر کٹنگ پیرامیٹرز
- لیزر کٹنگ کے لیے آن سائٹ نائٹروجن جنریشن
- PSA نائٹروجن جنریٹر لاگت کی تفصیل
متعلقہ موازنے
- شیٹ میٹل شاپس کے لیے پلازما کٹنگ بمقابلہ لیزر کٹنگ
- نائٹروجن سلنڈرز بمقابلہ نائٹروجن جنریٹر: لاگت کا موازنہ
- ایلومینیم شیٹ لیزر کٹنگ: پاور کا انتخاب
- تانبے کی لیزر کٹنگ: موٹائی کی حدود
موٹی پلیٹ کے لیے مشینیں
- 12,000W فائبر لیزر کٹنگ مشین – 35mm کاربن اسٹیل تک
- 20,000W فائبر لیزر کٹنگ مشین – 50mm کاربن اسٹیل / 30mm سٹینلیس تک
- 30,000W فائبر لیزر کٹنگ مشین – 70mm کاربن اسٹیل / 40mm سٹینلیس تک
- لیزر حفاظتی انکلوژر اور حفاظتی کیبن – ہائی پاور سیلز کے لیے Class 1 گارڈنگ
20mm+ اسٹیل پلیٹ باقاعدگی سے کاٹ رہے ہیں؟
ہمیں اپنی موٹائی کی تقسیم اور میٹیریل گریڈز بھیجیں۔ ہم آپ کو یہ جانچنے میں مدد کریں گے کہ 12,000W–30,000W فائبر لیزر آپ کی پیداوار کے لیے موزوں ہے یا نہیں—اور آپ کی اپنی پلیٹ پر نمونہ کٹس دکھائیں گے۔
اپنی موٹی پلیٹ ایپلیکیشن پر بات کریں