
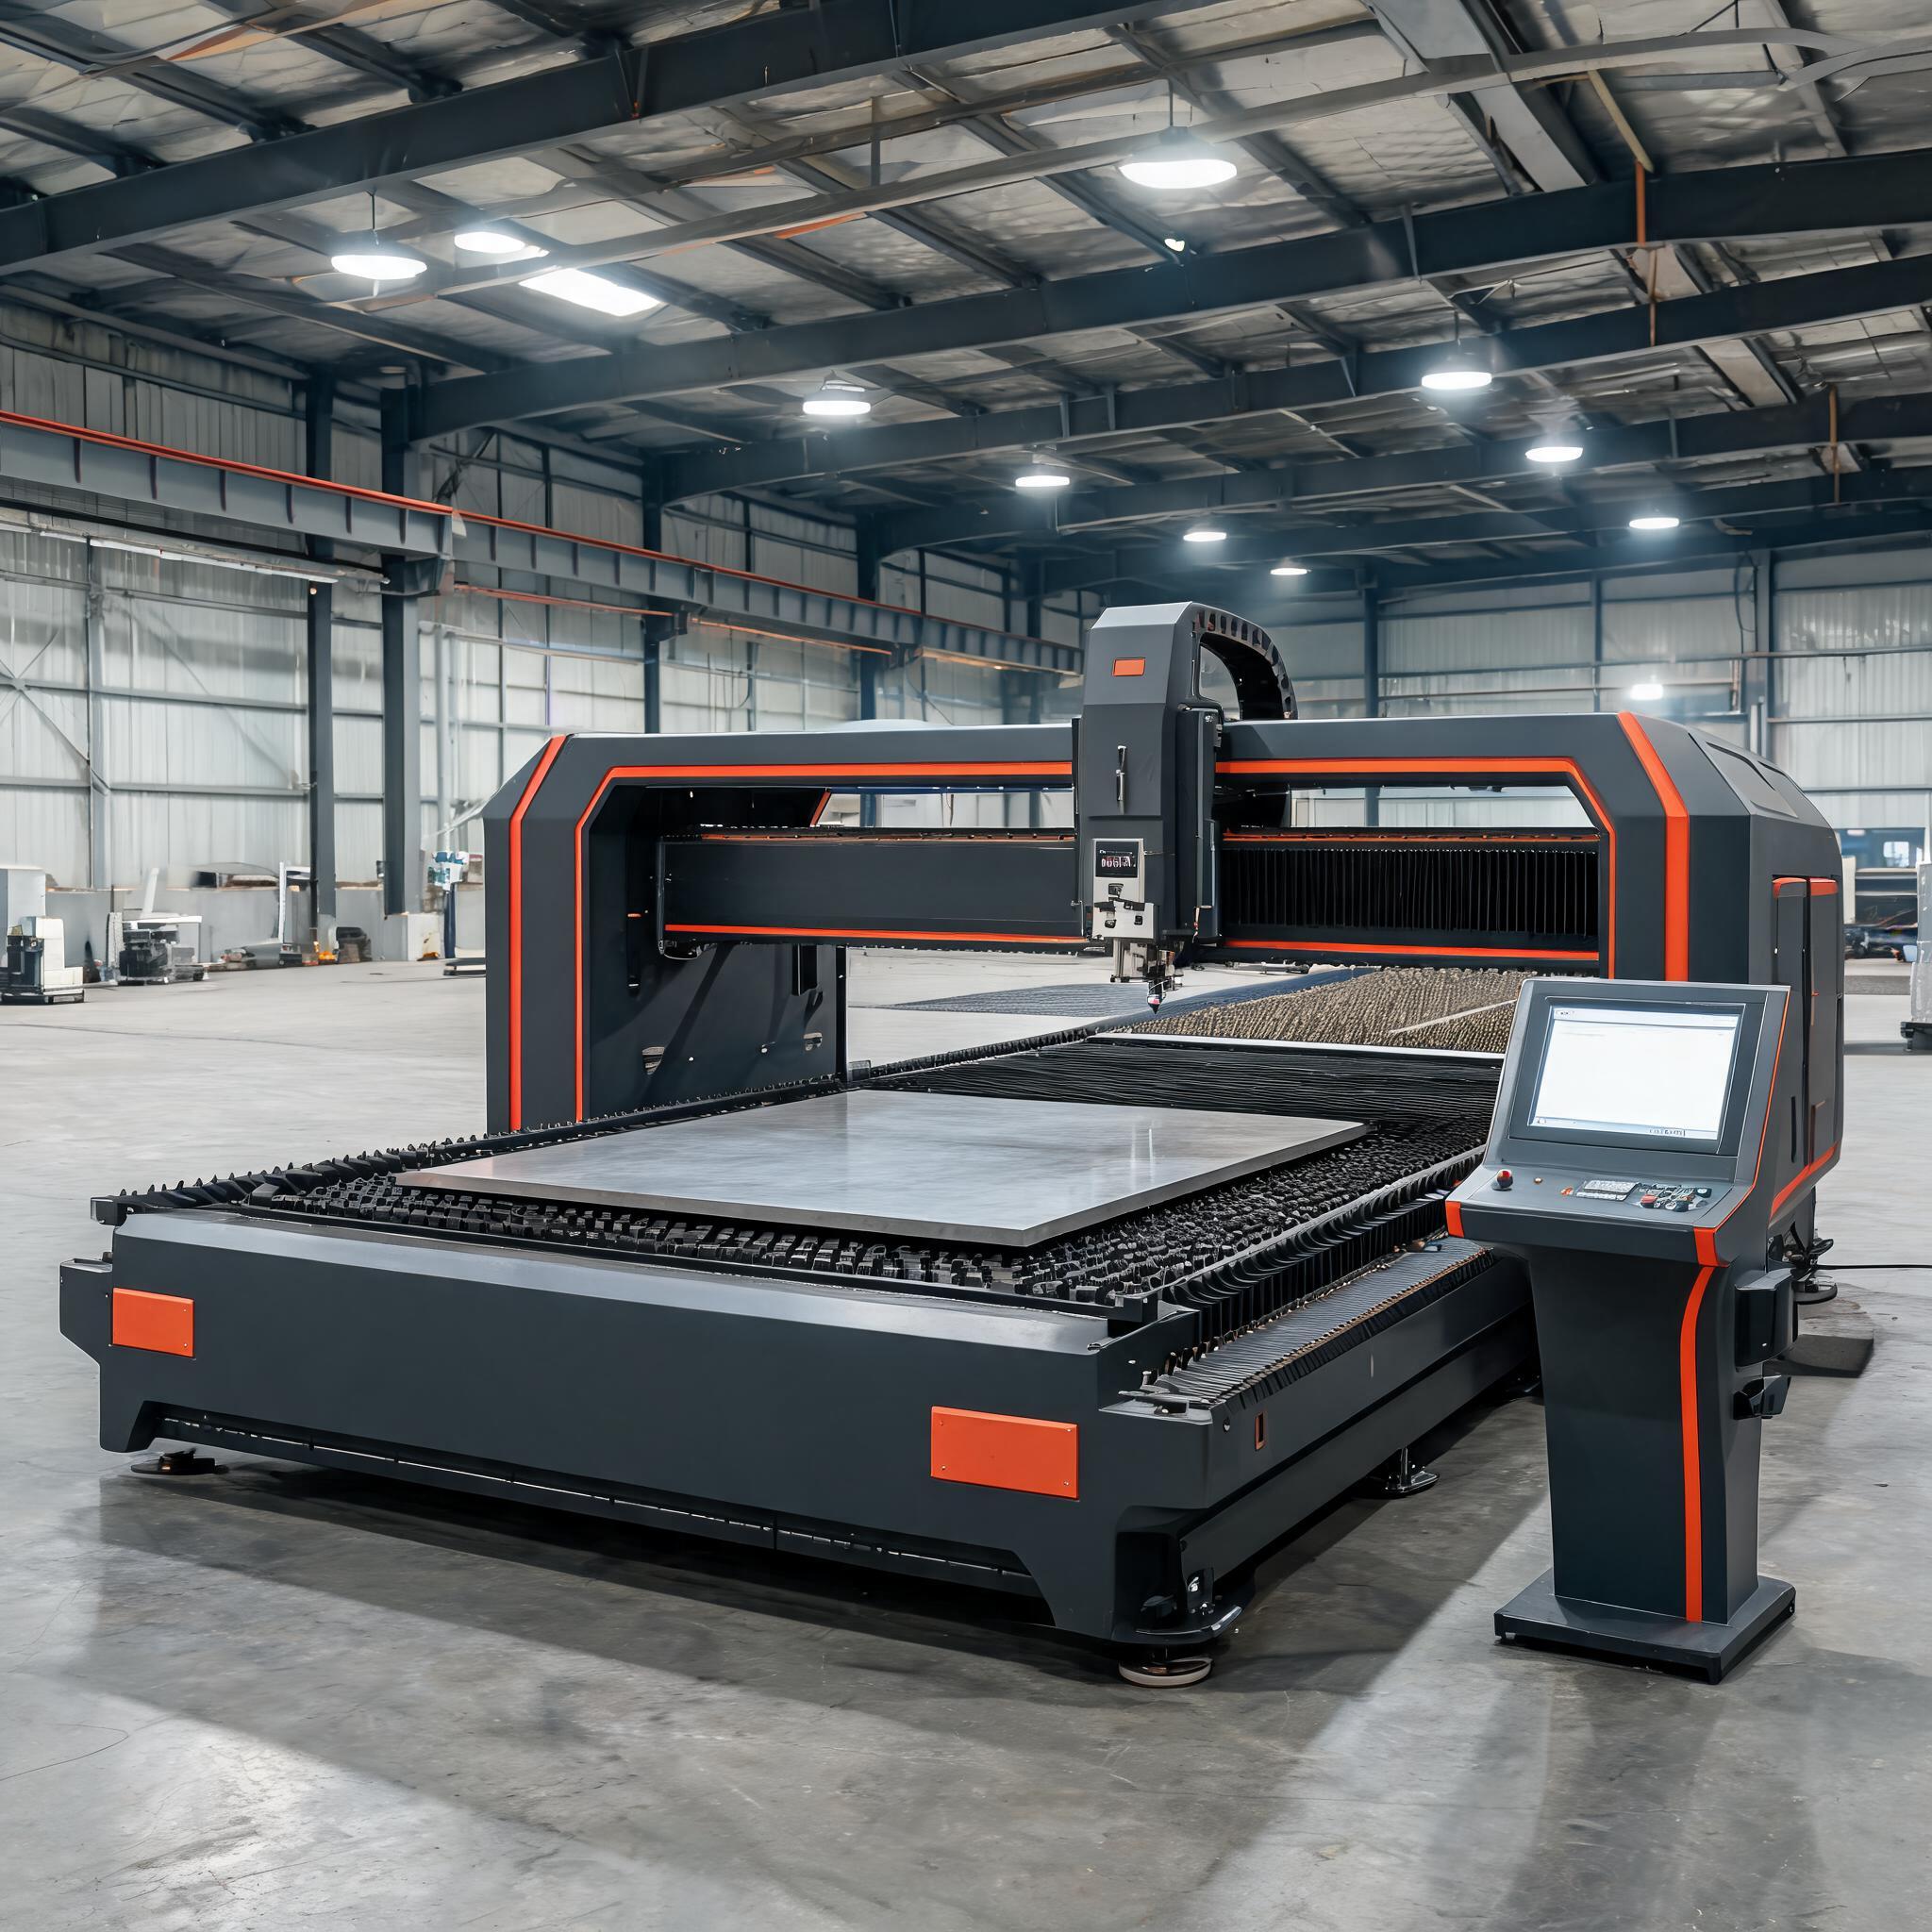
Những gì laser sợi có thể thực sự làm trên thép tấm dày: giới hạn độ dày thực tế theo công suất từ 12.000W đến 30.000W, khí hỗ trợ oxy so với nitơ trên thép carbon, chất lượng mép so với plasma và oxy-fuel, và cách chọn máy phù hợp với hỗn hợp độ dày của Quý khách.
Hướng dẫn mua hàng · Cắt laser sợi tấm dày
Vì sao tấm thép dày là một bài toán cắt khác biệt
Cắt laser tấm thép trên 20 mm không hề giống cắt tấm 3 mm. Nhiệt không có chỗ thoát, thành rãnh cắt hấp thụ năng lượng, xỉ nóng chảy có đường thoát dài hơn khỏi rãnh cắt, và khí hỗ trợ phải đẩy qua một kênh sâu mà không mất áp suất. Trong nhiều thập kỷ, dải độ dày này thuộc về cắt plasma, cắt oxy-fuel và cắt bằng tia nước – mỗi phương pháp đều có đánh đổi về chất lượng mép cắt, tốc độ hoặc chi phí. Laser sợi công suất cao (12.000W đến 30.000W) đã thay đổi bài toán kinh tế của việc cắt laser tấm thép trong dải 20–70 mm, và hướng dẫn này giải thích công nghệ có thể làm được gì trong thực tế, cũng như cách lựa chọn máy phù hợp.
Nội dung hướng dẫn bao gồm:
• Giới hạn độ dày thực tế cho thép carbon theo công suất laser
• Khí hỗ trợ oxy so với nitơ trên thép carbon dày
• Chất lượng mép cắt, chiều rộng rãnh cắt và các công đoạn gia công thứ cấp so với plasma và oxy-fuel
• Các ngành công nghiệp nơi cắt laser tấm dày đã thay thế các quy trình cũ
• Cách chọn máy phù hợp với tỷ lệ độ dày thực tế của Quý khách
Laser sợi có thể cắt thép carbon dày đến mức nào?
Câu trả lời trung thực phụ thuộc vào công suất, yêu cầu về chất lượng mép cắt và thời gian chu trình chấp nhận được. Tài liệu tiếp thị của nhà sản xuất thường đưa ra các mức tối đa lạc quan; các số liệu dưới đây phản ánh khả năng cắt một lần thực tế của máy được cấu hình sản xuất:
| Công suất máy | Thép carbon tối đa | Thép không gỉ tối đa | Nhôm tối đa | Kích thước bàn |
|---|---|---|---|---|
| 12.000W | 35 mm | 20 mm | – | 2000×6000 mm |
| 20.000W | 50 mm | 30 mm | 25 mm | 2000×6000 mm |
| 30.000W | 70 mm | 40 mm | 30 mm | 2000×6000 mm |
Hai lưu ý khi đọc thông số độ dày. Thứ nhất, độ dày tối đa và độ dày hiệu quả là khác nhau: một máy có thể xuyên và cắt tấm 70 mm, nhưng nếu độ dày đó chỉ chiếm 5% khối lượng công việc của Quý khách, Quý khách đang trả giá cao cho một khả năng thỉnh thoảng mới dùng. Thứ hai, chất lượng mép cắt giảm gần giới hạn tối đa – mép sáng, vuông góc với ít xỉ là thực tế ở 70–80% giới hạn công bố, trong khi cắt gần giới hạn chạy chậm hơn và có thể cần làm sạch mép. Để xem phân tích độ dày theo công suất cho các vật liệu, xem biểu đồ độ dày laser sợi và hướng dẫn chuyên sâu về yêu cầu cắt thép 20 mm–50 mm.
Oxy so với nitơ trên thép carbon dày
Trên tấm thép carbon, lựa chọn khí hỗ trợ chủ yếu là oxy. Phản ứng tỏa nhiệt giữa sắt và oxy bổ sung năng lượng vào mũi cắt, đây là yếu tố giúp cắt tấm 25–70 mm khả thi – và oxy có chi phí chỉ bằng một phần nhỏ so với nitơ. Đánh đổi là mép cắt bị oxy hóa, có thể cần làm sạch trước khi hàn hoặc sơn.
- Oxy: tiêu chuẩn cho thép carbon trên ~12 mm. Chi phí khí thấp hơn, hỗ trợ tỏa nhiệt trên các phần dày, mép hơi oxy hóa.
- Nitơ: được chọn để có mép sáng, không oxy hóa trên thép carbon khi chi tiết được đưa thẳng vào hàn hoặc hoàn thiện – nhưng ở độ dày cao, yêu cầu về áp suất và lưu lượng nitơ đẩy chi phí khí tăng mạnh.
Nếu Quý khách cắt thép không gỉ hoặc nhôm cùng với thép carbon dày, nhu cầu nitơ sẽ chi phối chi phí vận hành. Đó là lý do các xưởng đầu tư máy 12.000W+ ngày càng dự trù ngân sách cho hệ thống tạo nitơ PSA tại chỗ– sản xuất nitơ độ tinh khiết 99,9% theo nhu cầu thay vì phụ thuộc vào bình khí giao đến. Các phân tích của chúng tôi về chi phí máy tạo PSA và cách chọn độ tinh khiết và lưu lượng đề cập đến logic tính toán công suất.
Laser sợi so với plasma so với oxy-fuel trên tấm dày
| Yếu tố | Oxy-fuel | Plasma (Hi-Def) | Laser sợi (20kW+) |
|---|---|---|---|
| Độ dày thực tế (thép carbon) | Lên đến 100 mm+ | Lên đến 50–80 mm | Lên đến 50–70 mm |
| Chất lượng mép cắt | Thô, cần làm sạch | Trung bình, có một số vát | Sạch, ít xỉ |
| Chiều rộng rãnh cắt | 2–4 mm | 2–5 mm | 0,2–0,5 mm |
| Tốc độ cắt (thép carbon 30 mm) | ~0,3–0,5 m/phút | ~0,8–1,5 m/phút | ~0,9–1,3 m/phút |
| Lãng phí vật liệu | Cao | Trung bình | Rất thấp |
| Công đoạn gia công thứ cấp | Mài, làm sạch bavia | Làm sạch bavia, chỉnh vát | Thường không cần |
| Giới hạn vật liệu | Chỉ thép carbon | Hầu hết kim loại | Hầu hết kim loại |
| Chi phí vận hành (tấm dày) | Thấp (chỉ khí) | Trung bình | Cao hơn (điện + khí) |
Bảng so sánh cho thấy laser sợi thắng ở đâu và không thắng ở đâu. Oxy-fuel vẫn giữ ưu thế ở độ dày cực lớn trên 70 mm và chi phí vận hành thấp nhất; plasma vẫn có lợi thế về giá mua ban đầu. Nhưng khi kết hợp chất lượng mép cắt, chiều rộng rãnh cắt, lãng phí vật liệu và loại bỏ công đoạn gia công thứ cấp, laser sợi công suất cao mang lại tổng chi phí trên mỗi chi tiết thấp hơn trong dải 20–50 mm, nơi diễn ra phần lớn công việc kết cấu và gia công chế tạo hạng nặng. Khung quyết định đầy đủ có trong so sánh cắt plasma và cắt laser.
Ứng dụng của cắt laser tấm dày
Thép kết cấu và xây dựng
Các xưởng gia công chế tạo xử lý dầm chữ I, thép hình H và tấm trên 20 mm là những đơn vị áp dụng sớm nhất. Quy trình truyền thống yêu cầu cưa, khoan và cắt plasma như các công đoạn riêng biệt; laser sợi 20.000W cắt biên dạng, lỗ và vát chỉ trong một lần gá, cải thiện độ chính xác kích thước và giảm thời gian xử lý.
Đóng tàu và hàng hải
Các phân đoạn thân tàu thường dùng thép 10–40 mm, đôi khi dày hơn. Laser sợi 20.000W–30.000W đạt hoặc vượt tốc độ cắt plasma ở các độ dày này với mép cắt sạch hơn đáng kể, và rãnh cắt 0,2–0,5 mm lãng phí thép hàng hải đắt tiền ít hơn nhiều so với rãnh plasma 2–5 mm.
Bình áp lực và nồi hơi
Việc chuẩn bị mối hàn phụ thuộc vào chất lượng mép cắt. Laser sợi công suất cao cắt tấm 25–45 mm với mép sạch, vuông góc, cần chuẩn bị tối thiểu trước khi hàn – đặc biệt có giá trị đối với tấm ống và tấm mặt bích, nơi chất lượng lỗ và độ vuông góc của mép là yếu tố then chốt.
Máy móc hạng nặng và thiết bị khai thác mỏ
Thép chống mài mòn (Hardox và các mác tương tự) trong dải 20–40 mm cắt hiệu quả trên máy 12.000W–20.000W, mặc dù các mác thép đã tôi cứng yêu cầu tốc độ giảm so với thép carbon tiêu chuẩn ở cùng độ dày.
Yêu cầu thực tế ngoài laser
- Kích thước bàn: 2000×6000 mm là vùng làm việc phổ biến cho máy cắt tấm dày; hãy xác nhận kích thước này bao phủ chi tiết thường xuyên dài nhất của Quý khách.
- Bảng trao đổi: việc tải pallet đôi giúp máy hạng nặng vẫn tiếp tục cắt trong khi người vận hành dỡ hàng — trên các chu trình thép tấm dày, đây là khác biệt giữa hiệu suất sử dụng 60% và 85%.
- Cấp khí: oxy áp suất cao cho thép tấm dày, hoặc nitơ lưu lượng lớn cho gia công inox; hãy tính toán dung tích lưu trữ hoặc sản xuất tại chỗ theo nhu cầu đỉnh, không phải nhu cầu trung bình.
- Làm mát: máy làm lạnh cấp công nghiệp được định mức cho vận hành liên tục ở nhiệt độ môi trường của Quý khách; nguồn 20kW–30kW sinh ra lượng nhiệt đáng kể.
- Bảo vệ an toàn: laser sợi 12kW+ là nguồn cấp Cấp 4; hãy dự phòng một vỏ bảo vệ an toàn Cấp 1 ở nơi người vận hành làm việc gần máy.
Lựa chọn máy phù hợp với hỗn hợp độ dày của Quý khách
Một quy tắc sàng lọc hữu ích từ các xưởng sản xuất: nếu hơn 30% khối lượng công việc của Quý khách là thép carbon từ 20mm trở lên, máy 12.000W–20.000W có khả năng sẽ cải thiện năng suất và giảm chi phí trên mỗi chi tiết so với gia công ngoài hoặc quy trình đa công đoạn. Nếu thép tấm dày là hoạt động kinh doanh cốt lõi chứ không chỉ là một phân khúc, bước lên 30.000W sẽ mang lại dư địa lên đến 70mm thép carbon và 40mm inox — đồng thời hợp nhất công việc oxy-fuel, plasma và waterjet vào một hệ thống. Dù theo hướng nào, hãy yêu cầu cắt mẫu trên đúng cấp vật liệu của Quý khách ở đúng độ dày của Quý khách trước khi quyết định; các lần chạy thử cắt phản ánh chất lượng mép và tốc độ đáng tin cậy hơn nhiều so với bảng thông số kỹ thuật.
Các chủ đề chuyên sâu liên quan
- Laser sợi có thể cắt thép dày bao nhiêu? Yêu cầu 20mm–50mm
- Laser sợi có thể cắt những gì? Bảng vật liệu và độ dày theo công suất
- Thông số cắt laser sợi 2000W cho thép, inox và nhôm
- Sản xuất nitơ tại chỗ cho cắt laser
- Phân tích chi phí máy tạo nitơ PSA
Các so sánh liên quan
- Cắt plasma so với cắt laser cho xưởng gia công kim loại tấm
- Bình nitơ so với máy tạo nitơ: so sánh chi phí
- Cắt laser tấm nhôm: lựa chọn công suất
- Cắt laser đồng: giới hạn độ dày
Máy cho thép tấm dày
- Máy cắt laser sợi 12.000W – lên đến 35mm thép carbon
- Máy cắt laser sợi 20.000W – lên đến 50mm thép carbon / 30mm inox
- Máy cắt laser sợi 30.000W – lên đến 70mm thép carbon / 40mm inox
- Vỏ bảo vệ an toàn laser & cabin bảo vệ – bảo vệ Cấp 1 cho các tổ máy công suất cao
Quý khách có thường xuyên cắt thép tấm từ 20mm trở lên?
Hãy gửi cho chúng tôi phân bố độ dày và cấp vật liệu của Quý khách. Chúng tôi sẽ giúp Quý khách đánh giá liệu laser sợi 12.000W–30.000W có phù hợp với hoạt động sản xuất của Quý khách hay không — và cho Quý khách xem các mẫu cắt trên chính tấm thép của Quý khách.
Thảo luận về ứng dụng thép tấm dày của Quý khách