
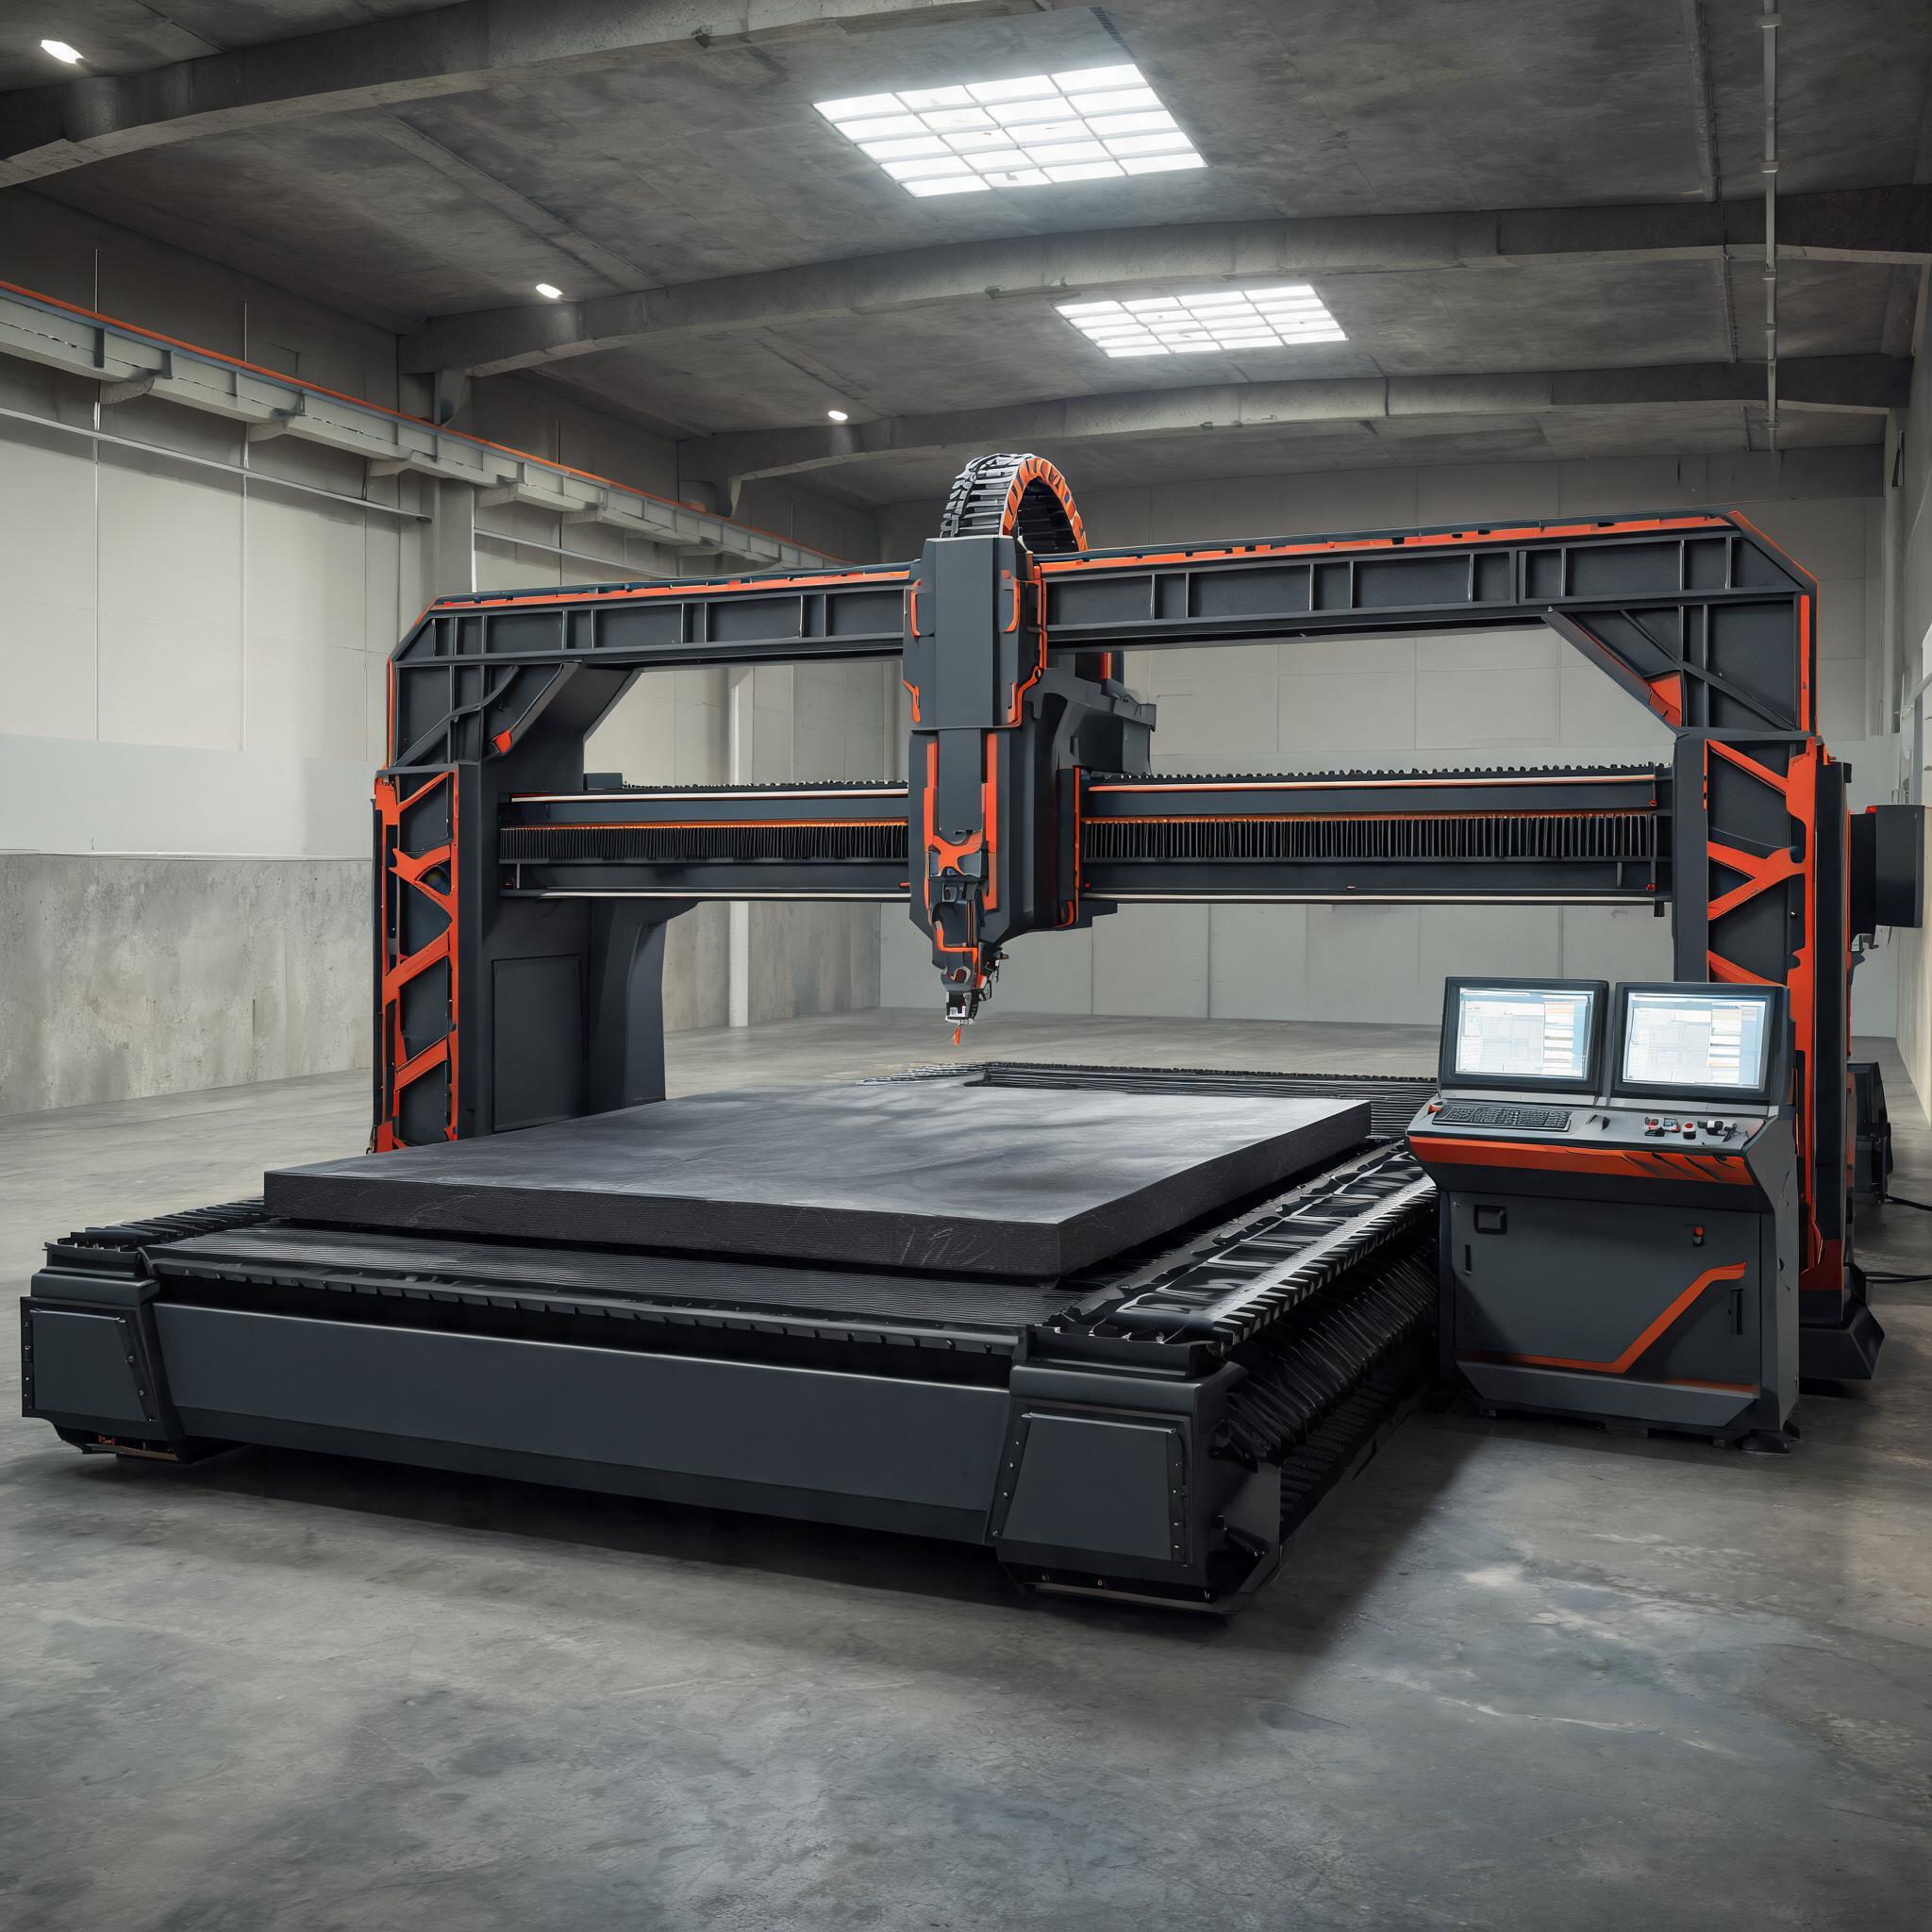
Ein praktischer Kaufratgeber für Hochleistungs-Faserlaserschneidemaschinen von 2.000 W bis 30.000 W: Leistung auf Plattendicke abstimmen, Laserquellen, Steuerungen und Hilfsgasstrategie bewerten, mit realen Maschinenspezifikationen über den gesamten Bereich.
Kaufratgeber · Hochleistungs-Faserlaserschneiden
Warum die Leistungswahl über Erfolg oder Misserfolg Ihrer Investition entscheidet
Ein Hochleistungs-Laserschneider ist eine erhebliche Kapitalinvestition – oft die größte Einzelanschaffung, die eine Fertigungswerkstatt in einem Jahr tätigt. Die von Ihnen gewählte Leistungsklasse bestimmt direkt, welche Materialien Sie schneiden können, wie dick Sie sie schneiden können und wie schnell jedes Teil vom Tisch kommt. Kaufen Sie zu wenig Leistung, verlieren Sie Aufträge an Wettbewerber, die dickere Bleche bearbeiten können. Kaufen Sie zu viel, zahlen Sie für Kapazität, die ungenutzt bleibt, während Ihre Stückkosten steigen.
Dieser Leitfaden führt Sie durch die drei wichtigsten Entscheidungen bei der Auswahl einer Hochleistungs-Faserlaserschneidmaschine: die Abstimmung der Laserleistung auf Ihre typische Materialdicke, das Verständnis der Kernkomponenten, die eine produktionsreife Maschine von einer Budgetkonstruktion unterscheiden, und die Bewertung der Hilfssysteme, die einen Hochleistungslaser Schicht für Schicht profitabel am Laufen halten.
Die wichtigsten Punkte:
• Die Leistung sollte zu Ihrem dicksten regelmäßigen Auftrag passen – nicht zu dem gelegentlichen Einzelfall
• Marke der Laserquelle, CNC-Steuerung und Qualität des Schneidkopfs sind wichtiger als Zahlen im Datenblatt
• Die Strategie für das Hilfsgas (Stickstoff vs. Sauerstoff) beeinflusst sowohl Schnittqualität als auch Betriebskosten
• Bettgröße, Wechseltisch und Kühlkapazität bestimmen den tatsächlichen Durchsatz
• CE-Zertifizierung und After-Sales-Support sind für europäische Käufer nicht verhandelbar
Laserleistung auf Materialdicke abstimmen
Die erste Frage, die jeder Käufer beantworten sollte, ist einfach: Welches Material werden Sie in welcher Dicke am häufigsten schneiden? Nicht gelegentlich, nicht „irgendwann“ – sondern an einem typischen Produktionstag. Faserlaserschneidmaschinen von 2.000 W bis 30.000 W decken einen enormen Bereich ab, und die richtige Wahl hängt ganz von Ihrer Arbeitsbelastung ab. Eine vollständige Aufschlüsselung nach Material finden Sie in unseren Faserlaser-Schnittdickentabellen nach Leistung.
Hier eine praktische Referenz für Kohlenstoffstahl und Edelstahl – die beiden am häufigsten geschnittenen Materialien in Fertigungswerkstätten:
| Laserleistung | Kohlenstoffstahl (praktischer Bereich) | Edelstahl (praktischer Bereich) | Typische Anwendung |
|---|---|---|---|
| 2.000 W – 3.000 W | Bis zu 12–14 mm | Bis zu 6–8 mm | Blechfertigung, Schilder, Gehäuse |
| 6.000 W – 8.000 W | Bis zu 20–25 mm | Bis zu 12–16 mm | Baustahl, Verarbeitung dickerer Bleche |
| 12.000 W | Bis zu 30–35 mm | Bis zu 20 mm | Schwerfertigung, Baukomponenten |
| 20.000 W | Bis zu 40–45 mm | Bis zu 25–30 mm | Schiffbau, Druckbehälter, Dickblech |
| 30.000 W | Bis zu 50–60 mm | Bis zu 35–40 mm | Extreme Dicken, spezialisierte Schwerindustrie |
Dies sind praktische Schneidbereiche – die Dicken, bei denen Sie saubere Kanten mit angemessenen Geschwindigkeiten erzielen. Hersteller geben oft „maximale Schnittdicke“ an, die 20–30 % höher liegt, aber an diesen Grenzen sinkt die Schnittgeschwindigkeit drastisch und die Kantenqualität verschlechtert sich. Bewerten Sie Maschinen immer bei Ihrer typischen Arbeitsdicke, nicht beim theoretischen Maximum. Wenn Ihre Arbeit auf 20–50 mm Kohlenstoffstahl ausgerichtet ist, deckt unser spezieller Leitfaden dazu, wie dick ein Faserlaser Stahl schneiden kann die Maschinenanforderungen im Detail ab.
Kaufen Sie nicht zu viel Leistung
Ein häufiger Fehler ist, den Laser auf das dickste Material auszulegen, das eine Werkstatt vielleicht einmal im Quartal schneidet. Eine 20.000-W-Maschine kostet deutlich mehr als eine 12.000-W-Maschine – in Anschaffungspreis, Stromverbrauch und Wartung. Wenn 80 % Ihrer Arbeit 10–20 mm Kohlenstoffstahl sind, wird eine 8.000-W- oder 12.000-W-Faserlaserschneidmaschine eine schnellere Amortisation liefern. Der Aufpreis für 20.000 W ist nur sinnvoll, wenn Dickblech (30 mm+) regelmäßig Teil Ihres Produktionsmix ist.
Kernkomponenten, die die tatsächliche Leistung bestimmen
Zwei Maschinen mit identischen Wattangaben können in der Produktion sehr unterschiedliche Ergebnisse liefern. Der Unterschied liegt in vier Kernkomponenten:
1. Laserquelle
Die Laserquelle ist das Herz der Maschine. Führende Marken sind IPG (USA), RAYCUS und GW – jede mit unterschiedlichen Strahlqualitätsmerkmalen, Wartungsintervallen und Preispunkten. Eine hochwertige Quelle liefert über Zehntausende von Stunden konstante Strahlqualität, was sich direkt in Schnittkantenqualität und Geschwindigkeitsstabilität niederschlägt. Budget-Quellen mögen dieselbe Wattzahl angeben, degradieren aber schneller und erfordern häufigere Nachkalibrierung.
Wichtige Fragen: Wie hoch ist die garantierte Strahlqualität (BPP)? Wie hoch ist die erwartete Lebensdauer der Quelle? Ist die Quelle vor Ort wartbar oder muss sie zum Hersteller zurückgeschickt werden?
2. CNC-Steuerung und Bewegungssystem
Die Steuerung bestimmt, wie genau die Maschine komplexen Bahnen bei hoher Geschwindigkeit folgt. Ein leistungsfähiges CNC-System mit adaptiver Geschwindigkeitsregelung – automatische Reduzierung der Geschwindigkeit an Ecken und Kurven – erzeugt sauberere Teile und weniger Grat. Achten Sie auf Steuerungen, die Folgendes unterstützen:
- Batch-Auftragsplanung für unbeaufsichtigten Betrieb
- Common-Line-Schneiden zur Reduzierung von Materialabfall
- Automatische Düsenreinigung und Fokus-Kalibrierung
- Fernüberwachung via Ethernet zur Produktionsverfolgung
Das Antriebssystem (Zahnstange vs. Linearantrieb) und die Linearführungen beeinflussen ebenfalls die Positioniergenauigkeit. Eine Positioniergenauigkeit von ±0,05 mm ist Standard für Qualitätsmaschinen in dieser Kategorie – zum Beispiel hält die 20.000-W-Faserlaserschneidmaschine ±0,05 mm Positioniergenauigkeit auf einem 2000×6000-mm-Bett.
3. Schneidkopf
Der Schneidkopf fokussiert den Laserstrahl und steuert den Hilfsgasfluss. Autofokussierende Köpfe mit kapazitiver Höhenabtastung halten den korrekten Fokusabstand auch bei verzogenem Blech – ein entscheidendes Merkmal für das Schneiden dicker Materialien. Achten Sie auf:
- Automatische Fokusverstellung (nicht manuell)
- Kapazitive Höhenabtastung für unebene Bleche
- Kollisionsschutz zum Schutz von Düse und Kopf
- Schnellwechsel-Düsensystem für den Wechsel zwischen Gasarten
4. Maschinenbett und Rahmensteifigkeit
Das Bett absorbiert Schnittkräfte und Vibrationen. Ein thermisch spannungsarm geglühter, geschweißter Stahlrahmen bewahrt die Genauigkeit über Jahre schweren Schneidens. Wechseltische (Doppelpalette) ermöglichen das Be- und Entladen, während die Maschine auf der anderen Palette schneidet – das kann den Durchsatz bei längeren Aufträgen um 30–50 % steigern. Bettgrößen reichen bei Hochleistungsmaschinen üblicherweise von 1.500 × 3.000 mm bis 2.000 × 6.000 mm.
Hilfsgas: Stickstoff vs. Sauerstoff
Die Wahl des Hilfsgases beeinflusst Schnittqualität, Geschwindigkeit und Betriebskosten stärker, als die meisten Käufer realisieren:
| Gas | Am besten für | Kantenqualität | Geschwindigkeit | Kostenauswirkung |
|---|---|---|---|---|
| Sauerstoff (O₂) | Kohlenstoffstahl, Dickblech | Leichte Oxidation, evtl. Nachreinigung erforderlich | Langsamer (exotherme Reaktion hilft bei Dickblech) | Geringere Gaskosten |
| Stickstoff (N₂) | Edelstahl, Aluminium, Kohlenstoffstahl (saubere Kante) | Glänzende, oxidfreie Kante | Schneller bei dünnem bis mittlerem Blech | Höhere Gaskosten, besonders bei hohem Druck |
Bei Hochleistungsmaschinen (12.000 W und mehr) steigt der Stickstoffverbrauch deutlich, da dickere Materialien höhere Gasdrücke erfordern. Viele Werkstätten installieren vor Ort PSA-Stickstoffgeneratoren um Gaskosten zu senken – sie erzeugen Stickstoff mit 99,9 % Reinheit auf Abruf, statt auf gelieferte Flaschen oder Flüssigstickstoff angewiesen zu sein. Unser Vergleich von Stickstoffflaschen vs. einem Stickstoffgenerator erläutert, wann sich die Vor-Ort-Erzeugung amortisiert.
Vergessen Sie nicht die Sicherheitsebene
Ein Faserlaser mit 12.000 W+ ist eine Laserquelle der Klasse 4. Bei offenem Rahmen erzeugen gestreute und reflektierte Strahlung Gefahren für Augen und Haut weit über den Schneidpunkt hinaus. Für gemeinsame Werkstätten und den EU-Einsatz planen Sie eine Laser-Sicherheitsgehäuse der Klasse 1 mit verriegelten Zugangstüren und Sichtfenstern nach EN 12254. Unser Leitfaden zu Gehäuse der Klasse 1 vs. Klasse 4 erklärt, was die Einstufungen für Ihre Compliance-Pflichten bedeuten.
Checkliste: Was Sie vor dem Kauf prüfen sollten
- Materialstärkenbereich: Deckt der praktische Schneidbereich der Maschine Ihre 3 am häufigsten geschnittenen Materialien ab?
- Marke der Laserquelle und Garantie: Wer stellt die Quelle her, wie lange ist die Garantiezeit und ist der Service in Ihrer Region verfügbar?
- Positioniergenauigkeit: Ist ±0,05 mm oder besser bestätigt, und wurde dies an einem vollformatigen Teil oder nur an einem kleinen Teststück gemessen?
- Bettgröße und Wechseltisch: Passt Ihre typische Blechgröße, und benötigen Sie Doppelpaletten für Ihr Produktionsvolumen?
- Kühlsystem: Ist der Kühler für den Dauerbetrieb bei Ihrer Umgebungstemperatur ausgelegt? Hochleistungslaser erzeugen erhebliche Wärme.
- CE-Konformität: Trägt die Maschine die CE-Kennzeichnung für europäische Märkte? Diese ist für den legalen Betrieb in der EU verpflichtend.
- Kundendienst und Support: Wie lange dauert die Reaktionszeit bei Serviceanfragen? Sind Ersatzteile regional auf Lager?
- Schulung und Installation: Sind Vor-Ort-Installation und Bedienerschulung inklusive?
Häufige Kaufirrtümer, die Sie vermeiden sollten
- Maximaler Wattzahl nachjagen ohne zu prüfen, ob Ihr Produktionsmix dies rechtfertigt
- Betriebskosten für Gas ignorieren- Eine 20.000-W-Maschine, die Stickstoff bei hohem Druck verwendet, kann jährlich deutlich mehr für Gas ausgeben als die Stromersparnis durch Faserlaser gegenüber CO2
- Kühlanforderungen unterschätzen- Hochleistungslaser benötigen industrielle Kühler, nicht Werkstattluft
- Den Demo-Schnitt auslassen- Fordern Sie immer Musterschnitte an auf Ihren Materialien in Ihren Stärken, bevor Sie sich festlegen
- Zukünftige Kapazität nicht einplanen- Überlegen Sie, ob die Maschine später mit einer leistungsstärkeren Quelle aufgerüstet werden kann
Verwandte Deep-Dive-Themen
- Was kann ein Faserlaser schneiden? Material- und Dickenübersichten nach Leistung
- Wie dick kann ein Faserlaser Stahl schneiden? Anforderungen für 20 mm–50 mm
- Schnittparameter für 2000-W-Faserlaser bei Stahl, Edelstahl und Aluminium
- Stickstofferzeugung vor Ort für das Laserschneiden: Ersatz der Zylinderversorgung
- Laser-Sicherheitsgehäuse der Klasse 1 vs. Klasse 4 für Faserlasermaschinen
Verwandte Vergleiche
- Plasmaschneiden vs. Laserschneiden: Was passt zu Ihrer Blechwerkstatt
- Aluminiumblech-Laserschneiden: Reflexionsvermögen, Stickstoffunterstützung und Leistungswahl
- Kupfer-Laserschneiden: Reflexionsvermögen und Dickenlimits
Maschinen über den gesamten Hochleistungsbereich
- 12.000-W-Faserlaserschneidemaschine – 2000×6000 mm Bett, bis zu 35 mm Kohlenstoffstahl / 20 mm Edelstahl
- 20.000-W-Faserlaserschneidemaschine – bis zu 50 mm Kohlenstoffstahl / 30 mm Edelstahl
- 30.000-W-Faserlaserschneidemaschine – bis zu 70 mm Kohlenstoffstahl / 40 mm Edelstahl / 30 mm Aluminium
Benötigen Sie Hilfe bei der Wahl der richtigen Leistungsstufe?
Teilen Sie uns Ihre typischen Materialien, Stärken und Ihr Produktionsvolumen mit. Wir empfehlen die passende Konfiguration – ohne Upselling.
Individuelle Empfehlung anfordern