
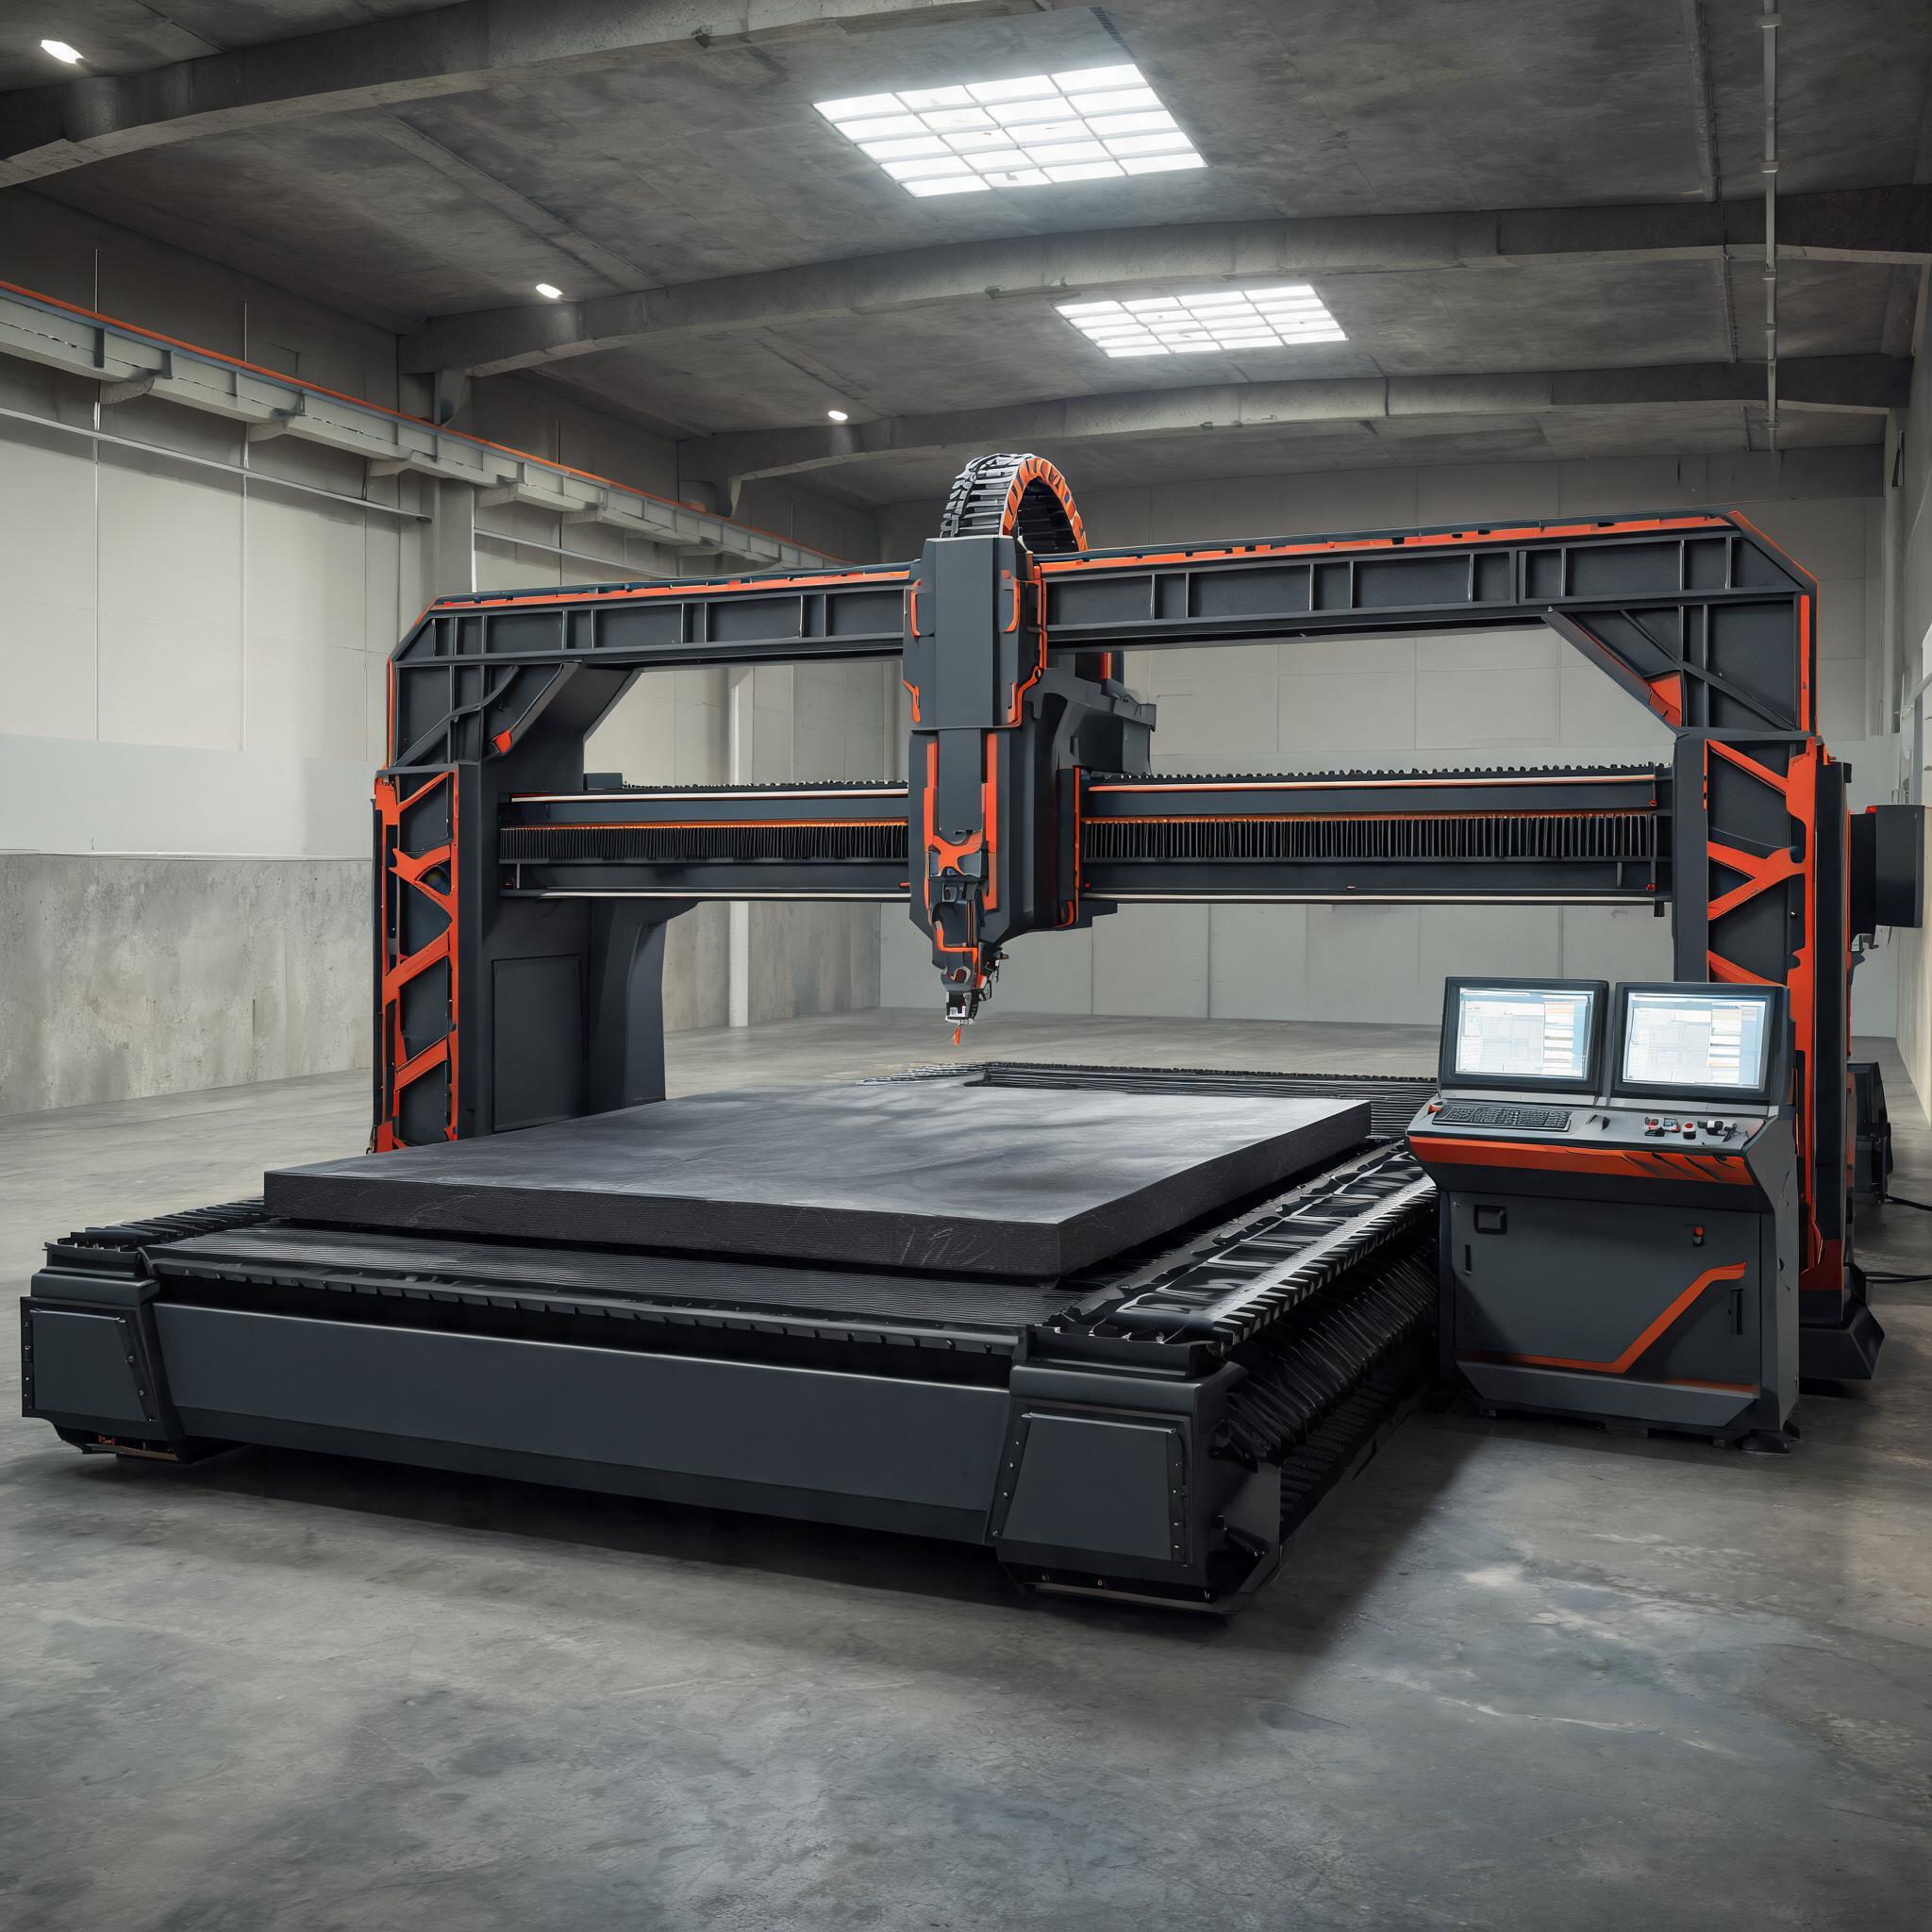
Gyakorlati vásárlói útmutató a 2 000 W és 30 000 W közötti nagy teljesítményű szálas lézervágó gépekhez: a teljesítmény és a lemezvastagság párosítása, a lézerforrások, vezérlők és segédgáz-stratégia értékelése, valós gépjellemzőkkel a teljes kínálatban.
Vásárlási útmutató · Nagy teljesítményű szálas lézeres vágás
Miért dönt a teljesítményválasztás a befektetés sikeréről
A nagy teljesítményű lézervágó jelentős tőkebefektetés – gyakran az egyetlen legnagyobb felszerelésbeszerzés, amelyet egy fémfeldolgozó üzem egy év alatt eszközöl. A választott teljesítményérték közvetlenül meghatározza, milyen anyagokat tud vágni, milyen vastagon tudja azokat vágni, és milyen gyorsan kerül le minden darab az asztalról. Ha túl kevés teljesítményt választ, elveszíti a munkákat a vastagabb lemezeket is kezelni képes versenytársakkal szemben. Ha túl sokat, akkor olyan kapacitásért fizet, amely tétlenül áll, miközben az egy darabra jutó költségei emelkednek.
Ez az útmutató végigvezeti a három legfontosabb döntésen, amikor nagy teljesítményű szálas lézervágó gépetválaszt: a lézerteljesítmény hozzáigazítása a jellemző anyagvastagsághoz, annak megértése, mely alapvető alkatrészek különböztetik meg a termelésre kész gépet a költségvetéses konstrukciótól, valamint azon kiegészítő rendszerek értékelése, amelyek a nagy teljesítményű lézert műszakról műszakra nyereségesen működtetik.
Fő tanulságok:
• A teljesítmény a legvastagabb rendszeres munkához igazodjon – ne az alkalmi egyszeri feladathoz
• A lézerforrás márkája, a CNC-vezérlő és a vágófej minősége fontosabb a specifikációs lap számadatainál
• A segédgáz-stratégia (nitrogén vs. oxigén) befolyásolja a vágási minőséget és az üzemeltetési költséget
• Az asztalméret, a cserélhető asztal és a hűtőkapacitás határozza meg a valós átbocsátóképességet
• A CE-tanúsítás és az értékesítés utáni támogatás megkerülhetetlen az európai vevők számára
A lézerteljesítmény hozzáigazítása az anyagvastagsághoz
Az első kérdés, amelyre minden vevőnek válaszolnia kell, egyszerű: Milyen anyagot, milyen vastagságban vág leggyakrabban? Nem alkalomszerűen, nem „majd egyszer” – hanem egy tipikus termelési napon. A 2 000 W és 30 000 W közötti szálas lézervágó gépek hatalmas tartományt fednek le, és a helyes választás teljes mértékben az Ön munkaterhelésétől függ. Az anyagonkénti teljes részletezéshez tekintse meg szálas lézervágási vastagsági táblázatainkat teljesítmény szerint.
Íme egy gyakorlati útmutató a szénacélhoz és a rozsdamentes acélhoz – a fémfeldolgozó üzemek két leggyakrabban vágott anyagához:
| Lézerteljesítmény | Szénacél (gyakorlati tartomány) | Rozsdamentes acél (gyakorlati tartomány) | Tipikus alkalmazás |
|---|---|---|---|
| 2 000 W – 3 000 W | Akár 12–14 mm | Akár 6–8 mm | Fémlemezfeldolgozás, táblák, burkolatok |
| 6 000 W – 8 000 W | Akár 20–25 mm | Akár 12–16 mm | Szerkezeti acél, vastagabb lemezfeldolgozás |
| 12 000 W | Akár 30–35 mm | Akár 20 mm | Nehéz fémfeldolgozás, építőipari alkatrészek |
| 20 000 W | Akár 40–45 mm | Akár 25–30 mm | Hajógyártás, nyomástartó edények, vastag lemez |
| 30 000 W | Akár 50–60 mm | Akár 35–40 mm | Szélsőséges vastagság, speciális nehézipar |
Ezek gyakorlati vágási tartományok – azok a vastagságok, amelyeknél ésszerű sebességgel tiszta éleket kap. A gyártók gyakran 20–30 %-kal magasabb „maximális vágási vastagság” értékeket adnak meg, de ezeken a határokon a vágási sebesség drámaian csökken, és az élminőség romlik. A gépeket mindig a jellemző munkavastagságnál értékelje, ne az elméleti maximumnál. Ha munkája 20–50 mm-es szénacélra összpontosul, a következőről szóló részletes útmutatónk: milyen vastag acélt tud vágni egy szálas lézer részletesen ismerteti a gépkövetelményeket.
Ne vásároljon túl nagy teljesítményt
Gyakori hiba, hogy a lézert arra a legvastagabb anyagra méretezik, amelyet az üzem esetleg negyedévente egyszer vág. A 20 000 W-os gép lényegesen többe kerül, mint a 12 000 W-os – a vételárban, az áramfogyasztásban és a karbantartásban. Ha munkája 80 %-a 10–20 mm-es szénacél, egy 8 000 W-os vagy 12 000 W-os szálas lézervágó gép gyorsabb megtérülést hoz. A 20 000 W-ért fizetett felár csak akkor indokolt, ha a vastag lemez (30 mm+) rendszeresen része a termelési összetételnek.
A valós teljesítményt meghatározó alapvető alkatrészek
Két azonos névleges teljesítményű gép nagyon eltérő eredményeket hozhat a termelésben. A különbség négy alapvető alkatrészen múlik:
1. Lézerforrás
A lézerforrás a gép szíve. Vezető márkák: IPG (USA), RAYCUS és GW – mindegyik eltérő nyalábminőségi jellemzőkkel, karbantartási időközökkel és árpontokkal. A kiváló minőségű forrás több tízezer órán át konzisztens nyalábminőséget biztosít, ami közvetlenül a vágott él minőségében és a sebesség stabilitásában mutatkozik meg. A költségvetéses források ugyanazt a teljesítményt adhatják meg, de gyorsabban degradálódnak, és gyakoribb újrakalibrálást igényelnek.
Kulcskérdések: Mekkora a garantált nyalábminőség (BPP)? Mekkora a forrás várható élettartama? A forrás helyben szervizelhető, vagy vissza kell szállítani a gyártóhoz?
2. CNC-vezérlő és mozgásrendszer
A vezérlő határozza meg, milyen pontosan követi a gép a bonyolult pályákat nagy sebességen. A adaptív sebességvezérléssel rendelkező képességes CNC-rendszer – amely automatikusan csökkenti a sebességet a sarkoknál és íveknél – tisztább alkatrészeket és kevesebb salakot eredményez. Keressen olyan vezérlőket, amelyek támogatják:
- Kötegelt feladatütemezés felügyelet nélküli működéshez
- Közös vonalú vágás az anyagpazarlás csökkentéséhez
- Automatikus fúvókatisztítás és fókuszálás-kalibráció
- Távoli felügyelet Etherneten keresztül a termelés nyomon követéséhez
A hajtásrendszer (fogasléces vs. lineáris motor) és a lineáris vezetők szintén befolyásolják a pozicionálási pontosságot. A ±0,05 mm-es pozicionálási pontosság ebben a kategóriában a minőségi gépek szabványa – például a 20 000 W-os szálas lézervágó gép ±0,05 mm-es pozicionálást tart fenn egy 2000×6000 mm-es asztalon.
3. Vágófej
A vágófej fókuszálja a lézernyalábot, és kezeli a segédgáz áramlását. A kapacitív magasságérzékeléssel rendelkező autofókuszáló fejek a vetemedett lemezen is fenntartják a helyes fókusztávolságot – ez kritikus funkció a vastag anyagok vágásához. Keressen:
- Automatikus fókuszálás-állítás (nem manuális)
- Kapacitív magasságérzékelés egyenetlen lemezekhez
- Ütközésvédelmi védelem a fúvóka és a fej védelmére
- Gyorscserélő fúvókarendszer a gáztípusok közötti váltáshoz
4. Gépasztal és keret merevsége
Az asztal elnyeli a vágási erőket és a rezgéseket. A hőkezelt, feszültségmentesített, hegesztett acélkeret évekig fenntartja a pontosságot nehéz vágás közben. A cserélhető asztalok (ikergörgős) lehetővé teszik a be- és kirakodást, miközben a gép a másik asztalon vág – ez 30–50 %-kal növelheti az átbocsátóképességet hosszabb munkák esetén. A nagy teljesítményű gépek asztalmérete általában 1 500 × 3 000 mm és 2 000 × 6 000 mm között mozog.
Segédgáz: nitrogén vs. oxigén
A segédgáz megválasztása a legtöbb vevő által felismertnél jobban befolyásolja a vágási minőséget, a sebességet és az üzemeltetési költséget:
| Gáz | Legjobb ehhez | Élminőség | Sebesség | Költséghatás |
|---|---|---|---|---|
| Oxigén (O₂) | Szénacél, vastag lemez | Enyhe oxidáció, tisztításra szorulhat | Lassabb (az exoterm reakció segít a vastag lemezen) | Alacsonyabb gázköltség |
| Nitrogén (N₂) | Rozsdamentes acél, alumínium, szénacél (tiszta él) | Fényes, oxidmentes él | Gyorsabb vékony-közepes lemezen | Magasabb gázköltség, különösen nagy nyomáson |
Nagy teljesítményű gépeknél (12 000 W és felette) a nitrogénfogyasztás jelentősen megnő, mert a vastagabb anyagok nagyobb gáznyomást igényelnek. Sok üzem telepít helyszíni PSA nitrogéngenerátort a gázköltségek csökkentésére – 99,9 %-os tisztaságú nitrogént állít elő igény szerint, a szállított palackokra vagy folyékony nitrogénre való támaszkodás helyett. A nitrogénpalackok vs. nitrogéngenerátor összehasonlításunk kifejti, mikor térül meg a helyszíni előállítás.
Ne feledkezzen meg a biztonsági rétegről
A 12 000 W-os vagy nagyobb szálas lézer 4. osztályú lézerforrás. Nyitott keretben a szórt és visszavert sugárzás a vágási ponton jóval túl is szem- és bőrkárosodást okoz. Megosztott műhelyek és EU-s telepítés esetén tervezze meg a 1. osztályú lézerbiztonsági ház reteszelővel ellátott hozzáférési ajtókkal és EN 12254 szerinti nézőablakokkal. Útmutatónk a 1. osztály kontra 4. osztályú házak elmagyarázza, mit jelentenek a besorolások az Ön megfelelési kötelezettségei szempontjából.
Ellenőrzőlista: Mit ellenőrizzen vásárlás előtt
- Anyagvastagság-tartomány: A gép gyakorlati vágási tartománya lefedi a 3 leggyakrabban vágott anyagát?
- Lézerforrás márkája és garanciája: Ki gyártja a forrást, mennyi a garanciaidő, és elérhető-e a szerviz az Ön régiójában?
- Pozicionálási pontosság: Megerősítették-e a ±0,05 mm-es vagy jobb pontosságot, és azt teljes méretű alkatrészen vagy csak egy kis próbadarabon mérték?
- Asztalméret és cserélhető asztal: Befér a tipikus lemezmérete, és szüksége van-e iker raklapokra a termelési volumene miatt?
- Hűtési rendszer: A hűtőegység folyamatos üzemre van méretezve az Ön környezeti hőmérsékletén? A nagy teljesítményű lézerek jelentős hőt termelnek.
- CE-megfelelőség: Rendelkezik a gép CE-jelöléssel az európai piacokra? Ez kötelező a jogszerű üzemeltetéshez az EU-ban.
- Értékesítés utáni támogatás: Mennyi a szervizhívások válaszideje? Rendelkezésre állnak-e regionálisan alkatrészek?
- Betanítás és telepítés: Benne van-e a helyszíni telepítés és a kezelői betanítás?
Gyakori vásárlási hibák, amelyeket érdemes elkerülni
- A maximális teljesítmény hajszolása anélkül, hogy figyelembe venné, indokolja-e a termelési mixe
- A gázüzemi költségek figyelmen kívül hagyása-egy 20 000 W-os gép nagy nyomáson nitrogént futtatva évente jóval többet fogyaszthat gázból, mint amennyi villamosenergia-megtakarítást a szálas a CO2-vel szemben hoz
- A hűtési igények alábecsülése-a nagy teljesítményű lézerek ipari minőségű hűtőegységeket igényelnek, nem műhelylevegőt
- A próbavágás kihagyása-mindig kérjen próbavágásokat az Ön anyagain az Ön vastagságain a kötelezettségvállalás előtt
- A jövőbeli kapacitás tervezésének elmulasztása-fontolja meg, hogy a gép később nagyobb teljesítményű forrással bővíthető-e
Kapcsolódó mélyebb témák
- Mit tud vágni a szálas lézer? Anyag- és vastagságtáblázatok teljesítmény szerint
- Milyen vastag acélt tud vágni a szálas lézer? 20 mm–50 mm követelmények
- 2000 W-os szálas lézer vágási paraméterei acélhoz, rozsdamentes acélhoz és alumíniumhoz
- Helyszíni nitrogéngenerálás lézervágáshoz: a palackos ellátás kiváltása
- 1. osztály kontra 4. osztályú lézerbiztonsági házak szálas lézergépekhez
Kapcsolódó összehasonlítások
- Plazmavágás kontra lézervágás: melyik való az Ön lemezmosó műhelyének
- Alumíniumlemez lézervágása: visszaverődés, nitrogén segédgáz és teljesítményválasztás
- Réz lézervágása: visszaverődés és vastagsági határok
Gépek a nagy teljesítményű tartományban
- 12 000 W-os szálas lézervágó gép – 2000×6000 mm-es asztal, akár 35 mm szénacél / 20 mm rozsdamentes
- 20 000 W-os szálas lézervágó gép – akár 50 mm szénacél / 30 mm rozsdamentes
- 30 000 W-os szálas lézervágó gép – akár 70 mm szénacél / 40 mm rozsdamentes / 30 mm alumínium
Segítségre van szüksége a megfelelő teljesítményszint kiválasztásához?
Mondja el tipikus anyagait, vastagságait és termelési volumenét. Javasoljuk a megfelelő konfigurációt-felár nélkül.
Kérjen egyedi ajánlatot