
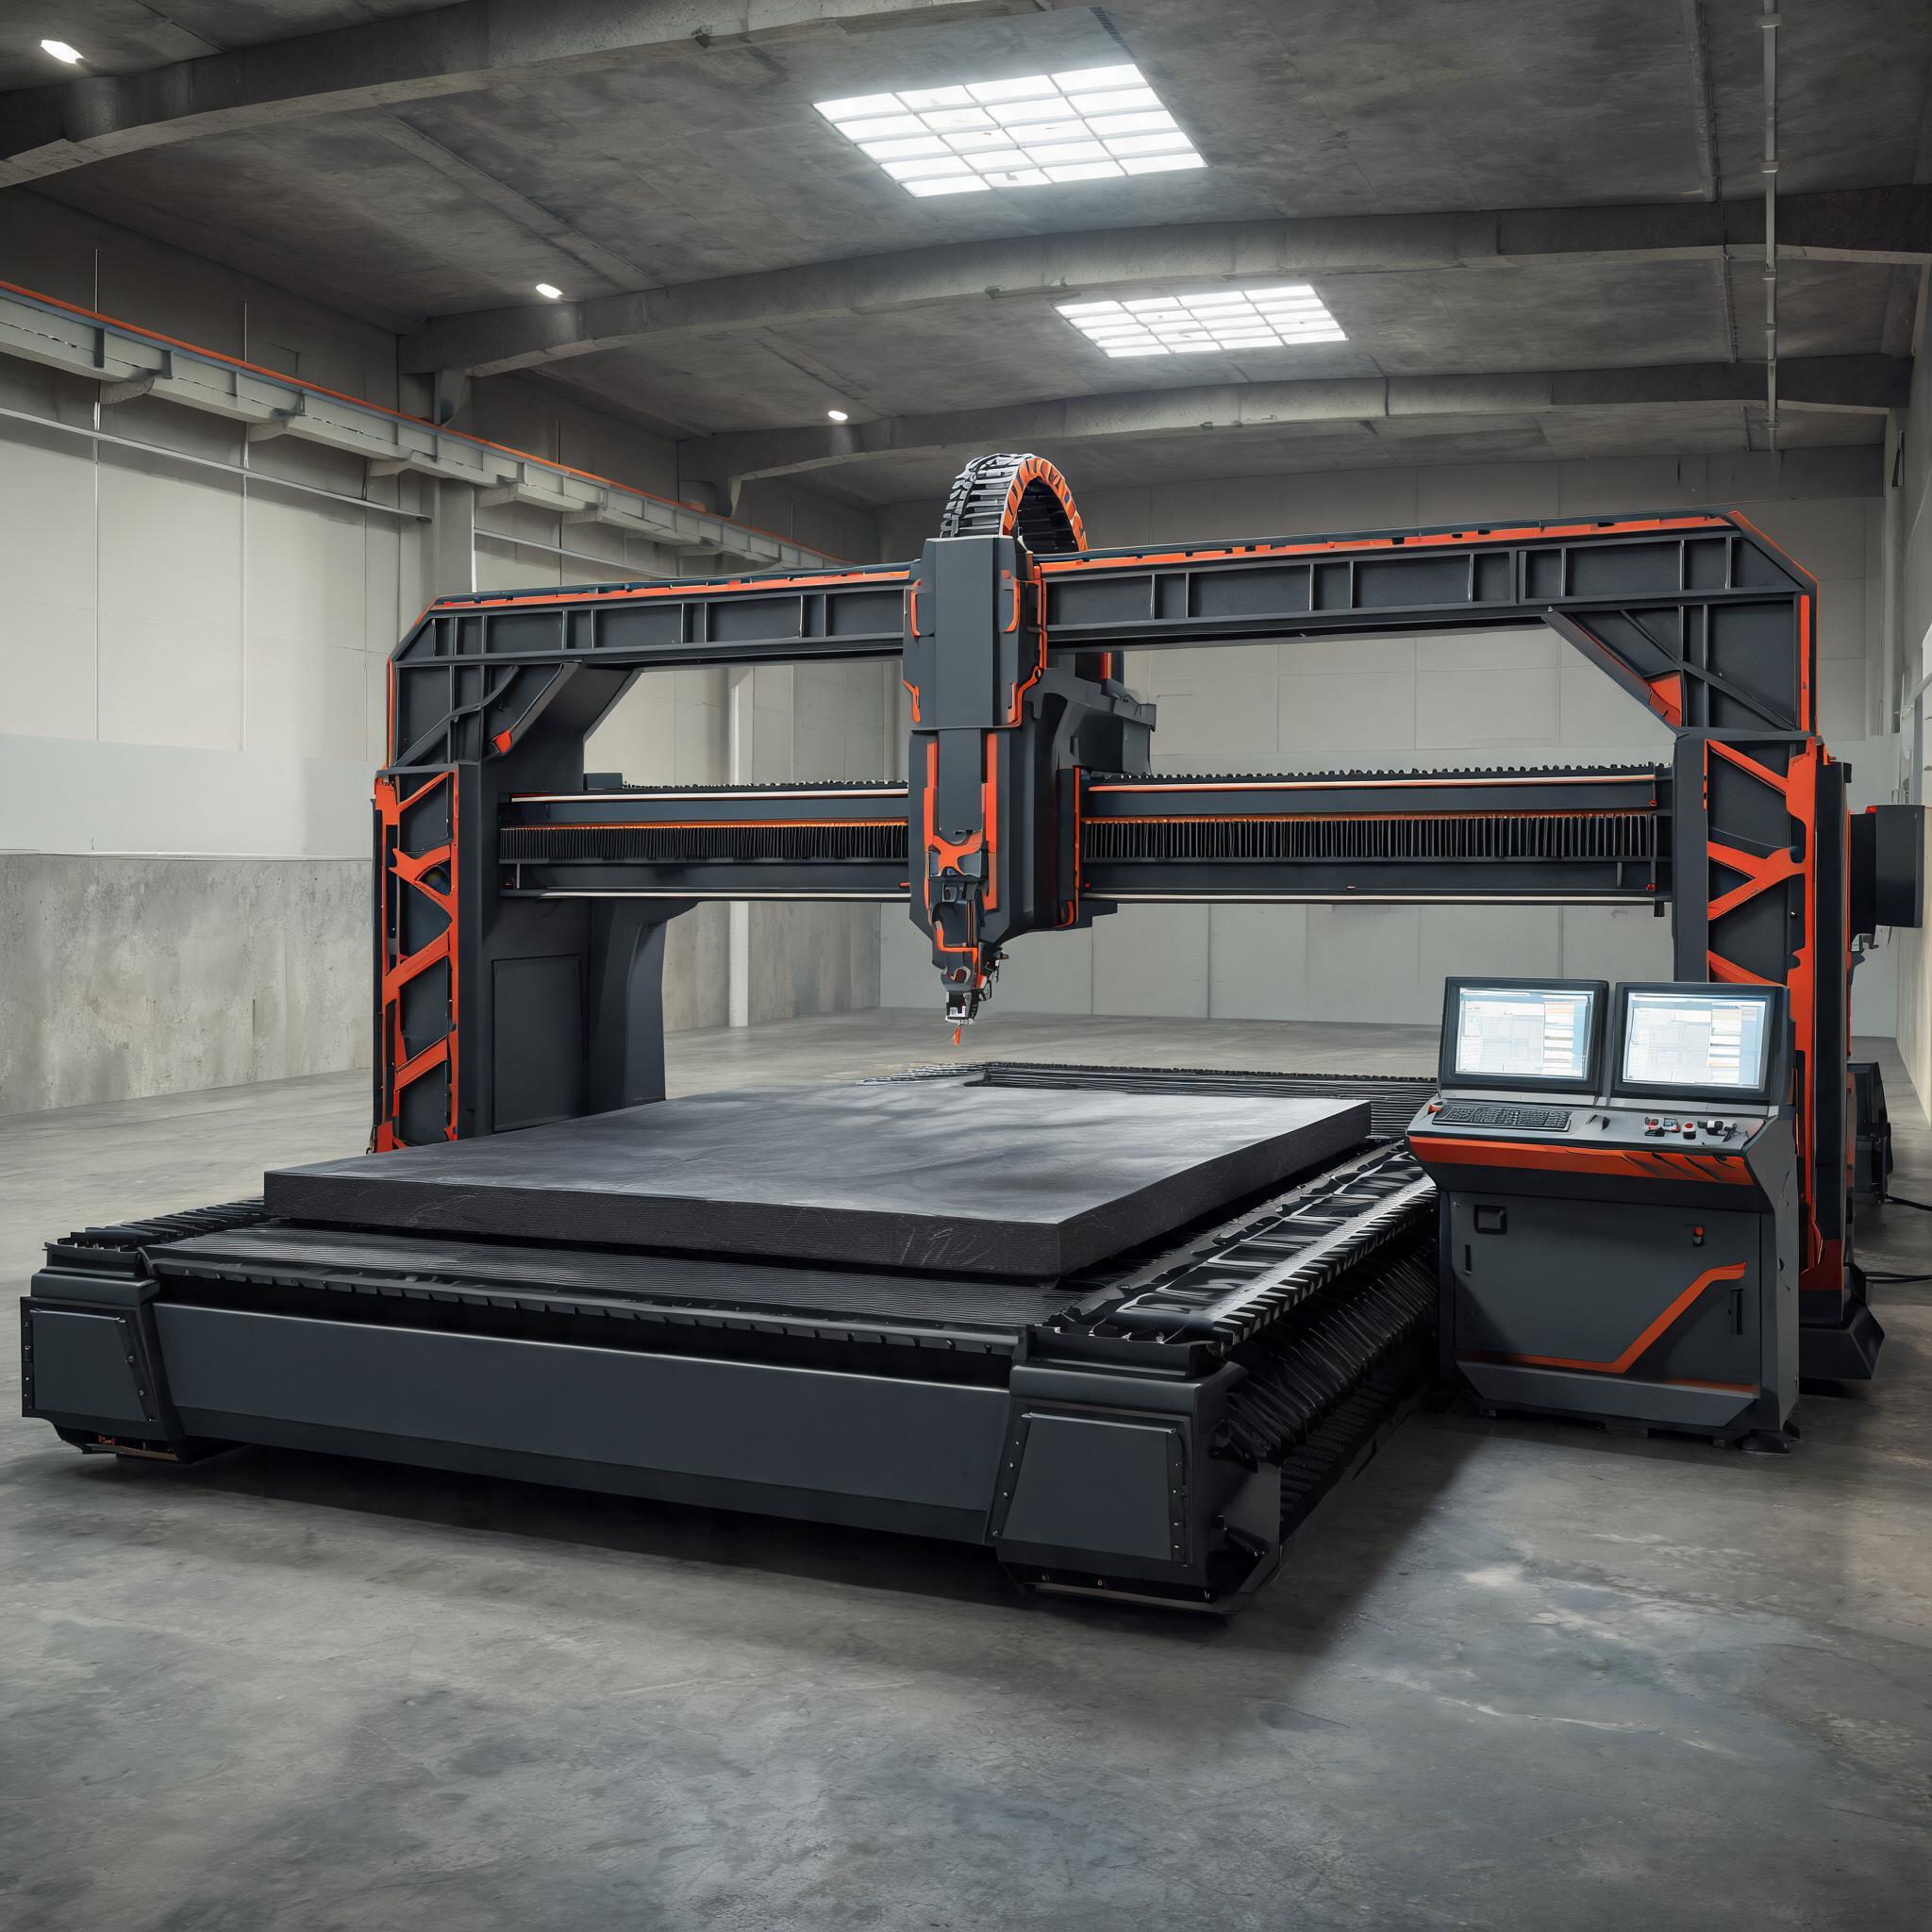
Panduan pembeli praktikal untuk mesin pemotongan laser gentian berkuasa tinggi dari 2,000W hingga 30,000W: memadankan kuasa dengan ketebalan plat, menilai sumber laser, pengawal dan strategi gas bantu, berserta spesifikasi mesin sebenar merentasi julat tersebut.
Panduan Pembelian · Pemotongan Laser Gentian Kuasa Tinggi
Mengapa Pemilihan Kuasa Menentukan Kejayaan atau Kegagalan Pelaburan Anda
Pemotong laser kuasa tinggi ialah pelaburan modal yang besar-sering kali merupakan pembelian peralatan tunggal terbesar yang dibuat oleh bengkel fabrikasi dalam setahun. Penarafan kuasa yang anda pilih secara langsung menentukan bahan yang boleh anda potong, berapa tebal anda boleh memotongnya, dan berapa pantas setiap bahagian keluar dari katil. Beli kuasa terlalu sedikit dan anda kehilangan kerja kepada pesaing yang boleh mengendalikan plat lebih tebal. Beli terlalu banyak dan anda membayar untuk kapasiti yang terbiar sambil kos setiap bahagian anda meningkat.
Panduan ini membincangkan tiga keputusan yang paling penting apabila memilih mesin pemotong laser gentian kuasa tinggi: memadankan kuasa laser dengan ketebalan bahan biasa anda, memahami komponen teras yang membezakan mesin sedia pengeluaran daripada binaan bajet, dan menilai sistem tambahan yang memastikan laser kuasa tinggi beroperasi secara menguntungkan syif demi syif.
Pengajaran Utama:
• Kuasa harus sepadan dengan kerja tetap paling tebal anda-bukan sekali-sekala
• Jenama sumber laser, pengawal CNC, dan kualiti kepala pemotong lebih penting daripada nombor lembaran spesifikasi
• Strategi gas bantuan (nitrogen vs. oksigen) mempengaruhi kedua-dua kualiti potongan dan kos operasi
• Saiz katil, meja pertukaran, dan kapasiti penyejukan menentukan daya pemprosesan sebenar
• Pensijilan CE dan sokongan pasca-jualan tidak boleh dirunding bagi pembeli Eropah
Memadankan Kuasa Laser dengan Ketebalan Bahan
Soalan pertama yang perlu dijawab oleh mana-mana pembeli adalah mudah: Bahan apa, pada ketebalan berapa, akan anda potong paling kerap? Bukan sekali-sekala, bukan “suatu hari nanti”-tetapi pada hari pengeluaran biasa. Mesin pemotong laser gentian dari 2,000W hingga 30,000W merangkumi julat yang sangat besar, dan pilihan yang tepat bergantung sepenuhnya pada beban kerja anda. Untuk pecahan penuh bahan demi bahan, lihat carta ketebalan pemotongan laser gentian mengikut kuasa.
Berikut ialah rujukan praktikal untuk keluli karbon dan keluli tahan karat-dua bahan yang paling biasa dipotong di bengkel fabrikasi:
| Kuasa Laser | Keluli Karbon (Julat Praktikal) | Keluli Tahan Karat (Julat Praktikal) | Aplikasi Biasa |
|---|---|---|---|
| 2,000W – 3,000W | Sehingga 12–14mm | Sehingga 6–8mm | Fabrikasi kepingan logam, papan tanda, kandang |
| 6,000W – 8,000W | Sehingga 20–25mm | Sehingga 12–16mm | Keluli struktur, pemprosesan plat lebih tebal |
| 12,000W | Sehingga 30–35mm | Sehingga 20mm | Fabrikasi berat, komponen pembinaan |
| 20,000W | Sehingga 40–45mm | Sehingga 25–30mm | Pembinaan kapal, bekas tekanan, plat tebal |
| 30,000W | Sehingga 50–60mm | Sehingga 35–40mm | Ketebalan melampau, industri berat khusus |
Ini adalah julat pemotongan praktikal-ketebalan di mana anda mendapat tepi bersih pada kelajuan yang munasabah. Pengeluar sering menyebut angka “ketebalan pemotongan maksimum” yang 20–30% lebih tinggi, tetapi pada had tersebut, kelajuan potong menurun secara mendadak dan kualiti tepi merosot. Sentiasa nilai mesin pada biasa ketebalan kerja anda, bukan maksimum teori. Jika kerja anda tertumpu pada keluli karbon 20–50mm, panduan khusus kami tentang seberapa tebal laser gentian boleh memotong keluli meliputi keperluan mesin secara terperinci.
Jangan Terlebih Beli Kuasa
Kesilapan biasa ialah menyesuaikan saiz laser untuk bahan paling tebal yang mungkin mungkin dipotong sekali setiap suku tahun. Mesin 20,000W berharga jauh lebih tinggi daripada mesin 12,000W-dalam harga belian, penggunaan elektrik, dan penyelenggaraan. Jika 80% kerja anda adalah keluli karbon 10–20mm, mesin pemotong laser gentian 8,000W atau 12,000W akan memberikan pulangan lebih pantas. Premium yang anda bayar untuk 20,000W hanya masuk akal jika plat tebal (30mm+) adalah bahagian tetap campuran pengeluaran anda.
Komponen Teras yang Menentukan Prestasi Sebenar
Dua mesin dengan penarafan watt yang sama boleh memberikan hasil yang sangat berbeza dalam pengeluaran. Perbezaannya terletak pada empat komponen teras:
1. Sumber Laser
Sumber laser ialah jantung mesin. Jenama terkemuka termasuk IPG (USA), RAYCUS, dan GW-masing dengan ciri kualiti pancaran yang berbeza, selang penyelenggaraan, dan titik harga. Sumber berkualiti tinggi memberikan kualiti pancaran yang konsisten selama puluhan ribu jam, yang secara langsung diterjemahkan kepada kualiti tepi potong dan kestabilan kelajuan. Sumber bajet mungkin menyebut watt yang sama tetapi merosot lebih cepat dan memerlukan penentukuran semula yang lebih kerap.
Soalan utama untuk ditanya: Apakah kualiti pancaran terjamin (BPP)? Apakah jangka hayat sumber yang dijangka? Adakah sumber boleh diservis secara tempatan, atau perlu dihantar balik kepada pengeluar?
2. Pengawal CNC dan Sistem Gerakan
Pengawal menentukan sejauh mana tepat mesin mengikut laluan kompleks pada kelajuan tinggi. Sistem CNC berkemampuan dengan kawalan kelajuan adaptif-mengurangkan kelajuan secara automatik pada sudut dan lengkung-menghasilkan bahagian yang lebih bersih dan kurang kerak. Cari pengawal yang menyokong:
- Penjadualan kerja kelompok untuk operasi tanpa pengawasan
- Pemotongan garis sepunya untuk mengurangkan pembaziran bahan
- Pembersihan muncung automatik dan penentukuran fokus
- Pemantauan jauh melalui Ethernet untuk penjejakan pengeluaran
Sistem pemacu (rak-dan-pinion vs. motor linear) dan panduan linear juga mempengaruhi ketepatan kedudukan. Ketepatan kedudukan ±0.05mm adalah standard untuk mesin berkualiti dalam kategori ini-sebagai contoh, mesin pemotong laser gentian 20,000W mengekalkan kedudukan ±0.05mm pada katil 2000×6000mm.
3. Kepala Pemotong
Kepala pemotong memfokuskan pancaran laser dan menguruskan aliran gas bantuan. Kepala pemfokus automatik dengan penderiaan ketinggian kapasitif mengekalkan jarak fokus yang betul walaupun pada plat melengkung-ciri kritikal untuk pemotongan bahan tebal. Cari:
- Pelarasan fokus automatik (bukan manual)
- Penderiaan ketinggian kapasitif untuk kepingan tidak rata
- Perlindungan anti-perlanggaran untuk melindungi muncung dan kepala
- Sistem muncung tukar pantas untuk bertukar antara jenis gas
4. Katil Mesin dan Kekukuhan Rangka
Katil menyerap daya pemotongan dan getaran. Rangka keluli kimpalan yang dilegakan tegasan secara terma mengekalkan ketepatan selama bertahun-tahun pemotongan berat. Meja pertukaran (palet kembar) membolehkan pemuatan dan pemunggahan semasa mesin memotong pada palet lain-ini boleh meningkatkan daya pemprosesan sebanyak 30–50% untuk kerja yang lebih lama. Saiz katil biasanya berkisar dari 1,500 × 3,000mm hingga 2,000 × 6,000mm untuk mesin kuasa tinggi.
Gas Bantuan: Nitrogen vs. Oksigen
Pilihan gas bantuan mempengaruhi kualiti potongan, kelajuan, dan kos operasi lebih daripada yang disedari oleh kebanyakan pembeli:
| Gas | Terbaik Untuk | Kualiti Tepi | Kelajuan | Kesan Kos |
|---|---|---|---|---|
| Oksigen (O₂) | Keluli karbon, plat tebal | Sedikit pengoksidaan, mungkin perlu pembersihan | Lebih perlahan (tindak balas eksotermik membantu pada plat tebal) | Kos gas lebih rendah |
| Nitrogen (N₂) | Keluli tahan karat, aluminium, keluli karbon (tepi bersih) | Tepi cerah, bebas oksida | Lebih pantas pada plat nipis hingga sederhana | Kos gas lebih tinggi, terutamanya pada tekanan tinggi |
Untuk mesin kuasa tinggi (12,000W dan ke atas), penggunaan nitrogen meningkat dengan ketara kerana bahan yang lebih tebal memerlukan tekanan gas yang lebih tinggi. Banyak bengkel memasang penjana nitrogen PSA di tapak untuk mengurangkan kos gas-menghasilkan nitrogen pada ketulenan 99.9% atas permintaan dan bukannya bergantung pada silinder yang dihantar atau nitrogen cecair. Perbandingan kami tentang silinder nitrogen vs. penjana nitrogen menjelaskan bila penjanaan di tapak memberi pulangan.
Jangan Lupa Lapisan Keselamatan
Laser gentian 12,000W+ ialah sumber laser Kelas 4. Dalam rangka terbuka, sinaran tersebar dan terpantul mencipta bahaya mata dan kulit jauh melebihi titik pemotongan. Untuk bengkel kongsi dan penggunaan EU, rancang untuk Penutup keselamatan laser Kelas 1 dengan pintu akses berinterlok dan tingkap paparan berkadar EN 12254. Panduan kami untuk penutup Kelas 1 vs. Kelas 4 menjelaskan maksud penarafan tersebut bagi kewajipan pematuhan anda.
Senarai semak: Apa yang Perlu Disahkan Sebelum Anda Membeli
- Julat ketebalan bahan: Adakah julat pemotongan praktikal mesin meliputi 3 bahan yang paling banyak anda potong?
- Jenama sumber laser dan waranti: Siapa yang mengeluarkan sumber laser, apakah tempoh warantinya, dan adakah perkhidmatan tersedia di wilayah anda?
- Ketepatan kedudukan: Adakah ±0.05mm atau lebih baik disahkan, dan adakah ia diukur pada bahagian bersaiz penuh atau hanya pada kupon ujian kecil?
- Saiz katil dan meja pertukaran: Adakah saiz helaian biasa anda muat, dan perlukah anda palet berkembar untuk volum pengeluaran anda?
- Sistem penyejukan: Adakah penyejuk dinilai untuk operasi berterusan pada suhu ambien anda? Laser berkuasa tinggi menghasilkan haba yang ketara.
- Pematuhan CE: Adakah mesin membawa tanda CE untuk pasaran Eropah? Ini wajib untuk operasi sah di EU.
- Sokongan pasca-jualan: Apakah masa tindak balas untuk panggilan servis? Adakah alat ganti disimpan di peringkat wilayah?
- Latihan dan pemasangan: Adakah pemasangan di tapak dan latihan pengendali disertakan?
Kesilapan Pembelian Lazim yang Perlu Dielakkan
- Mengejar kuasa watt maksimum tanpa menimbang sama ada campuran pengeluaran anda mewajarkannya
- Mengabaikan kos operasi gas-mesin 20,000W yang menggunakan nitrogen pada tekanan tinggi boleh menghabiskan lebih banyak kos gas setahun berbanding penjimatan elektrik daripada gentian berbanding CO2
- Memandang rendah keperluan penyejukan-laser berkuasa tinggi memerlukan penyejuk gred industri, bukan udara bengkel
- Melangkau potongan demo-sentiasa minta potongan sampel pada bahan anda pada ketebalan anda sebelum membuat komitmen
- Tidak merancang kapasiti masa depan-pertimbangkan sama ada mesin boleh dinaik taraf dengan sumber yang lebih berkuasa kemudian
Topik Kajian Mendalam Berkaitan
- Apakah yang boleh dipotong oleh laser gentian? Carta bahan dan ketebalan mengikut kuasa
- Seberapa tebal laser gentian boleh memotong keluli? Keperluan 20mm–50mm
- Parameter pemotongan laser gentian 2000W untuk keluli, keluli tahan karat dan aluminium
- Penjanaan nitrogen di tapak untuk pemotongan laser: menggantikan bekalan silinder
- Penutup keselamatan laser Kelas 1 vs. Kelas 4 untuk mesin laser gentian
Perbandingan Berkaitan
- Pemotongan plasma vs. pemotongan laser: mana yang sesuai untuk kedai kepingan logam anda
- Pemotongan laser kepingan aluminium: pemantulan, bantuan nitrogen, dan pemilihan kuasa
- Pemotongan laser tembaga: had pemantulan dan ketebalan
Mesin Merentasi Julat Kuasa Tinggi
- Mesin pemotongan laser gentian 12,000W – katil 2000×6000mm, sehingga 35mm keluli karbon / 20mm keluli tahan karat
- Mesin pemotongan laser gentian 20,000W – sehingga 50mm keluli karbon / 30mm keluli tahan karat
- Mesin pemotongan laser gentian 30,000W – sehingga 70mm keluli karbon / 40mm keluli tahan karat / 30mm aluminium
Perlukan Bantuan Memilih Tahap Kuasa yang Tepat?
Beritahu kami bahan biasa anda, ketebalan, dan volum pengeluaran. Kami akan mengesyorkan konfigurasi yang tepat-tiada jualan berlebihan.
Minta Syor Tersuai