
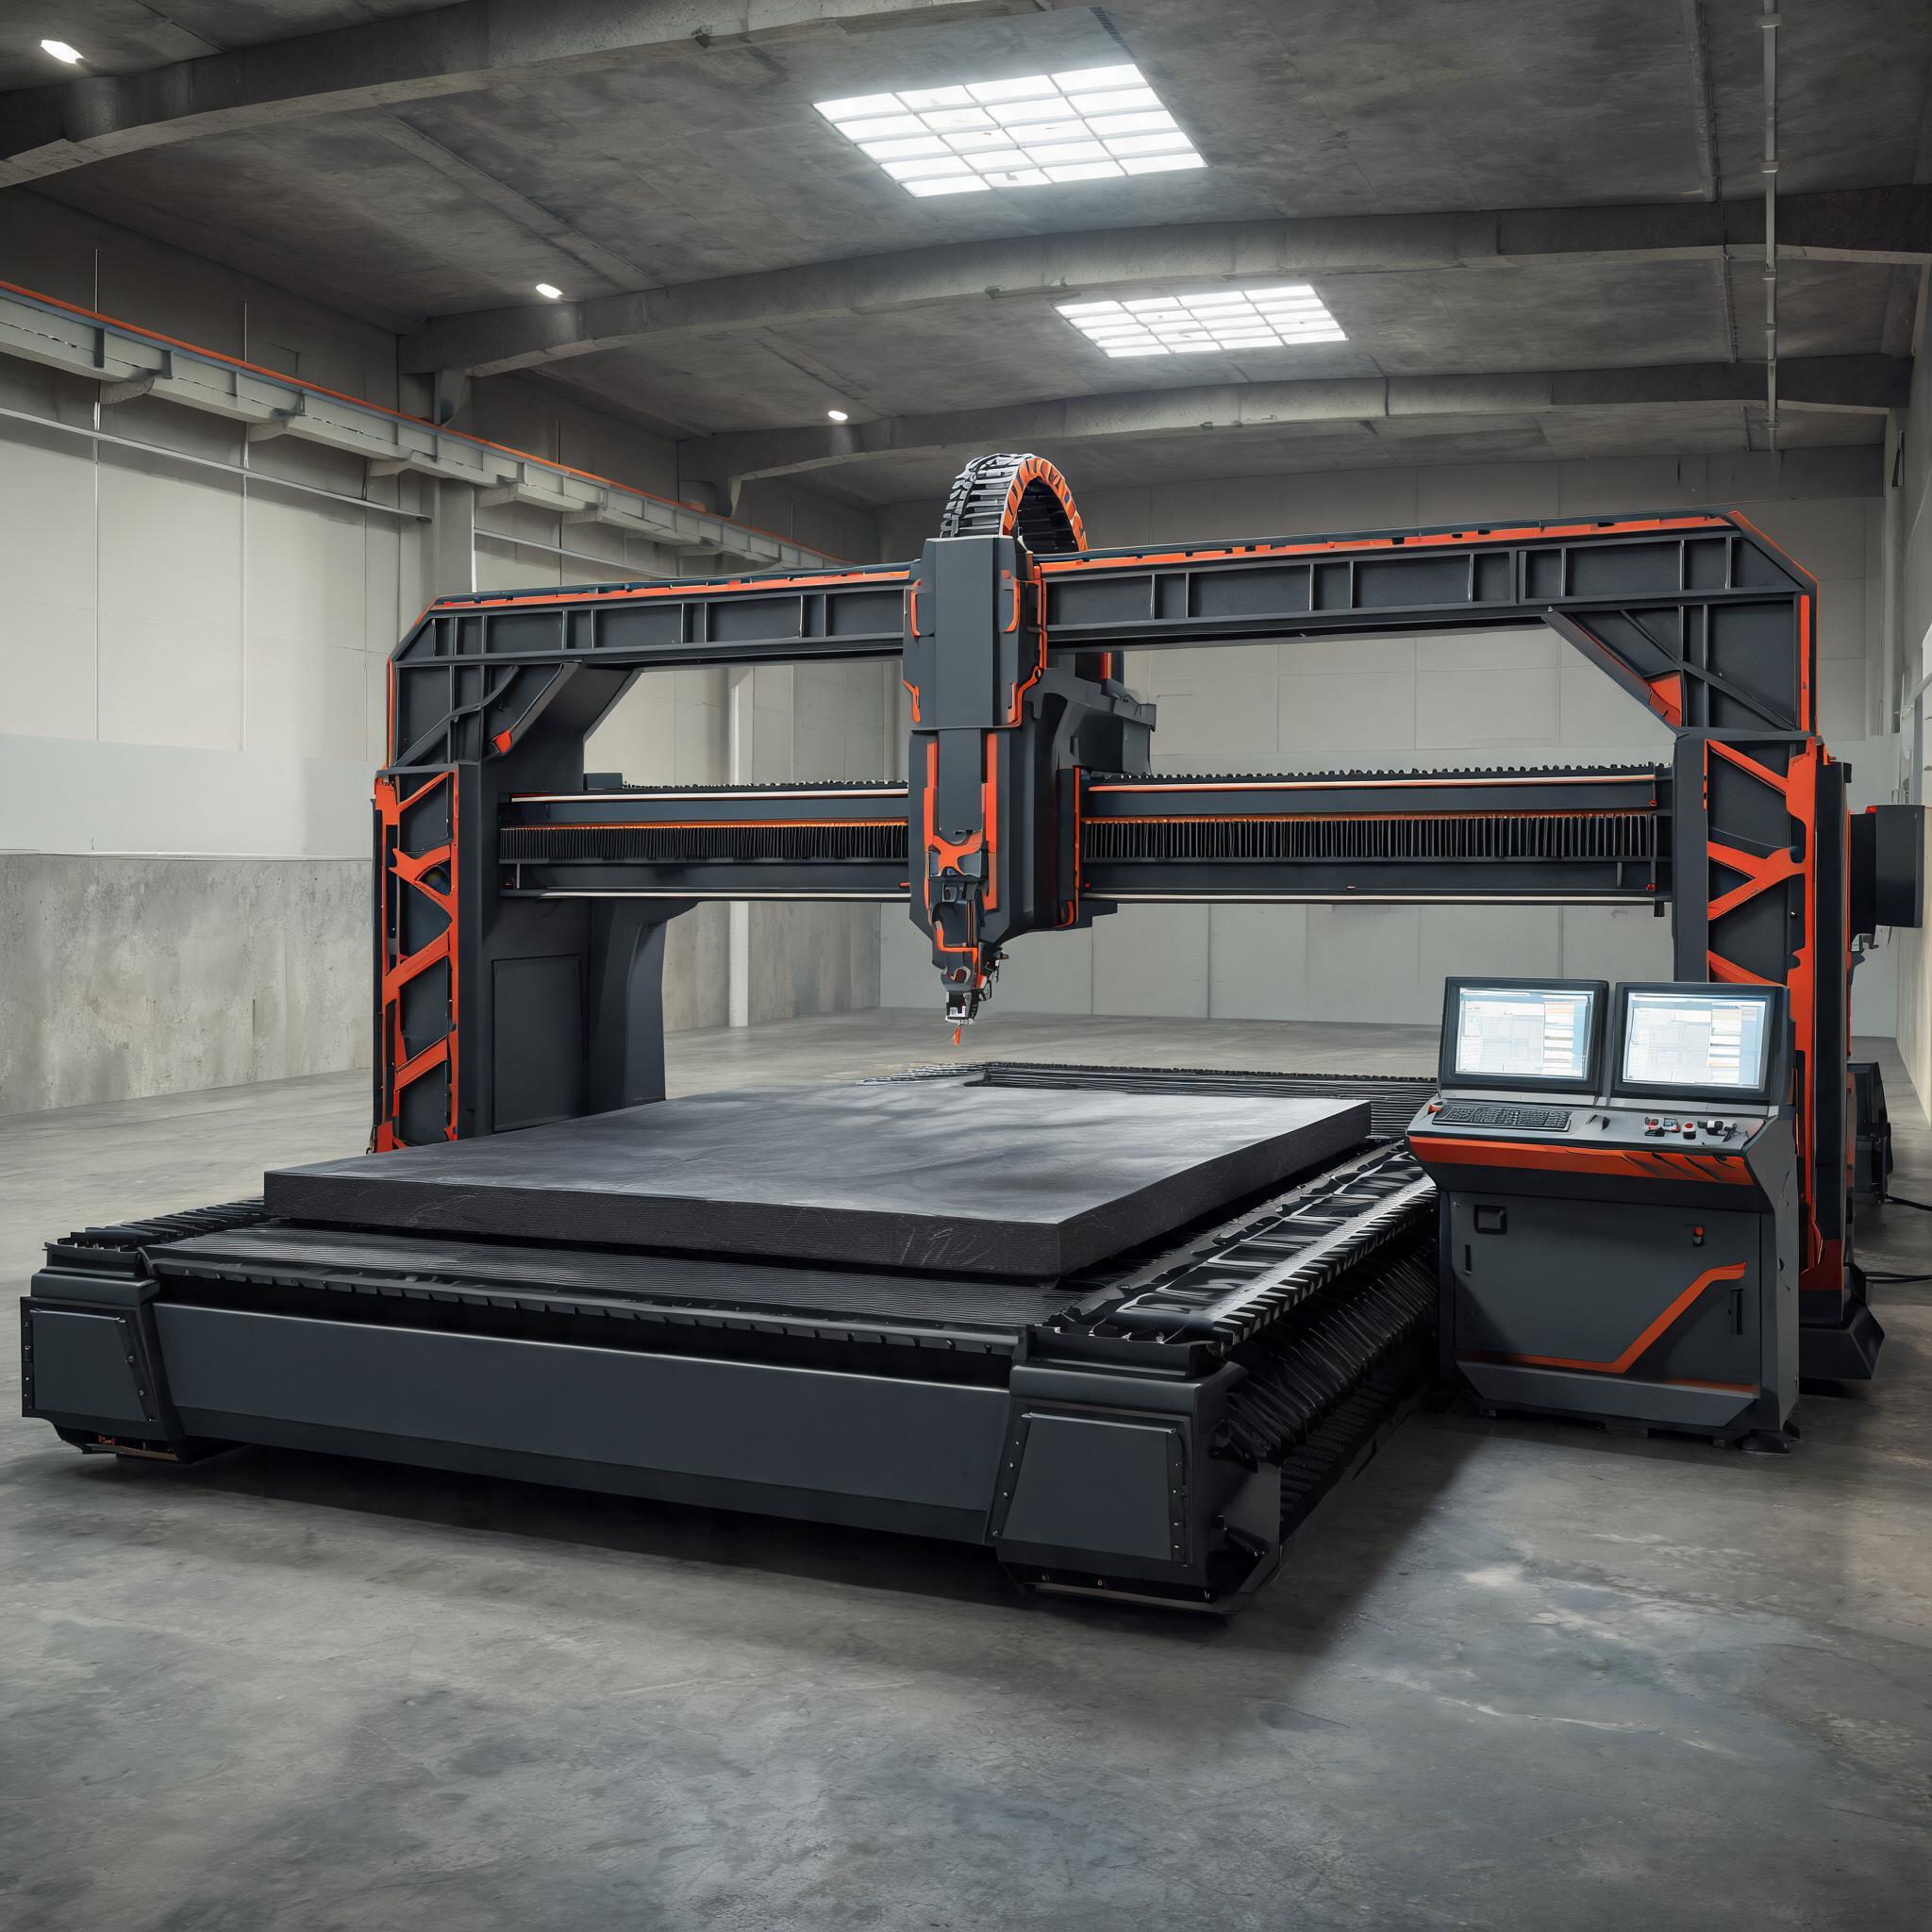
Практическое руководство покупателя по оптоволоконным лазерным станкам высокой мощности от 2 000 до 30 000 Вт: соответствие мощности толщине листа, оценка лазерных источников, контроллеров и стратегии вспомогательного газа с реальными характеристиками станков по всему диапазону.
Руководство по выбору · Высокомощная лазерная резка волокном
Почему выбор мощности определяет судьбу ваших инвестиций
Высокомощный лазерный станок для резки — это серьёзные капиталовложения, часто самая крупная покупка оборудования, которую производственный цех совершает за год. Выбранная мощность напрямую определяет, какие материалы вы можете резать, какой толщины и как быстро каждая деталь сходит со стола. Купите слишком мало мощности — и вы теряете заказы конкурентам, которые справляются с более толстым листом. Купите слишком много — и вы платите за мощность, которая простаивает, пока ваши затраты на деталь растут.
Это руководство рассматривает три решения, которые важнее всего при выборе высокомощного волоконного лазерного станка для резки: соответствие мощности лазера типичной толщине вашего материала, понимание того, какие ключевые компоненты отличают готовый к производству станок от бюджетной сборки, и оценка вспомогательных систем, которые позволяют высокомощному лазеру работать с прибылью смену за сменой.
Ключевые выводы:
• Мощность должна соответствовать вашей самой толстой регулярной задаче, а не случайной единичной
• Бренд лазерного источника, ЧПУ-контроллер и качество режущей головки важнее цифр в спецификации
• Стратегия вспомогательного газа (азот или кислород) влияет как на качество реза, так и на эксплуатационные расходы
• Размер стола, обменный стол и мощность охлаждения определяют реальную производительность
• Сертификация CE и послепродажная поддержка обязательны для европейских покупателей
Соответствие мощности лазера толщине материала
Первый вопрос, на который должен ответить любой покупатель, прост: Какой материал и какой толщины вы будете резать чаще всего? Не иногда, не «когда-нибудь», а в типичный производственный день. Волоконные лазерные станки для резки от 2 000 Вт до 30 000 Вт охватывают огромный диапазон, и правильный выбор полностью зависит от вашей загрузки. Для полной разбивки по материалам смотрите наши таблицы толщины резки волоконным лазером по мощности.
Вот практический справочник для углеродистой и нержавеющей стали — двух наиболее часто обрабатываемых материалов в производственных цехах:
| Мощность лазера | Углеродистая сталь (практический диапазон) | Нержавеющая сталь (практический диапазон) | Типичное применение |
|---|---|---|---|
| 2 000 Вт – 3 000 Вт | До 12–14 мм | До 6–8 мм | Изготовление листового металла, вывески, корпуса |
| 6 000 Вт – 8 000 Вт | До 20–25 мм | До 12–16 мм | Строительная сталь, обработка более толстого листа |
| 12 000 Вт | До 30–35 мм | До 20 мм | Тяжёлое производство, строительные компоненты |
| 20 000 Вт | До 40–45 мм | До 25–30 мм | Судостроение, сосуды под давлением, толстый лист |
| 30 000 Вт | До 50–60 мм | До 35–40 мм | Экстремальная толщина, специализированная тяжёлая промышленность |
Это практические диапазоны резки — толщины, при которых вы получаете чистые кромки на разумных скоростях. Производители часто указывают «максимальную толщину резки», которая на 20–30 % выше, но на этих пределах скорость резки резко падает, а качество кромки ухудшается. Всегда оценивайте станки на вашей типичной рабочей толщине, а не на теоретическом максимуме. Если ваша работа сосредоточена на углеродистой стали 20–50 мм, наше специализированное руководство о том, какую толщину стали может резать волоконный лазер подробно описывает требования к станку.
Не покупайте лишнюю мощность
Распространённая ошибка — подбирать лазер под самую толстую толщину, которую цех может резать раз в квартал. Станок на 20 000 Вт стоит значительно дороже станка на 12 000 Вт — как по цене покупки, так и по электропотреблению и обслуживанию. Если 80 % вашей работы — углеродистая сталь 10–20 мм, волоконный лазерный станок для резки на 8 000 Вт или 12 000 Вт обеспечит более быструю окупаемость. Надбавка за 20 000 Вт оправдана только в том случае, если толстый лист (30 мм и более) является регулярной частью вашей производственной программы.
Ключевые компоненты, определяющие реальную производительность
Два станка с одинаковой номинальной мощностью могут давать совершенно разные результаты в производстве. Разница сводится к четырём ключевым компонентам:
1. Лазерный источник
Лазерный источник — сердце станка. Ведущие бренды включают IPG (США), RAYCUS и GW — каждый с разными характеристиками качества луча, интервалами обслуживания и ценовыми уровнями. Качественный источник обеспечивает стабильное качество луча на протяжении десятков тысяч часов, что напрямую отражается на качестве кромки реза и стабильности скорости. Бюджетные источники могут указывать ту же мощность, но быстрее деградируют и требуют более частой перекалибровки.
Ключевые вопросы: какова гарантированная скорость луча (BPP)? Каков ожидаемый срок службы источника? Можно ли обслуживать источник локально или его нужно отправлять обратно производителю?
2. ЧПУ-контроллер и система движения
Контроллер определяет, насколько точно станок следует сложным траекториям на высокой скорости. Производительная система ЧПУ с адаптивным управлением скоростью — автоматически снижающая скорость на углах и кривых — даёт более чистые детали и меньше грата. Ищите контроллеры, поддерживающие:
- Пакетное планирование заданий для работы без оператора
- Резку по общей линии для снижения отходов материала
- Автоматическую очистку сопла и калибровку фокуса
- Удалённый мониторинг через Ethernet для отслеживания производства
Приводная система (шестерня-рейка или линейный двигатель) и линейные направляющие также влияют на точность позиционирования. Точность позиционирования ±0,05 мм является стандартом для качественных станков этой категории — например, волоконный лазерный станок для резки на 20 000 Вт поддерживает позиционирование ±0,05 мм на столе 2000×6000 мм.
3. Режущая головка
Режущая головка фокусирует лазерный луч и управляет потоком вспомогательного газа. Головки с автофокусировкой и ёмкостным датчиком высоты поддерживают правильное фокусное расстояние даже на деформированном листе — критически важная функция для резки толстого материала. Ищите:
- Автоматическую регулировку фокуса (не ручную)
- Ёмкостный датчик высоты для неровных листов
- Защиту от столкновений для сопла и головки
- Быстросменную систему сопел для переключения между типами газа
4. Жёсткость станины и рамы
Станина поглощает усилия резки и вибрацию. Термически разгруженная сварная стальная рама сохраняет точность на протяжении многих лет интенсивной резки. Обменные столы (двухпаллетные) позволяют загружать и разгружать, пока станок режет на другой паллете — это может повысить производительность на 30–50 % на длительных заданиях. Размеры станины для высокомощных станков обычно варьируются от 1 500 × 3 000 мм до 2 000 × 6 000 мм.
Вспомогательный газ: азот или кислород
Выбор вспомогательного газа влияет на качество реза, скорость и эксплуатационные расходы сильнее, чем большинство покупателей осознаёт:
| Газ | Лучше всего для | Качество кромки | Скорость | Влияние на стоимость |
|---|---|---|---|---|
| Кислород (O₂) | Углеродистая сталь, толстый лист | Небольшое окисление, может потребоваться зачистка | Медленнее (экзотермическая реакция помогает на толстом листе) | Ниже стоимость газа |
| Азот (N₂) | Нержавеющая сталь, алюминий, углеродистая сталь (чистая кромка) | Яркая кромка без окисления | Быстрее на тонком и среднем листе | Выше стоимость газа, особенно при высоком давлении |
Для высокомощных станков (12 000 Вт и выше) потребление азота значительно возрастает, поскольку более толстые материалы требуют более высокого давления газа. Многие цеха устанавливают азотные генераторы PSA на месте для снижения затрат на газ — производя азот чистотой 99,9 % по требованию, а не полагаясь на доставленные баллоны или жидкий азот. Наше сравнение азотных баллонов и азотного генератора разбирает, когда генерация на месте окупается.
Не забывайте об уровне безопасности
Волоконный лазер мощностью 12 000 Вт и выше является источником лазерного излучения класса 4. В открытой раме рассеянное и отражённое излучение создаёт опасность для глаз и кожи далеко за пределами точки резки. Для общих мастерских и развёртывания в ЕС планируйте Корпус лазерной безопасности класса 1 с блокировочными дверцами доступа и смотровыми окнами, соответствующими EN 12254. Наше руководство по сравнению корпусов класса 1 и класса 4 объясняет, что означают эти классы для ваших обязательств по соблюдению требований.
Контрольный список: что проверить перед покупкой
- Диапазон толщин материала: Покрывает ли практический диапазон резки станка ваши 3 самых часто обрабатываемых материала?
- Бренд лазерного источника и гарантия: Кто производит источник, каков гарантийный срок и доступно ли обслуживание в вашем регионе?
- Точность позиционирования: Подтверждена ли точность ±0,05 мм или лучше, и измерялась ли она на полноразмерной детали или только на небольшом тестовом образце?
- Размер стола и обменный стол: Поместится ли ваш типичный лист, и нужны ли вам сдвоенные паллеты для вашего объёма производства?
- Система охлаждения: Рассчитан ли чиллер на непрерывную работу при температуре окружающей среды на вашем производстве? Лазеры высокой мощности выделяют значительное количество тепла.
- Соответствие CE: Есть ли на станке маркировка CE для европейских рынков? Это обязательно для законной эксплуатации в ЕС.
- Послепродажная поддержка: Каково время реакции на сервисные вызовы? Есть ли запасные части на региональном складе?
- Обучение и монтаж: Включены ли в стоимость монтаж на месте и обучение оператора?
Распространённые ошибки при покупке, которых стоит избегать
- Погоня за максимальной мощностью без учёта того, оправдывает ли её ваш производственный профиль
- Игнорирование эксплуатационных расходов на газ— станок мощностью 20 000 Вт, работающий на азоте высокого давления, может потреблять за год значительно больше газа, чем экономия электроэнергии от оптоволоконного лазера по сравнению с CO2
- Недооценка требований к охлаждению— лазерам высокой мощности нужны промышленные чиллеры, а не цеховой воздух
- Пропуск пробного реза— всегда запрашивайте пробные резы на ваших материалах при ваших толщинах, прежде чем принимать обязательства
- Отсутствие планирования будущих мощностей— подумайте, можно ли будет позже модернизировать станок, установив более мощный источник
Связанные подробные темы
- Что может резать оптоволоконный лазер? Таблицы материалов и толщин по мощности
- Какую толщину стали может резать оптоволоконный лазер? Требования для 20–50 мм
- Параметры резки оптоволоконным лазером 2000 Вт для стали, нержавеющей стали и алюминия
- Генерация азота на месте для лазерной резки: замена баллонной подачи
- Корпуса лазерной безопасности класса 1 и класса 4 для оптоволоконных лазерных станков
Связанные сравнения
- Плазменная резка против лазерной: что подходит вашему цеху листового металла
- Лазерная резка алюминиевого листа: отражательная способность, подача азота и выбор мощности
- Лазерная резка меди: отражательная способность и ограничения по толщине
Станки во всём диапазоне высокой мощности
- Оптоволоконный лазерный станок 12 000 Вт — стол 2000×6000 мм, до 35 мм углеродистой стали / 20 мм нержавеющей стали
- Оптоволоконный лазерный станок 20 000 Вт — до 50 мм углеродистой стали / 30 мм нержавеющей стали
- Оптоволоконный лазерный станок 30 000 Вт — до 70 мм углеродистой стали / 40 мм нержавеющей стали / 30 мм алюминия
Нужна помощь в выборе правильного уровня мощности?
Сообщите нам ваши типичные материалы, толщины и объём производства. Мы порекомендуем подходящую конфигурацию — без навязывания дополнительных опций.
Запросить индивидуальную рекомендацию