
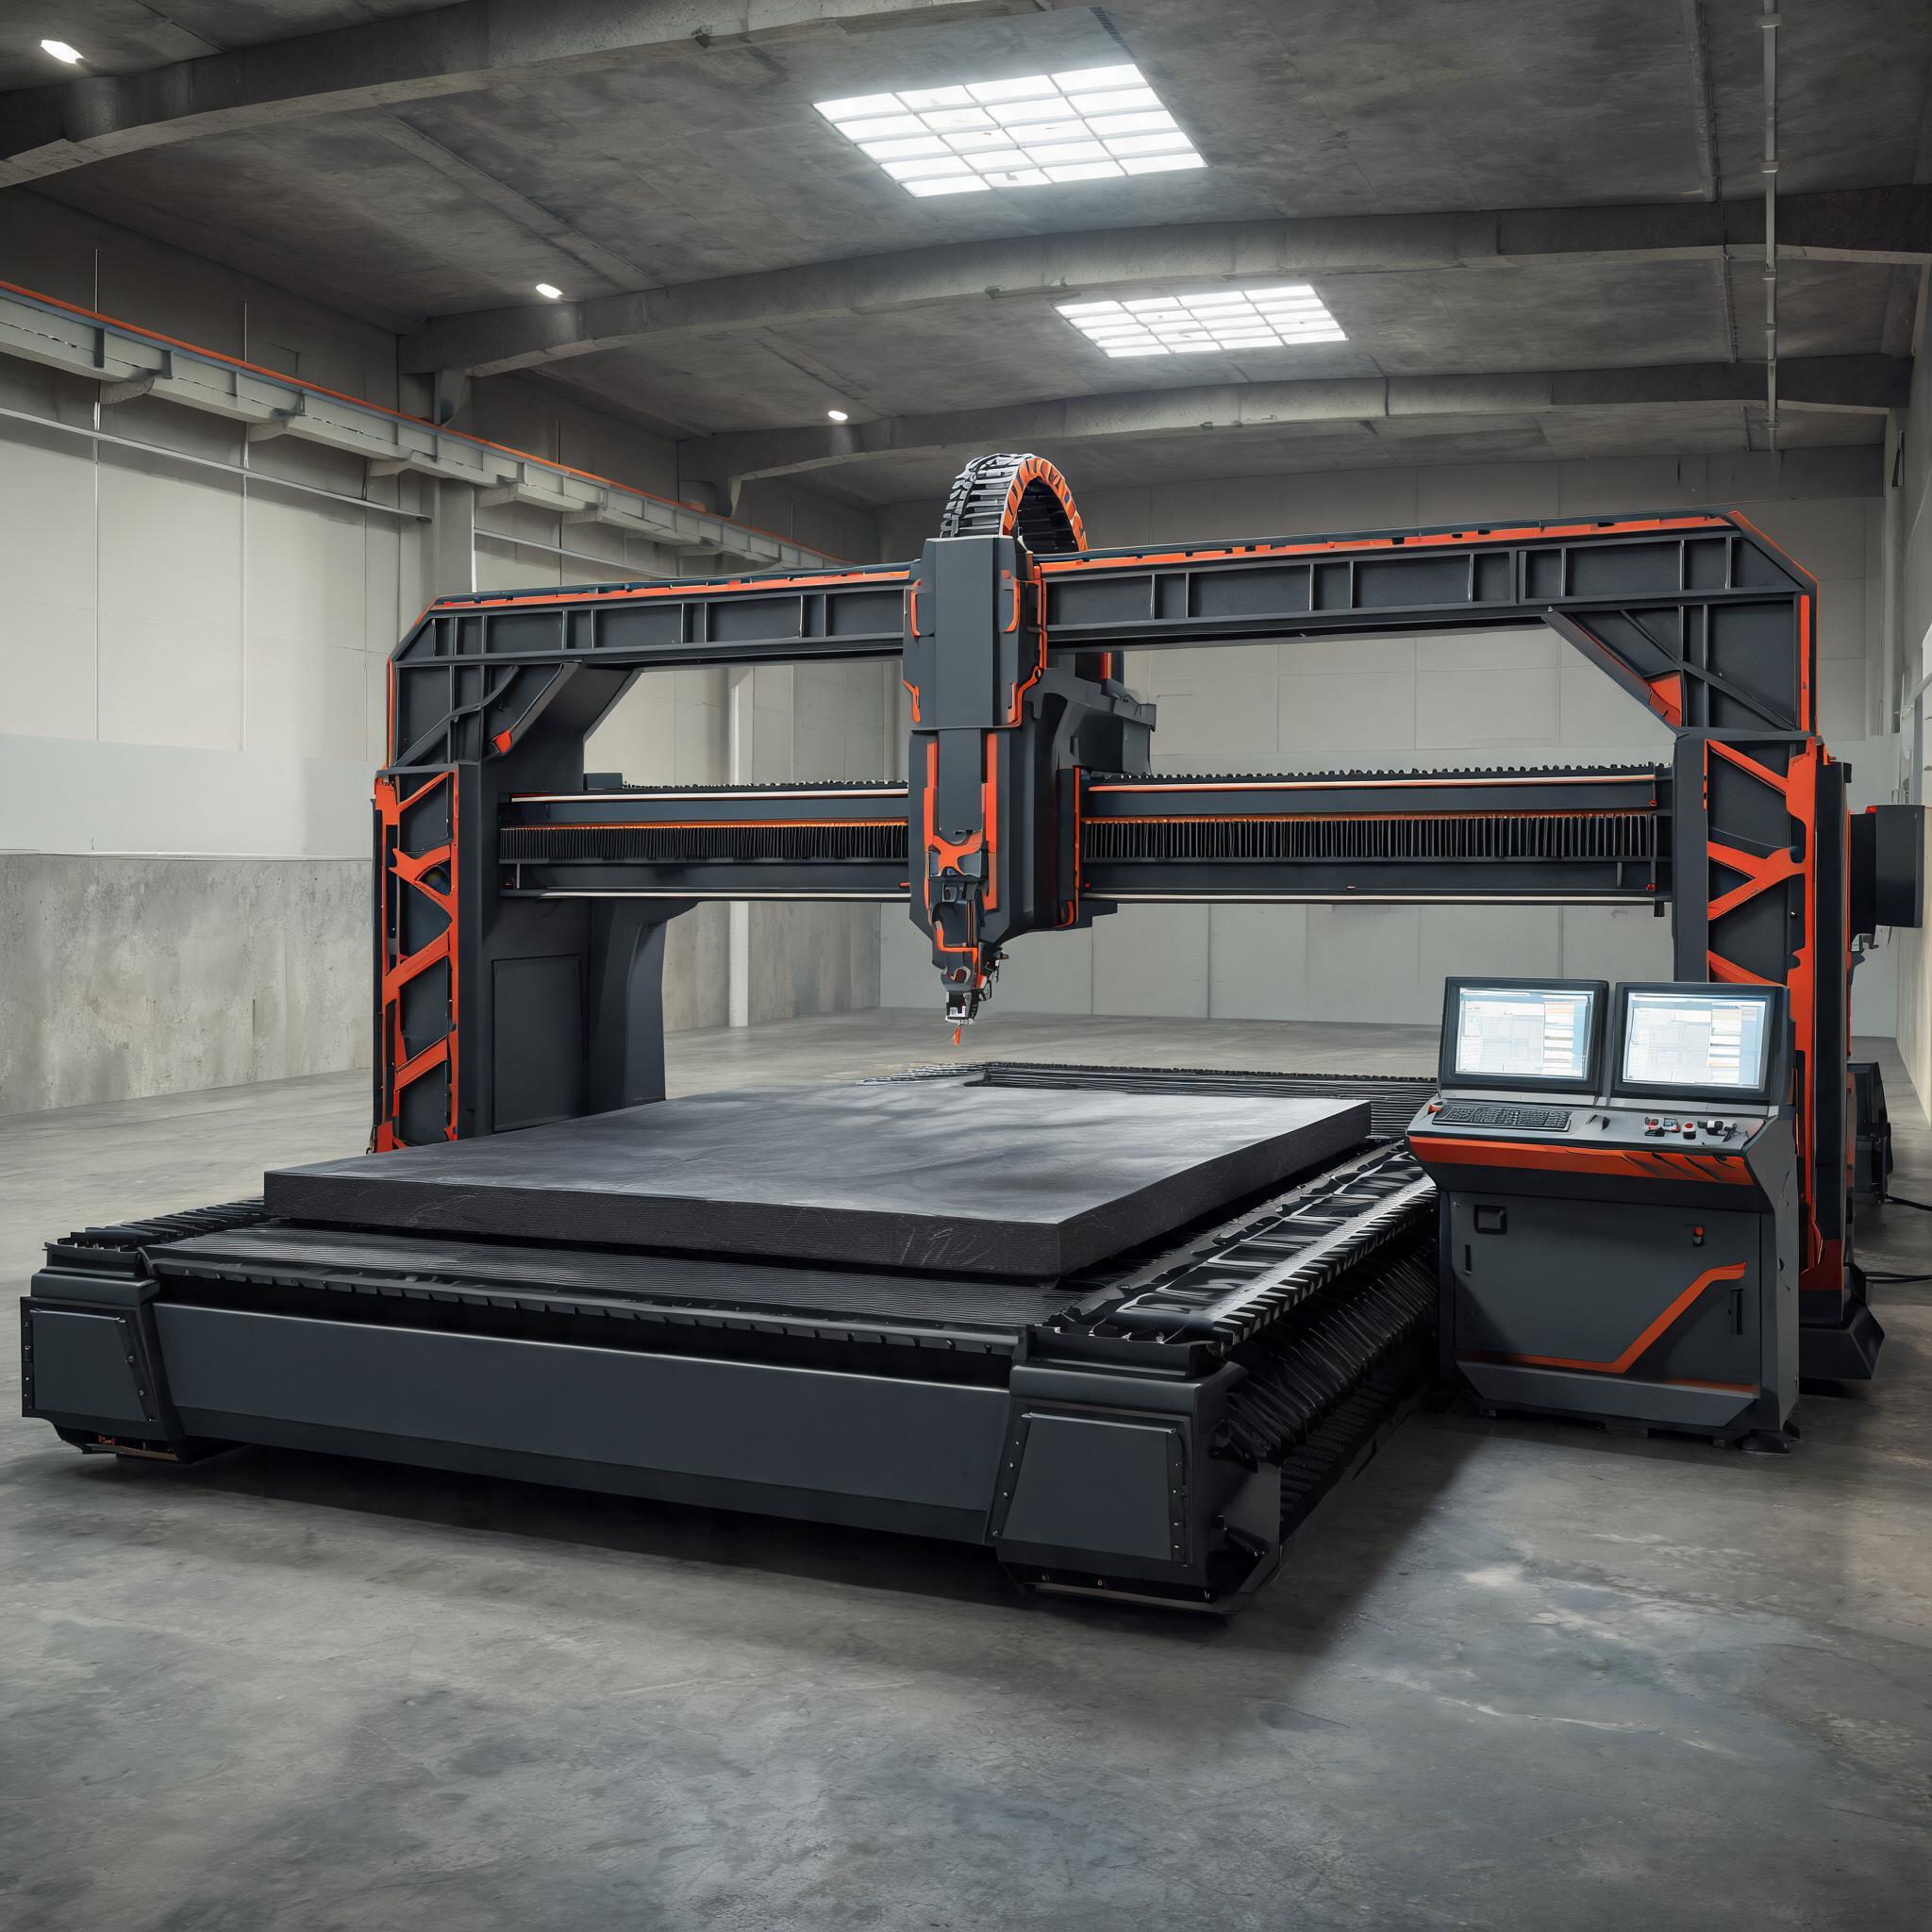
En praktisk köparguide för fiberlaserskärningsmaskiner med hög effekt från 2 000 W till 30 000 W: matcha effekt mot plåttjocklek, utvärdera laserkällor, styrenheter och assistgasstrategi, med verkliga maskinspecifikationer över hela sortimentet.
Köparguide · Fiberlaserskärning med hög effekt
Varför valet av effekt avgör om din investering lyckas
En fiberlaserskärare med hög effekt är en betydande kapitalinvestering – ofta det enskilt största utrustningsköpet en verkstadsindustri gör under ett år. Den effektklass du väljer avgör direkt vilka material du kan skära, hur tjocka de kan vara och hur snabbt varje detalj lämnar bordet. Köper du för lite effekt förlorar du jobb till konkurrenter som klarar tjockare plåt. Köper du för mycket betalar du för kapacitet som står outnyttjad samtidigt som dina styckkostnader ökar.
Den här guiden går igenom de tre beslut som är viktigast när du väljer en fiberlaserskärningsmaskin med hög effekt: att matcha lasereffekten mot din typiska materialtjocklek, att förstå vilka kärnkomponenter som skiljer en produktionsfärdig maskin från ett budgetbygge, och att utvärdera de kringsystem som gör att en högeffektslaser kan köras lönsamt skift efter skift.
Viktiga slutsatser:
• Effekten bör matcha ditt tjockaste återkommande jobb – inte det enstaka undantagsjobbet
• Laserkällans märke, CNC-styrningen och skärhuvudets kvalitet spelar större roll än siffrorna i databladet
• Strategin för skyddsgas (kväve kontra syre) påverkar både skärkvaliteten och driftskostnaden
• Bordets storlek, växelbordet och kylkapaciteten avgör den faktiska genomströmningen
• CE-certifiering och eftermarknadssupport är oumbärliga för europeiska köpare
Matcha lasereffekten mot materialtjockleken
Den första frågan varje köpare bör besvara är enkel: Vilket material, i vilken tjocklek, kommer du att skära oftast? Inte ibland, inte ”någon gång i framtiden” – utan under en vanlig produktionsdag. Fiberlaserskärningsmaskiner från 2 000 W till 30 000 W täcker ett enormt område, och det rätta valet beror helt på din arbetsbelastning. För en fullständig genomgång material för material, se våra tjocklekstabeller för fiberlaserskärning efter effekt.
Här är en praktisk referens för kolstål och rostfritt stål – de två vanligast skurna materialen i verkstadsindustrin:
| Lasereffekt | Kolstål (praktiskt intervall) | Rostfritt stål (praktiskt intervall) | Typisk användning |
|---|---|---|---|
| 2 000 W – 3 000 W | Upp till 12–14 mm | Upp till 6–8 mm | Plåtbearbetning, skyltar, kapslingar |
| 6 000 W – 8 000 W | Upp till 20–25 mm | Upp till 12–16 mm | Konstruktionsstål, bearbetning av tjockare plåt |
| 12 000 W | Upp till 30–35 mm | Upp till 20 mm | Tung verkstadsbearbetning, byggnadskomponenter |
| 20 000 W | Upp till 40–45 mm | Upp till 25–30 mm | Varvsindustri, tryckkärl, tjock plåt |
| 30 000 W | Upp till 50–60 mm | Upp till 35–40 mm | Extrema tjocklekar, specialiserad tung industri |
Detta är praktiska skärintervall – de tjocklekar där du får rena kanter vid rimliga hastigheter. Tillverkare anger ofta ”maximal skärtjocklek” som är 20–30 % högre, men vid dessa gränser sjunker skärhastigheten dramatiskt och kantkvaliteten försämras. Utvärdera alltid maskiner vid din typiska arbetstjocklek, inte vid det teoretiska maximumet. Om ditt arbete kretsar kring kolstål på 20–50 mm, täcker vår särskilda guide om hur tjockt stål en fiberlaser kan skära maskinkraven i detalj.
Köp inte överdrivet mycket effekt
Ett vanligt misstag är att dimensionera lasern för det tjockaste materialet som verkstaden kanske skär en gång i kvartalet. En maskin på 20 000 W kostar betydligt mer än en på 12 000 W – i inköpspris, elförbrukning och underhåll. Om 80 % av ditt arbete är kolstål på 10–20 mm kommer en fiberlaserskärningsmaskin på 8 000 W eller 12 000 W att ge snabbare återbetalning. Det merpris du betalar för 20 000 W är bara motiverat om tjock plåt (30 mm+) är en återkommande del av din produktionsmix.
Kärnkomponenter som avgör den verkliga prestandan
Två maskiner med identiska effektangivelser kan ge mycket olika resultat i produktion. Skillnaden beror på fyra kärnkomponenter:
1. Laserkälla
Laserkällan är maskinens hjärta. Ledande märken är IPG (USA), RAYCUS och GW – var och en med olika egenskaper för strålkvalitet, underhållsintervall och prisnivåer. En högkvalitativ källa ger jämn strålkvalitet under tiotusentals timmar, vilket direkt avspeglar sig i skärkantens kvalitet och hastighetsstabiliteten. Budgetkällor kan ange samma effekt men försämras snabbare och kräver tätare omkalibrering.
Viktiga frågor att ställa: Vilken garanterad strålkvalitet (BPP) gäller? Vilken förväntad livslängd har källan? Kan källan servas lokalt, eller måste den skickas tillbaka till tillverkaren?
2. CNC-styrning och rörelsesystem
Styrningen avgör hur exakt maskinen följer komplexa banor i hög hastighet. Ett kapabelt CNC-system med adaptiv hastighetsstyrning – som automatiskt sänker hastigheten i hörn och kurvor – ger renare detaljer och mindre slagg. Leta efter styrsystem som stöder:
- Schemaläggning av satsjobb för obemannad drift
- Skärning av gemensamma linjer för att minska materialspillet
- Automatisk rengöring av munstycket och fokuseringkalibrering
- Fjärrövervakning via Ethernet för produktionsuppföljning
Drivsystemet (kuggstång och kuggpinjong kontra linjärmotor) och linjärstyrningarna påverkar också positioneringsnoggrannheten. En positioneringsnoggrannhet på ±0,05 mm är standard för kvalitetsmaskiner i denna kategori – till exempel bibehåller fiberlaserskärningsmaskinen på 20 000 W ±0,05 mm positionering på ett bord på 2 000 × 6 000 mm.
3. Skärhuvud
Skärhuvudet fokuserar laserstrålen och hanterar skyddsgasflödet. Autofokushuvuden med kapacitiv höjdsensor håller korrekt fokusavstånd även på sned plåt – en kritisk funktion vid skärning av tjockt material. Leta efter:
- Automatisk fokusjustering (inte manuell)
- Kapacitiv höjdsensor för ojämna plåtar
- Kollisionsskydd för att skydda munstycket och huvudet
- Snabbväxlingssystem för munstycken vid byte mellan gastyper
4. Maskinbordets och ramens styvhet
Bordet absorberar skärkrafter och vibrationer. En termiskt spänningsavlastad, svetsad stålram bibehåller noggrannheten under många års tung skärning. Växelbord (dubbel pall) gör det möjligt att lasta och lossa medan maskinen skär på den andra pallen – detta kan öka genomströmningen med 30–50 % vid längre jobb. Bordstorlekarna sträcker sig vanligen från 1 500 × 3 000 mm till 2 000 × 6 000 mm för högeffektsmaskiner.
Skyddsgas: kväve kontra syre
Valet av skyddsgas påverkar skärkvalitet, hastighet och driftskostnad mer än de flesta köpare inser:
| Gas | Bäst för | Kantkvalitet | Hastighet | Kostnadspåverkan |
|---|---|---|---|---|
| Syre (O₂) | Kolstål, tjock plåt | Lätt oxidation, kan kräva rengöring | Långsammare (exoterm reaktion hjälper vid tjock plåt) | Lägre gaskostnad |
| Kväve (N₂) | Rostfritt stål, aluminium, kolstål (ren kant) | Ljus, oxidfri kant | Snabbare på tunn till medeltjock plåt | Högre gaskostnad, särskilt vid högt tryck |
För högeffektsmaskiner (12 000 W och högre) ökar kväveförbrukningen betydligt eftersom tjockare material kräver högre gastryck. Många verkstäder installerar lokala PSA-kvävegeneratorer för att minska gaskostnaderna – de producerar kväve med 99,9 % renhet på plats i stället för att förlita sig på levererade gasflaskor eller flytande kväve. Vår jämförelse av kväveflaskor kontra kvävegenerator redogör för när lokal produktion betalar sig.
Glöm inte säkerhetslagret
En fiberlaser på 12 000 W+ är en laserklass 4-källa. I en öppen ram skapar spridd och reflekterad strålning risker för ögon och hud långt utanför skärpunkten. För delade verkstäder och utplacering inom EU, planera för en Lasersäkerhetskåpa i klass 1 med interlockade åtkomstdörrar och visningsfönster klassade enligt EN 12254. Vår guide till kåpor i klass 1 kontra klass 4 förklarar vad klassificeringarna innebär för dina efterlevnadskrav.
Checklista: Vad du bör verifiera innan du köper
- Materialtjockleksintervall: Täcker maskinens praktiska skärintervall dina tre mest skurna material?
- Laserkällans märke och garanti: Vem tillverkar källan, vad är garantiperioden och finns service tillgänglig i din region?
- Positioneringsnoggrannhet: Är ±0,05 mm eller bättre bekräftat, och mättes det på en fullstor del eller bara på en liten testbit?
- Bordsstorlek och växlingsbord: Passar din vanliga plåtstorlek, och behöver du dubbelpaletter för din produktionsvolym?
- Kylsystem: Är kylaggregatet dimensionerat för kontinuerlig drift vid din omgivningstemperatur? Lasrar med hög effekt genererar betydande värme.
- CE-överensstämmelse: Har maskinen CE-märkning för europeiska marknader? Detta är obligatoriskt för laglig drift inom EU.
- Eftermarknadssupport: Vad är svarstiden för serviceärenden? Finns reservdelar lagerförda regionalt?
- Utbildning och installation: Ingår installation på plats och operatörsutbildning?
Vanliga köpmisstag att undvika
- Att jaga maximal effekt utan att överväga om din produktionsmix motiverar det
- Att ignorera driftkostnader för gas– en maskin på 20 000 W som kör kväve vid högt tryck kan göra av med långt mer i gaskostnad per år än vad elbesparingen mellan fiber och CO2 ger
- Att underskatta kylbehovet– lasrar med hög effekt kräver kylaggregat i industrikvalitet, inte luft från verkstaden
- Att hoppa över provskärningen– begär alltid provskärningar på dina material med dina tjocklekar innan du förbinder dig
- Att inte planera för framtida kapacitet– överväg om maskinen senare kan uppgraderas med en starkare källa
Relaterade fördjupande ämnen
- Vad kan en fiberlaser skära? Material- och tjocklekstabeller efter effekt
- Hur tjockt stål kan en fiberlaser skära? Krav för 20 mm–50 mm
- Skärparametrar för 2000 W fiberlaser i stål, rostfritt och aluminium
- Kvävegenerering på plats för laserskärning: ersättning av gasflaskor
- Lasersäkerhetskåpor i klass 1 kontra klass 4 för fiberlasermaskiner
Relaterade jämförelser
- Plasmaskärning kontra laserskärning: vilket passar din plåtverkstad
- Laserskärning av aluminiumplåt: reflektivitet, kväveassistans och val av effekt
- Laserskärning av koppar: reflektivitet och tjockleksgränser
Maskiner över hela hög effekt-sortimentet
- 12 000 W fiberlaserskärningsmaskin – 2000×6000 mm bord, upp till 35 mm kolstål / 20 mm rostfritt
- 20 000 W fiberlaserskärningsmaskin – upp till 50 mm kolstål / 30 mm rostfritt
- 30 000 W fiberlaserskärningsmaskin – upp till 70 mm kolstål / 40 mm rostfritt / 30 mm aluminium
Behöver du hjälp att välja rätt effektnivå?
Berätta om dina vanliga material, tjocklekar och din produktionsvolym. Vi rekommenderar rätt konfiguration – utan merförsäljning.
Begär en anpassad rekommendation