
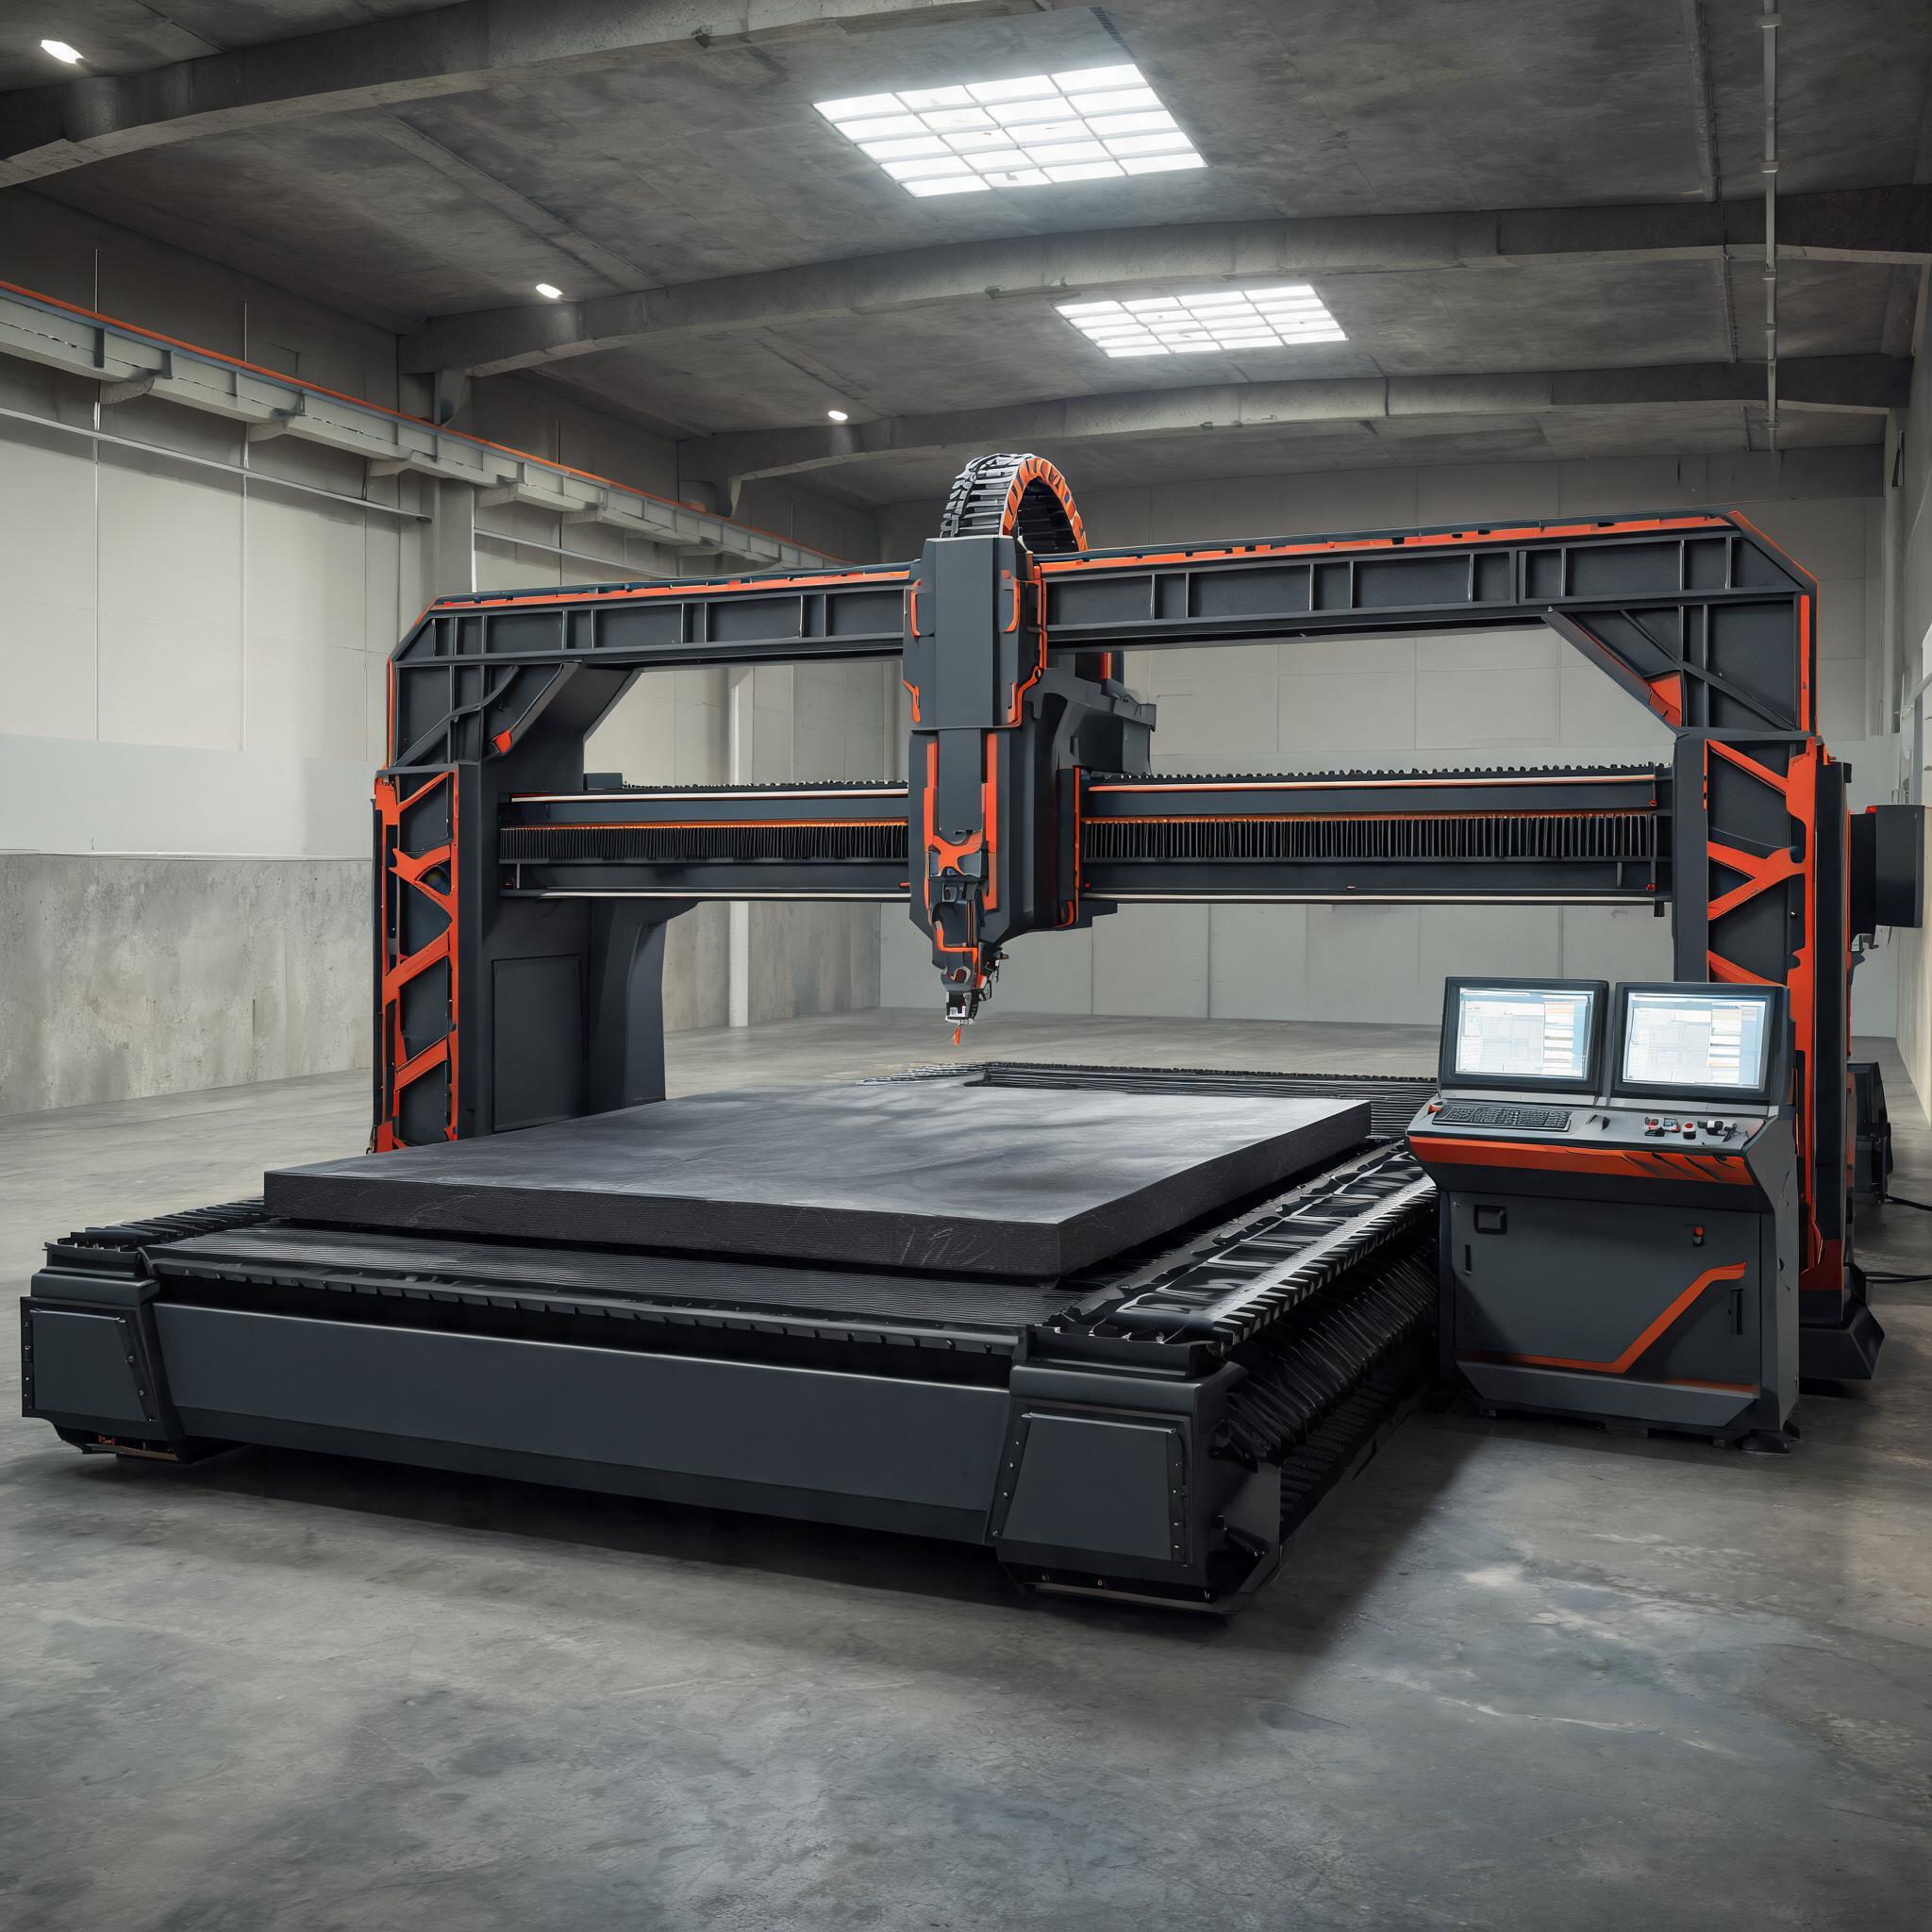
คู่มือผู้ซื้อที่ใช้งานได้จริงสำหรับเครื่องตัดเลเซอร์ไฟเบอร์กำลังสูงตั้งแต่ 2,000W ถึง 30,000W: การจับคู่กำลังกับความหนาแผ่น การประเมินแหล่งกำเนิดเลเซอร์ คอนโทรลเลอร์ และกลยุทธ์ก๊าซช่วยเสริม พร้อมข้อมูลจำเพาะของเครื่องจริงในกลุ่มนี้
คู่มือการซื้อ · การตัดด้วยเลเซอร์ไฟเบอร์กำลังสูง
ทำไมการเลือกกำลังไฟจึงสร้างหรือทำลายการลงทุนของคุณ
เครื่องตัดเลเซอร์กำลังสูงเป็นการลงทุนที่มีนัยสำคัญ ซึ่งมักเป็นการซื้ออุปกรณ์ครั้งใหญ่ที่สุดที่โรงงานตัดโลหะทำในหนึ่งปี ระดับกำลังไฟที่คุณเลือกจะกำหนดโดยตรงว่าคุณตัดวัสดุอะไรได้บ้าง ตัดได้หนาแค่ไหน และแต่ละชิ้นงานออกจากแท่นตัดเร็วขนาดไหน ถ้าซื้อกำลังไฟน้อยเกินไป คุณจะเสียงานให้คู่แข่งที่รับงานแผ่นหนาได้ ถ้าซื้อมากเกินไป คุณจะจ่ายค่าความสามารถที่ไม่ได้ใช้งาน ในขณะที่ต้นทุนต่อชิ้นของคุณสูงขึ้น
คู่มือนี้จะพาคุณผ่านการตัดสินใจสามข้อที่สำคัญที่สุดในการเลือก เครื่องตัดเลเซอร์ไฟเบอร์กำลังสูง: การจับคู่กำลังไฟเลเซอร์กับความหนาวัสดุที่คุณใช้เป็นประจำ การทำความเข้าใจว่าองค์ประกอบหลักใดที่ทำให้เครื่องพร้อมผลิตแตกต่างจากเครื่องราคาประหยัด และการประเมินระบบเสริมที่ช่วยให้เลเซอร์กำลังสูงทำงานอย่างมีกำไรในทุกกะ
ประเด็นสำคัญ:
• กำลังไฟควรตรงกับงานหนาที่สุดที่ทำเป็นประจำ ไม่ใช่ชิ้นงานครั้งคราว
• แบรนด์แหล่งกำเนิดเลเซอร์ ตัวควบคุม CNC และคุณภาพหัวตัดสำคัญกว่าตัวเลขในสเปกชีต
• กลยุทธ์ก๊าซช่วยตัด (ไนโตรเจนกับออกซิเจน) ส่งผลต่อทั้งคุณภาพรอยตัดและต้นทุนการดำเนินงาน
• ขนาดแท่นตัด โต๊ะสับเปลี่ยน และความสามารถในการระบายความร้อนเป็นตัวกำหนดปริมาณงานจริง
• การรับรอง CE และบริการหลังการขายเป็นสิ่งที่ไม่ต่อรองสำหรับผู้ซื้อในยุโรป
การจับคู่กำลังไฟเลเซอร์กับความหนาวัสดุ
คำถามแรกที่ผู้ซื้อทุกคนควรตอบนั้นง่ายมาก: คุณจะตัดวัสดุอะไร ที่ความหนาเท่าไร บ่อยที่สุด? ไม่ใช่เป็นครั้งคราว ไม่ใช่ “สักวันหนึ่ง” แต่ในวันผลิตปกติทั่วไป เครื่องตัดเลเซอร์ไฟเบอร์ตั้งแต่ 2,000W ถึง 30,000W ครอบคลุมช่วงที่กว้างมาก และตัวเลือกที่เหมาะสมขึ้นอยู่กับปริมาณงานของคุณทั้งหมด สำหรับรายละเอียดแยกตามวัสดุ โปรดดู ตารางความหนาการตัดด้วยเลเซอร์ไฟเบอร์ตามกำลังไฟ.
นี่คือข้อมูลอ้างอิงเชิงปฏิบัติสำหรับเหล็กกล้าคาร์บอนและเหล็กกล้าไร้สนิม ซึ่งเป็นวัสดุสองชนิดที่ถูกตัดมากที่สุดในโรงงานตัดโลหะ:
| กำลังไฟเลเซอร์ | เหล็กกล้าคาร์บอน (ช่วงที่ใช้ได้จริง) | เหล็กกล้าไร้สนิม (ช่วงที่ใช้ได้จริง) | การใช้งานทั่วไป |
|---|---|---|---|
| 2,000W – 3,000W | สูงสุด 12–14mm | สูงสุด 6–8mm | งานตัดโลหะแผ่น ป้าย ตู้ควบคุม |
| 6,000W – 8,000W | สูงสุด 20–25mm | สูงสุด 12–16mm | เหล็กโครงสร้าง การแปรรูปแผ่นหนา |
| 12,000W | สูงสุด 30–35mm | สูงสุด 20mm | งานตัดโลหะหนัก ชิ้นส่วนก่อสร้าง |
| 20,000W | สูงสุด 40–45mm | สูงสุด 25–30mm | การต่อเรือ ถังแรงดัน แผ่นหนา |
| 30,000W | สูงสุด 50–60mm | สูงสุด 35–40mm | ความหนาสูงมาก อุตสาหกรรมหนักเฉพาะทาง |
นี่คือช่วงการตัดที่ใช้ได้จริง ซึ่งเป็นความหนาที่คุณได้ขอบตัดสะอาดด้วยความเร็วที่สมเหตุสมผล ผู้ผลิตมักระบุตัวเลข “ความหนาตัดสูงสุด” ที่สูงกว่า 20–30% แต่ที่ขีดจำกัดเหล่านั้น ความเร็วตัดจะลดลงอย่างมากและคุณภาพขอบจะแย่ลง ควรประเมินเครื่องที่ความหนา ที่ใช้งานจริง ไม่ใช่ค่าสูงสุดทางทฤษฎี หากงานของคุณเน้นเหล็กกล้าคาร์บอนหนา 20–50mm คู่มือเฉพาะของเราเกี่ยวกับ เลเซอร์ไฟเบอร์ตัดเหล็กได้หนาแค่ไหน อธิบายข้อกำหนดของเครื่องอย่างละเอียด
อย่าซื้อกำลังไฟเกินความจำเป็น
ข้อผิดพลาดที่พบบ่อยคือการเลือกขนาดเลเซอร์สำหรับวัสดุที่หนาที่สุดที่โรงงาน อาจ ตัดไตรมาสละครั้ง เครื่อง 20,000W มีต้นทุนสูงกว่าเครื่อง 12,000W อย่างมีนัยสำคัญ ทั้งราคาซื้อ การใช้ไฟฟ้า และการบำรุงรักษา หาก 80% ของงานคุณเป็นเหล็กกล้าคาร์บอนหนา 10–20mm เครื่องตัดเลเซอร์ไฟเบอร์ 8,000W หรือ 12,000W จะให้ระยะเวลาคืนทุนที่เร็วกว่า ส่วนเพิ่มที่คุณจ่ายสำหรับ 20,000W จะคุ้มก็ต่อเมื่อแผ่นหนา (30mm ขึ้นไป) เป็นส่วนหนึ่งของงานผลิตเป็นประจำ
องค์ประกอบหลักที่กำหนดประสิทธิภาพจริง
เครื่องสองเครื่องที่มีกำลังไฟเท่ากันอาจให้ผลลัพธ์ในการผลิตที่แตกต่างกันมาก ความแตกต่างอยู่ที่องค์ประกอบหลักสี่ประการ:
1. แหล่งกำเนิดเลเซอร์
แหล่งกำเนิดเลเซอร์เป็นหัวใจของเครื่อง แบรนด์ชั้นนำได้แก่ IPG (สหรัฐอเมริกา), RAYCUS และ GW ซึ่งมีลักษณะคุณภาพลำแสง ช่วงเวลาบำรุงรักษา และระดับราคาแตกต่างกัน แหล่งกำเนิดคุณภาพสูงให้คุณภาพลำแสงที่สม่ำเสมอตลอดหลายหมื่นชั่วโมง ซึ่งส่งผลโดยตรงต่อคุณภาพขอบตัดและความเสถียรของความเร็ว แหล่งกำเนิดราคาประหยัดอาจระบุกำลังไฟเท่ากันแต่เสื่อมสภาพเร็วขึ้นและต้องปรับเทียบบ่อยครั้งกว่า
คำถามสำคัญที่ควรถาม: คุณภาพลำแสงที่รับประกัน (BPP) เป็นเท่าไร? อายุการใช้งานที่คาดหวังของแหล่งกำเนิดคือเท่าไร? แหล่งกำเนิดสามารถรับบริการในประเทศได้หรือต้องส่งกลับผู้ผลิต?
2. ตัวควบคุม CNC และระบบการเคลื่อนที่
ตัวควบคุมกำหนดว่าเครื่องตามเส้นทางที่ซับซ้อนได้แม่นยำเพียงใดที่ความเร็วสูง ระบบ CNC ที่มีความสามารถพร้อมการควบคุมความเร็วแบบปรับได้ ซึ่งลดความเร็วอัตโนมัติที่มุมและโค้ง จะผลิตชิ้นงานที่สะอาดกว่าและมีตะกรันน้อยกว่า มองหาตัวควบคุมที่รองรับ:
- การจัดตารางงานแบบกลุ่มสำหรับการทำงานแบบไม่มีคนควบคุม
- การตัดเส้นร่วมเพื่อลดการสูญเสียวัสดุ
- การทำความสะอาดหัวฉีดอัตโนมัติและการปรับโฟกัสอัตโนมัติ
- การตรวจสอบระยะไกลผ่าน Ethernet เพื่อติดตามการผลิต
ระบบขับเคลื่อน (แร็คแอนด์พิเนียนกับมอเตอร์เชิงเส้น) และรางนำก็ส่งผลต่อความแม่นยำในการวางตำแหน่งด้วย ความแม่นยำในการวางตำแหน่ง ±0.05mm เป็นมาตรฐานสำหรับเครื่องคุณภาพในหมวดนี้ ตัวอย่างเช่น เครื่องตัดเลเซอร์ไฟเบอร์ 20,000W รักษาความแม่นยำในการวางตำแหน่ง ±0.05mm บนแท่นขนาด 2000×6000mm
3. หัวตัด
หัวตัดจะโฟกัสลำแสงเลเซอร์และจัดการการไหลของก๊าซช่วยตัด หัวโฟกัสอัตโนมัติพร้อมการตรวจจับความสูงแบบคาปาซิทีฟจะรักษาระยะโฟกัสที่ถูกต้องแม้บนแผ่นที่บิดเบี้ยว ซึ่งเป็นคุณสมบัติสำคัญสำหรับการตัดวัสดุหนา มองหา:
- การปรับโฟกัสอัตโนมัติ (ไม่ใช่แบบแมนนวล)
- การตรวจจับความสูงแบบคาปาซิทีฟสำหรับแผ่นที่ไม่เรียบ
- ระบบป้องกันการชนเพื่อปกป้องหัวฉีดและหัวตัด
- ระบบหัวฉีดเปลี่ยนเร็วสำหรับสลับระหว่างชนิดก๊าซ
4. ความแข็งแกร่งของแท่นตัดและโครงเครื่อง
แท่นตัดดูดซับแรงตัดและการสั่นสะเทือน โครงเหล็กเชื่อมที่ผ่านการคลายความเค้นทางความร้อนจะรักษาความแม่นยำตลอดหลายปีของการตัดหนัก โต๊ะสับเปลี่ยน (สองพาเลต) ช่วยให้โหลดและขนถ่ายในขณะที่เครื่องตัดบนพาเลตอีกตัว ซึ่งสามารถเพิ่มปริมาณงานได้ 30–50% ในงานที่ใช้เวลานาน ขนาดแท่นมักมีตั้งแต่ 1,500 × 3,000mm ถึง 2,000 × 6,000mm สำหรับเครื่องกำลังสูง
ก๊าซช่วยตัด: ไนโตรเจนกับออกซิเจน
การเลือกก๊าซช่วยตัดส่งผลต่อคุณภาพรอยตัด ความเร็ว และต้นทุนการดำเนินงานมากกว่าที่ผู้ซื้อส่วนใหญ่ตระหนัก:
| ก๊าซ | เหมาะที่สุดสำหรับ | คุณภาพขอบ | ความเร็ว | ผลกระทบต่อต้นทุน |
|---|---|---|---|---|
| ออกซิเจน (O₂) | เหล็กกล้าคาร์บอน แผ่นหนา | ออกซิเดชันเล็กน้อย อาจต้องทำความสะอาด | ช้ากว่า (ปฏิกิริยาคายความร้อนช่วยบนแผ่นหนา) | ต้นทุนก๊าซต่ำกว่า |
| ไนโตรเจน (N₂) | เหล็กกล้าไร้สนิม อะลูมิเนียม เหล็กกล้าคาร์บอน (ขอบสะอาด) | ขอบสว่าง ไร้ออกไซด์ | เร็วกว่าบนแผ่นบางถึงกลาง | ต้นทุนก๊าซสูงกว่า โดยเฉพาะที่แรงดันสูง |
สำหรับเครื่องกำลังสูง (12,000W ขึ้นไป) การใช้ไนโตรเจนเพิ่มขึ้นอย่างมีนัยสำคัญ เนื่องจากวัสดุที่หนากว่าต้องใช้แรงดันก๊าซที่สูงขึ้น หลายโรงงานติดตั้ง เครื่องผลิตไนโตรเจนแบบ PSA ในสถานที่ เพื่อลดต้นทุนก๊าซ โดยผลิตไนโตรเจนที่ความบริสุทธิ์ 99.9% ตามต้องการ แทนการพึ่งพาถังที่ส่งมาหรือไนโตรเจนเหลว การเปรียบเทียบของเราเกี่ยวกับ ถังไนโตรเจนกับเครื่องผลิตไนโตรเจน อธิบายว่าเมื่อใดการผลิตในสถานที่จึงคืนทุน
อย่าลืมชั้นความปลอดภัย
เลเซอร์ไฟเบอร์ 12,000W+ เป็นแหล่งกำเนิดเลเซอร์คลาส 4 ในโครงเปิด รังสีที่กระเจิงและสะท้อนก่อให้เกิดอันตรายต่อดวงตาและผิวหนังได้ไกลกว่าจุดตัดมาก สำหรับโรงงานที่ใช้ร่วมกันและการติดตั้งในสหภาพยุโรป ควรวางแผนสำหรับ ตู้ป้องกันความปลอดภัยเลเซอร์คลาส 1 พร้อมประตูเข้าออกแบบอินเตอร์ล็อกและหน้าต่างมองเห็นที่ได้มาตรฐาน EN 12254 คู่มือของเราเกี่ยวกับ ตู้ป้องกันคลาส 1 เทียบกับคลาส 4 อธิบายความหมายของระดับการรับรองต่อข้อกำหนดด้านการปฏิบัติตามกฎระเบียบของคุณ
รายการตรวจสอบ: สิ่งที่ต้องตรวจสอบก่อนซื้อ
- ช่วงความหนาของวัสดุ: ช่วงการตัดจริงของเครื่องครอบคลุมวัสดุ 3 อันดับแรกที่คุณตัดมากที่สุดหรือไม่?
- แบรนด์แหล่งกำเนิดเลเซอร์และการรับประกัน: ใครเป็นผู้ผลิตแหล่งกำเนิด ระยะเวลารับประกันนานเท่าใด และมีบริการในภูมิภาคของคุณหรือไม่?
- ความแม่นยำในการจัดตำแหน่ง: ยืนยันค่าความแม่นยำ ±0.05mm หรือดีกว่าแล้วหรือไม่ และวัดจากชิ้นงานขนาดเต็มหรือแค่ชิ้นทดสอบขนาดเล็ก?
- ขนาดแท่นตัดและโต๊ะสลับ: ขนาดแผ่นงานทั่วไปของคุณพอดีหรือไม่ และคุณต้องใช้พาเลตคู่สำหรับปริมาณการผลิตของคุณหรือไม่?
- ระบบทำความเย็น: ชิลเลอร์ได้รับการรับรองสำหรับการทำงานต่อเนื่องที่อุณหภูมิแวดล้อมของคุณหรือไม่? เลเซอร์กำลังสูงสร้างความร้อนมาก
- การรับรอง CE: เครื่องมีการทำเครื่องหมาย CE สำหรับตลาดยุโรปหรือไม่? นี่เป็นข้อบังคับสำหรับการใช้งานอย่างถูกกฎหมายใน EU
- บริการหลังการขาย: เวลาตอบสนองสำหรับการเรียกใช้บริการเป็นเท่าใด? มีอะไหล่สำรองในภูมิภาคหรือไม่?
- การฝึกอบรมและการติดตั้ง: รวมการติดตั้งหน้างานและการฝึกอบรมผู้ปฏิบัติงานหรือไม่?
ข้อผิดพลาดในการซื้อที่พบบ่อยซึ่งควรหลีกเลี่ยง
- การไล่หากำลังวัตต์สูงสุด โดยไม่พิจารณาว่าส่วนผสมการผลิตของคุณ justifies หรือไม่
- การไม่สนใจต้นทุนการดำเนินงานของก๊าซ-เครื่อง 20,000W ที่ใช้ไนโตรเจนที่แรงดันสูงอาจใช้ก๊าซต่อปีมากกว่าการประหยัดค่าไฟฟ้าจากไฟเบอร์เทียบกับ CO2 มาก
- การประเมินข้อกำหนดด้านความเย็นต่ำเกินไป-เลเซอร์กำลังสูงต้องการชิลเลอร์ระดับอุตสาหกรรม ไม่ใช่อากาศจากโรงงาน
- การข้ามการตัดทดลอง-ขอตัวอย่างการตัดบน วัสดุ ของคุณที่ ความหนา ของคุณก่อนตัดสินใจ
- การไม่วางแผนสำหรับกำลังการผลิตในอนาคต-พิจารณาว่าเครื่องสามารถอัปเกรดด้วยแหล่งกำเนิดที่มีกำลังสูงขึ้นในภายหลังได้หรือไม่
หัวข้อเจาะลึกที่เกี่ยวข้อง
- เครื่องเลเซอร์ไฟเบอร์ตัดอะไรได้บ้าง? ตารางวัสดุและความหนาตามกำลัง
- เครื่องเลเซอร์ไฟเบอร์ตัดเหล็กได้หนาแค่ไหน? ข้อกำหนด 20mm–50mm
- พารามิเตอร์การตัดด้วยเลเซอร์ไฟเบอร์ 2000W สำหรับเหล็ก สแตนเลส และอะลูมิเนียม
- การผลิตไนโตรเจนในสถานที่สำหรับการตัดด้วยเลเซอร์: ทดแทนการจ่ายถัง
- ตู้ป้องกันความปลอดภัยเลเซอร์คลาส 1 เทียบกับคลาส 4 สำหรับเครื่องเลเซอร์ไฟเบอร์
การเปรียบเทียบที่เกี่ยวข้อง
- การตัดพลาสมาเทียบกับการตัดด้วยเลเซอร์: แบบใดเหมาะกับโรงงานโลหะแผ่นของคุณ
- การตัดอะลูมิเนียมแผ่นด้วยเลเซอร์: การสะท้อนแสง ก๊าซช่วยเสริม และการเลือกกำลัง
- การตัดทองแดงด้วยเลเซอร์: การสะท้อนแสงและขีดจำกัดความหนา
เครื่องจักรในกลุ่มกำลังสูง
- เครื่องตัดเลเซอร์ไฟเบอร์ 12,000W – แท่น 2000×6000mm รองรับเหล็กคาร์บอนสูงสุด 35mm / สแตนเลส 20mm
- เครื่องตัดเลเซอร์ไฟเบอร์ 20,000W – รองรับเหล็กคาร์บอนสูงสุด 50mm / สแตนเลส 30mm
- เครื่องตัดเลเซอร์ไฟเบอร์ 30,000W – รองรับเหล็กคาร์บอนสูงสุด 70mm / สแตนเลส 40mm / อะลูมิเนียม 30mm
ต้องการความช่วยเหลือในการเลือกระดับกำลังที่เหมาะสมหรือไม่?
บอกเราเกี่ยวกับวัสดุทั่วไป ความหนา และปริมาณการผลิตของคุณ เราจะแนะนำการกำหนดค่าที่เหมาะสม—ไม่มีการขายเกินความจำเป็น
ขอคำแนะนำเฉพาะ